// Documentación
Plasma
Con Plasma como máquina, las operaciones son Corte (de lado a lado, con el kerf) y Marcado (un trazador, o la antorcha a baja corriente donde el postprocesador puede marcar). No hay profundidad: la antorcha corta de lado a lado.
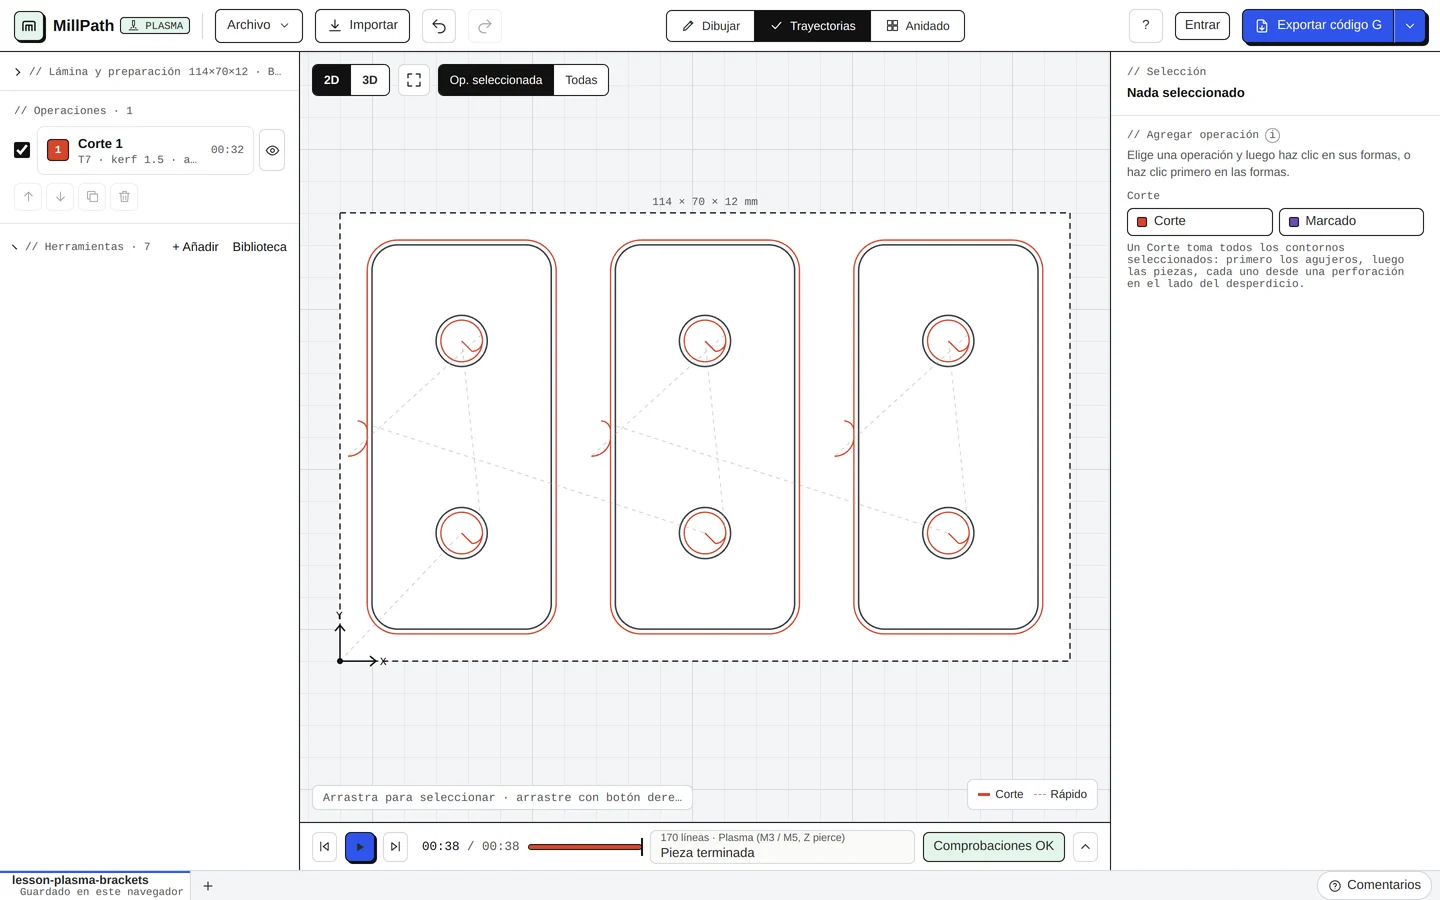
Kerf, perforación y entradas
La antorcha perfora en el desecho y llega a la línea con una entrada (un arco o una recta), así la marca de la perforación no queda en la pieza. MillPath corta los agujeros antes que la pieza que los rodea y elige el lado de cada contorno: fuera en las piezas, dentro en los agujeros. Los agujeros pequeños empiezan en su centro, más lento, con el control de altura fijo.
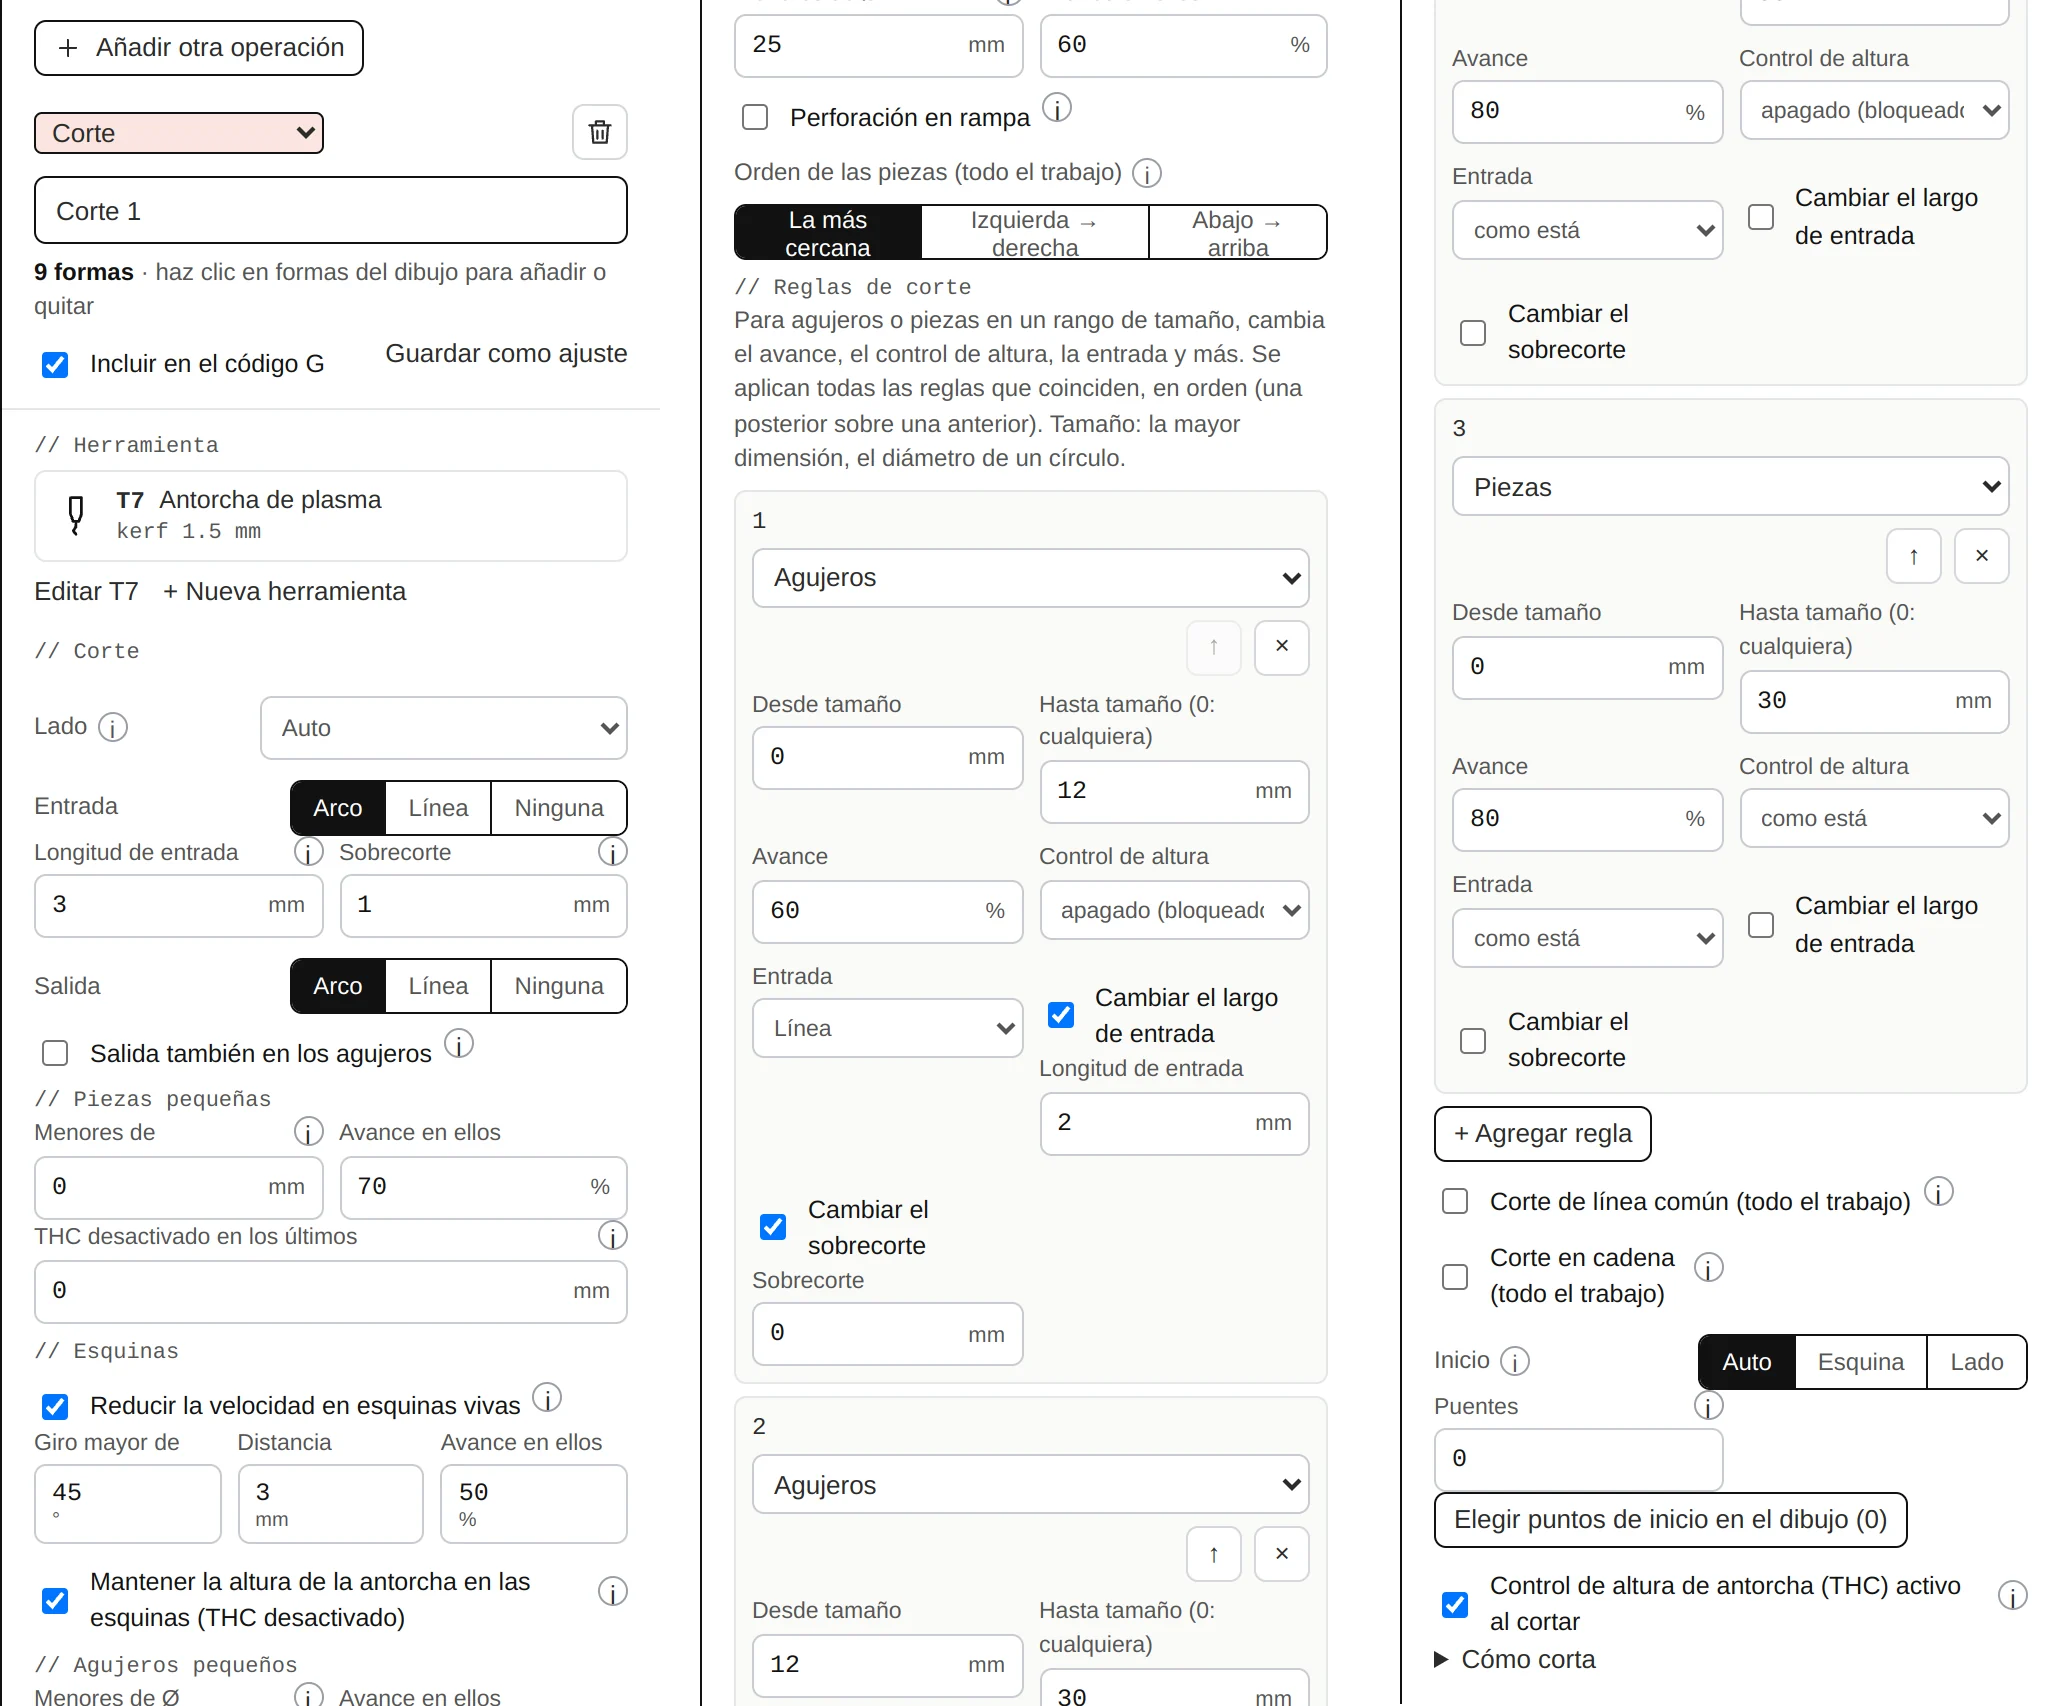
Todos los ajustes de un Corte
| Ajuste | Qué hace |
|---|---|
| Lado | Auto: los contornos se cortan por fuera y los agujeros por dentro, así la pieza mantiene su medida (medio kerf fuera de la línea). Fuera, Dentro o Sobre la línea para forzar un lado. |
| Entrada / Salida | Arco, Línea o Ninguna: cómo llega la antorcha a la línea y cómo la deja. |
| Longitud de entrada | La perforación se hace a esta distancia del contorno, del lado del desecho, para que su cráter no quede en la pieza. Se acorta sola donde un agujero o una pieza cercana deja menos espacio. |
| Sobrecorte | Sigue cortando un poco más allá del inicio para que el final se una limpio. |
| Salida también en los agujeros | Desactivado: los agujeros terminan solo con el sobrecorte. Cuando el corte pasa su inicio el sobrante puede caer, así que una salida no corta nada y el control de altura podría bajar de golpe. |
| Piezas pequeñas: Menores de, Avance en ellos | Las piezas cuyo lado mayor es menor que este valor se cortan más lento, con el control de altura apagado en toda la pieza (una pieza pequeña puede inclinarse o moverse al quedar suelta). |
| THC desactivado en los últimos | Control de altura apagado esta distancia antes de terminar cada contorno: al cerrarse el corte la pieza o el sobrante puede moverse y la antorcha lo seguiría hacia abajo. 0 = apagado. |
| Reducir la velocidad en esquinas vivas: Giro mayor de, Distancia, Avance en ellos | Donde el contorno gira más que el ángulo, corta más lento desde la distancia antes hasta después de la esquina. |
| Mantener la altura de la antorcha en las esquinas | La tensión del arco sube al bajar la velocidad y un control de altura que la siguiera bajaría contra la lámina. |
| Agujeros pequeños: Menores de Ø, Avance en ellos | Los agujeros por debajo de este diámetro se perforan en su centro, más lento y con el control de altura apagado. 0 = apagado. Es un valor para empezar: ajústalo a tu cortadora. |
| Perforación en rampa | Perfora a la altura de perforación y baja a la de corte a lo largo de la entrada, no en vertical: menos metal fundido sale despedido hacia la antorcha. |
| Orden de las piezas (todo el trabajo) | La más cercana: la siguiente pieza más próxima. Izquierda → derecha o Abajo → arriba: por franjas, así el calor y las piezas ya sueltas quedan detrás de la antorcha. Los agujeros se cortan siempre antes que la pieza que los rodea. |
| Reglas de corte | Para agujeros o piezas de un rango de tamaños: cambian el avance, el control de altura, la entrada y más. Se aplica cada regla que coincide, en orden. Reglas típicas de plasma rellena un conjunto para empezar. |
| Corte de línea común (todo el trabajo) | Las piezas anidadas a un kerf de distancia comparten el corte entre ellas: cada borde compartido se corta una vez y la siguiente pieza empieza en ese kerf. |
| Corte en cadena (todo el trabajo), Tramo más largo | La antorcha sigue encendida de una pieza a la siguiente, a través del desecho (nunca de una pieza), cuando el enlace es corto: una perforación en lugar de una por pieza. |
| Inicio | Dónde empiezan los contornos si no se elige un punto: Auto, Esquina o Lado. Elegir puntos de inicio en el dibujo los fija a mano. |
| Puentes, Ancho del puente | Pequeñas uniones sin cortar alrededor de cada pieza exterior, para que quede en la lámina hasta que la saques. |
| Control de altura de antorcha (THC) activo al cortar | Se escribe solo si el postprocesador tiene palabras de THC (QtPlasmaC, o aprendidas del archivo de tu mesa). Apagado en agujeros pequeños y al final de cada contorno. |
Tablas de corte y prueba de kerf
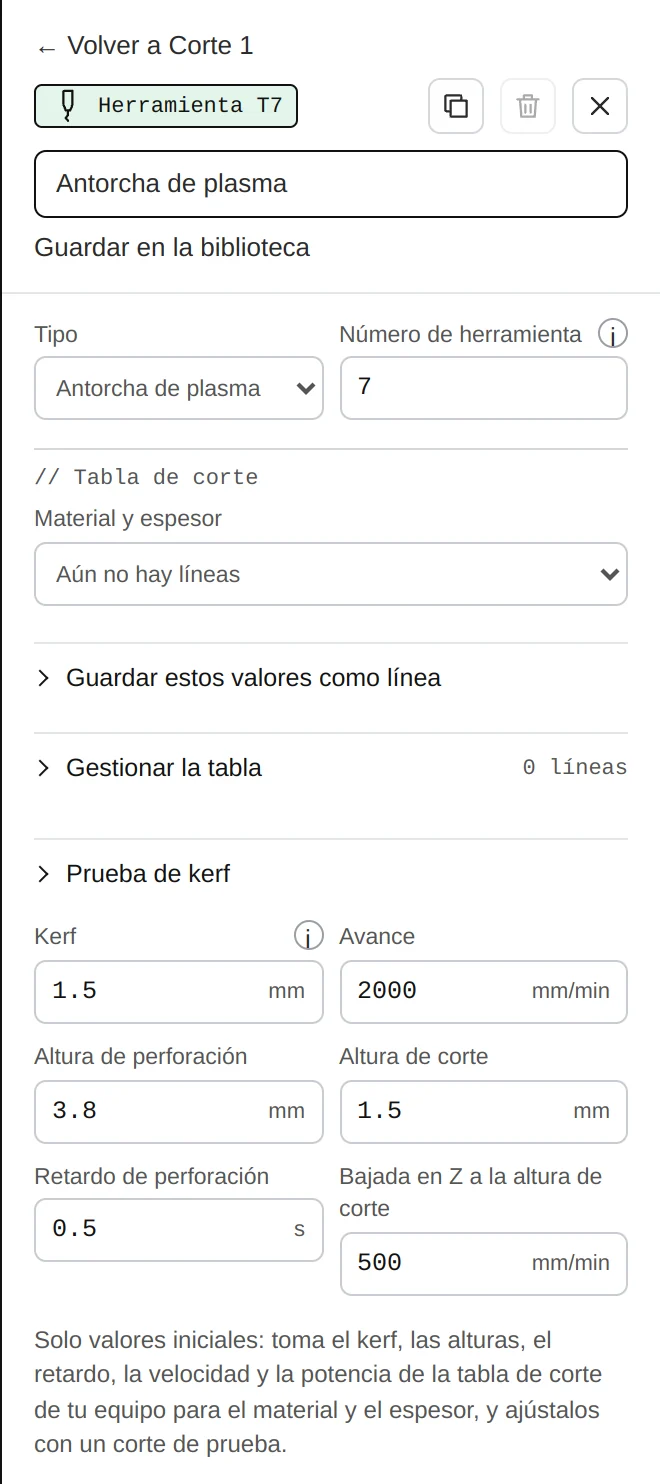
Edita la antorcha desde la operación (Editar T7). En el editor de herramientas, la tabla de corte guarda tus valores por material y espesor: kerf, avance, corriente, altura y tiempo de perforación, altura de corte. Material y espesor elige una línea de tu tabla y sus valores pasan a la herramienta. Guardar estos valores como línea guarda lo que ajustaste; Gestionar la tabla lista, edita e importa líneas (CSV). La Prueba de kerf añade la pieza de prueba: un cuadrado de 20 mm con un agujero de 10 mm. Mide los dos y MillPath te dice el kerf que debes poner.
Reglas de corte
En una operación de Corte, las reglas de corte cambian el corte según el tipo de contorno (agujero o pieza) y su tamaño: el avance, el control de altura activo o bloqueado, la entrada, el sobrecorte y la perforación. Reglas típicas de plasma rellena un conjunto habitual para empezar.
Menos perforaciones, menos recorrido
- Corte en cadena: la antorcha sigue encendida de una pieza a la siguiente a través del desecho cuando el enlace es corto (tú fijas el tramo más largo).
- Corte de línea común: las piezas anidadas a un kerf comparten el corte entre ellas (Anidado en lámina).
- Recorrido sobre piezas cortadas: la antorcha sube solo sobre piezas y agujeros ya cortados; con un postprocesador sin Z, los rodea.
Postprocesadores
LinuxCNC QtPlasmaC (con sus números de material), Langmuir FireControl, Mach3 / Mach4 plasma y otros: ver Controladores. Ejecuta los archivos nuevos primero en el aire; la prueba del controlador crea un programa de prueba para tu máquina.