// Documentazione
Plasma
Per usare MillPath come software di taglio plasma, scegli Plasma come macchina. Le lavorazioni sono due: Taglio (passante, con il kerf) e Marcatura (con un tracciatore, oppure con la torcia a bassa corrente dove il post lo prevede). Non c'è profondità: la torcia taglia la lamiera da parte a parte.
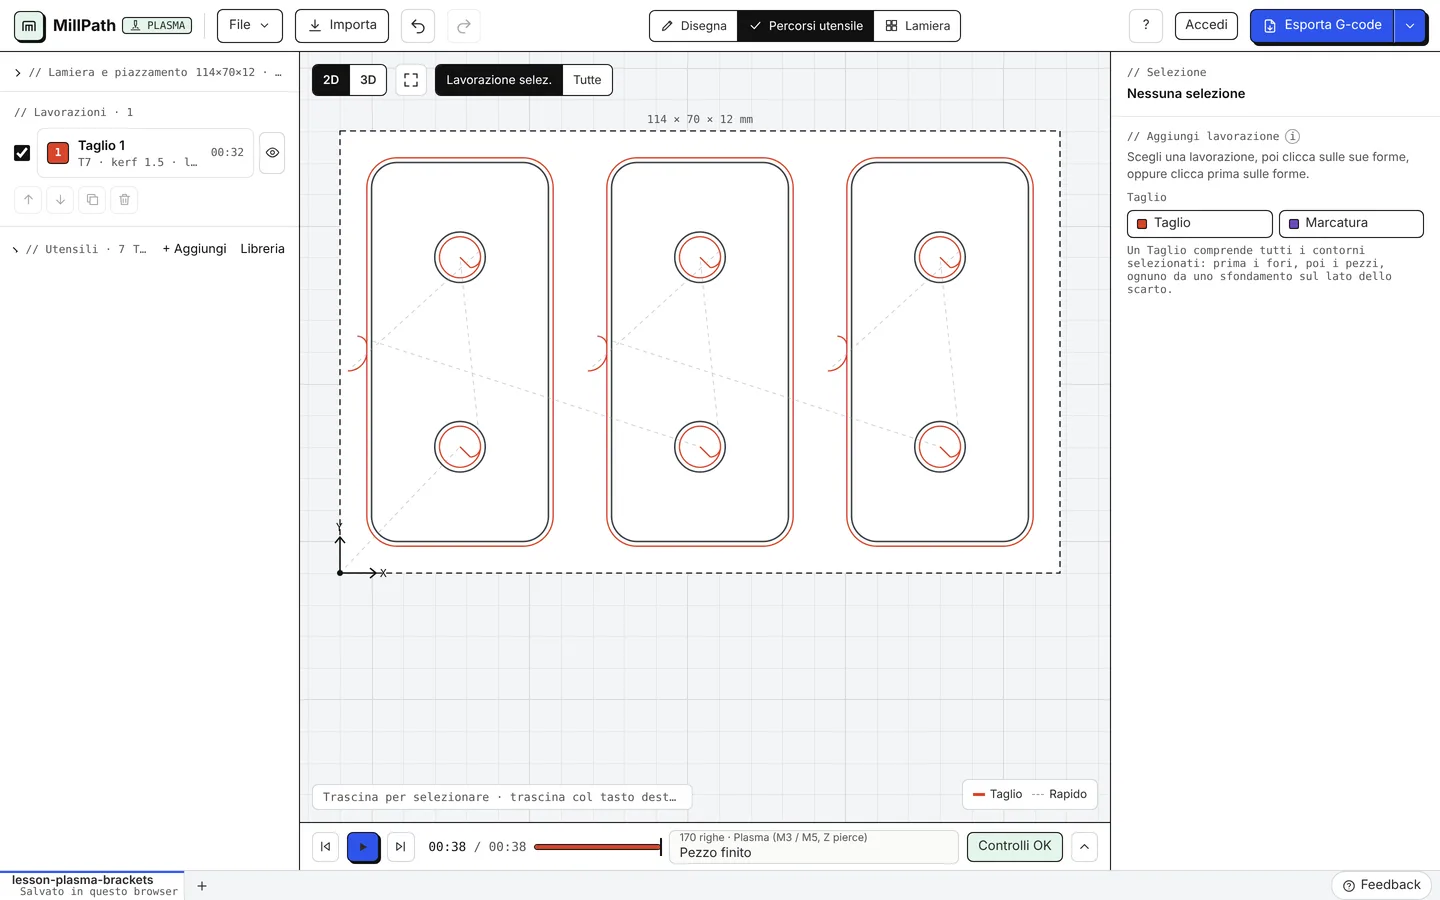
Kerf, sfondamento e attacchi
La torcia sfonda nello scarto e arriva sulla linea con un attacco (ad arco o dritto), così il segno dello sfondamento non resta sul pezzo. MillPath taglia i fori prima del pezzo che li contiene e sceglie da solo il lato di ogni contorno: esterno per i pezzi, interno per i fori. I fori piccoli partono dal centro, con un avanzamento ridotto e il controllo altezza torcia bloccato.
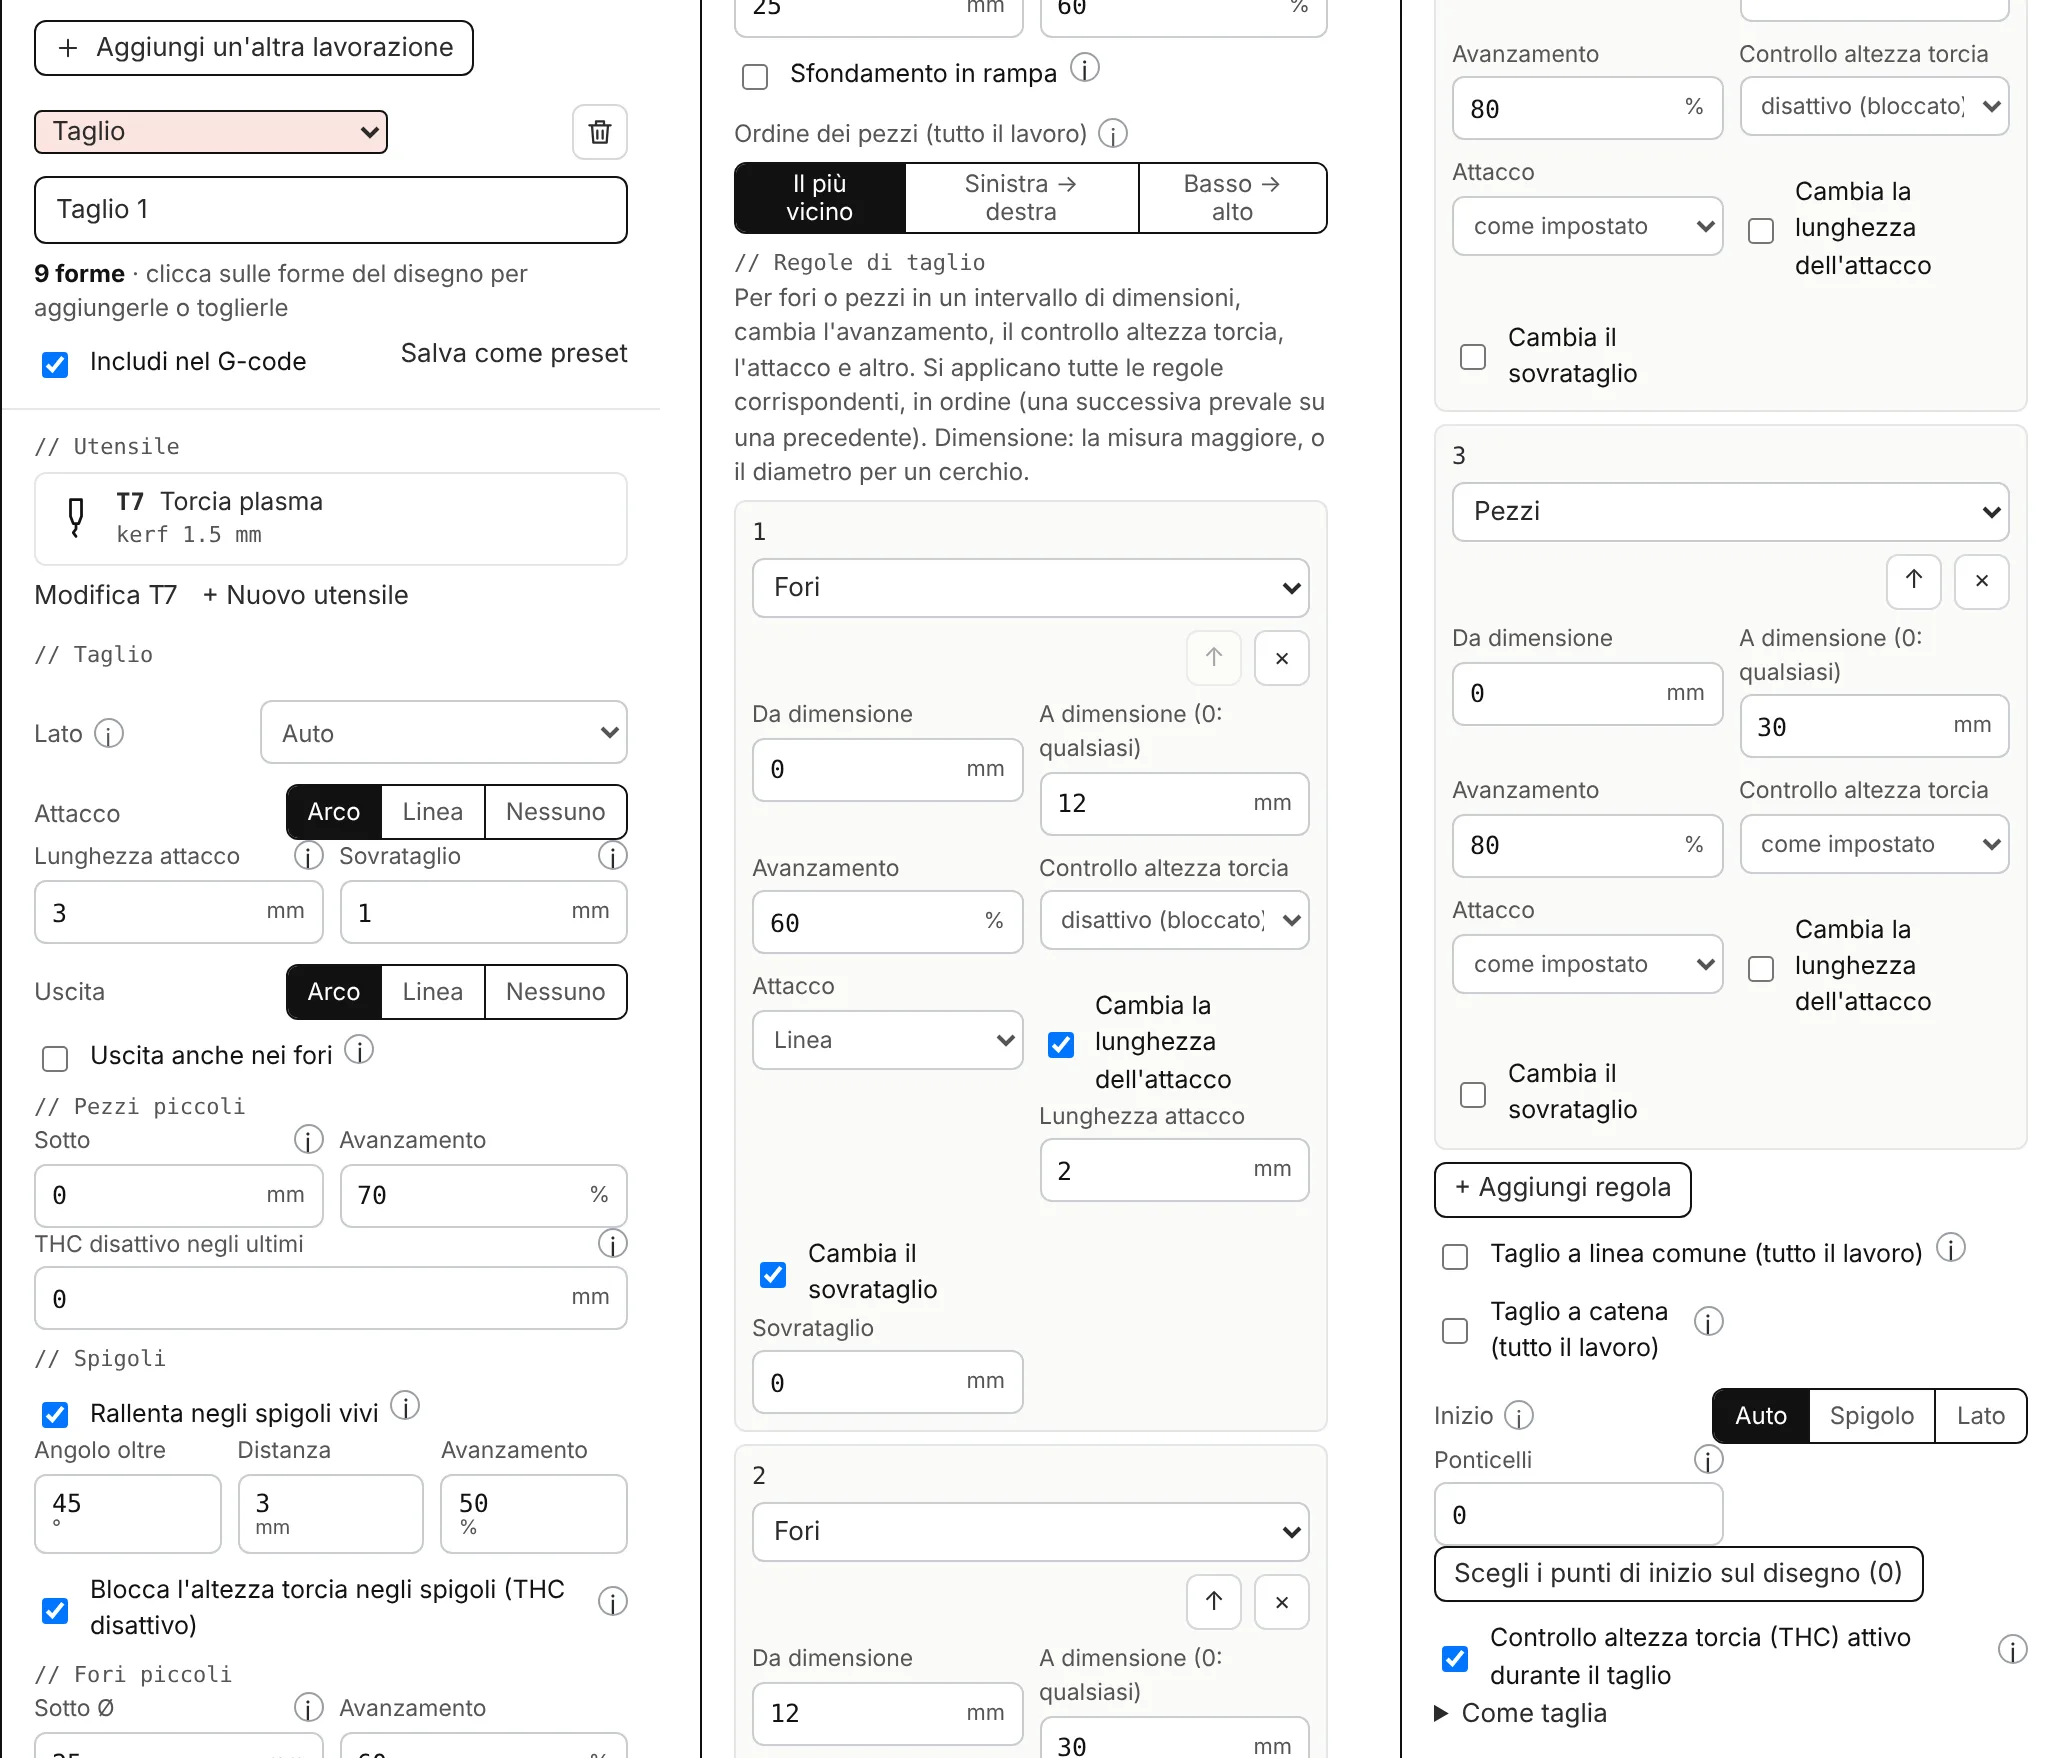
Tutte le impostazioni di un Taglio
| Impostazione | Cosa fa |
|---|---|
| Lato | Auto: i contorni si tagliano all'esterno, i fori all'interno, così il pezzo resta della misura disegnata (mezzo kerf fuori dalla linea). Esterno, Interno o Sulla linea per imporre un lato. |
| Attacco / Uscita | Arco, Linea o Nessuno: come la torcia arriva sulla linea e come la lascia. |
| Lunghezza attacco | Lo sfondamento avviene a questa distanza dal contorno, sul lato dello scarto, così il cratere non resta sul pezzo. Si accorcia da solo dove un foro o un pezzo vicino lascia meno spazio. |
| Sovrataglio | Il taglio prosegue oltre il punto di inizio, così la fine si raccorda in modo pulito. |
| Uscita anche nei fori | Disattivato: i fori terminano solo con il sovrataglio. Quando il taglio supera il punto di inizio lo sfrido può cadere, quindi un'uscita non taglia nulla e il controllo altezza può far scendere di colpo la torcia. |
| Pezzi piccoli: Sotto, Avanzamento | I pezzi con il lato più lungo sotto questa misura vengono tagliati più lentamente, con il controllo altezza torcia disattivato per tutto il pezzo (un pezzo piccolo può inclinarsi o spostarsi quando si stacca). |
| THC disattivo negli ultimi | Controllo altezza torcia disattivato per questa lunghezza prima della fine di ogni contorno: quando il taglio si chiude il pezzo o lo sfrido possono muoversi e la torcia li seguirebbe verso il basso. 0 = disattivato. |
| Rallenta negli spigoli vivi: Angolo oltre, Distanza, Avanzamento | Dove il contorno cambia direzione più dell'angolo impostato, taglia più lentamente da questa distanza prima dello spigolo fino a dopo. |
| Blocca l'altezza torcia negli spigoli | La tensione d'arco sale quando la velocità scende, e un controllo altezza che la seguisse pianterebbe la torcia nella lamiera. |
| Fori piccoli: Sotto Ø, Avanzamento | I fori sotto questo diametro vengono sfondati al centro, tagliati più lentamente e con il controllo altezza torcia disattivato. 0 = disattivato. È un valore di partenza: regolalo sul tuo impianto. |
| Sfondamento in rampa | Sfonda all'altezza di sfondamento, poi scende all'altezza di taglio lungo l'attacco invece che in verticale, così torna meno metallo fuso verso la torcia. |
| Ordine dei pezzi (tutto il lavoro) | Il più vicino: il pezzo più vicino come successivo. Sinistra → destra o Basso → alto: a fasce, così il calore e i pezzi già staccati restano dietro la torcia. I fori si tagliano sempre prima del pezzo che li contiene. |
| Regole di taglio | Per fori o pezzi in un intervallo di misure: cambia l'avanzamento, il controllo altezza torcia, l'attacco e altro. Si applicano tutte le regole che corrispondono, in ordine. Regole tipiche per plasma compila un set da cui partire. |
| Taglio a linea comune (tutto il lavoro) | I pezzi disposti in nesting a un kerf di distanza condividono il taglio tra loro: ogni lato in comune si taglia una volta sola e il pezzo successivo parte in quel kerf. |
| Taglio a catena (tutto il lavoro), Collegamento più lungo | La torcia resta accesa da un pezzo all'altro passando nello scarto (mai attraverso un pezzo), quando il collegamento è corto: un solo sfondamento invece di uno per pezzo. |
| Inizio | Dove iniziano i contorni se non scegli un punto: Auto, Spigolo o Lato. Con Scegli i punti di inizio sul disegno li imposti a mano. |
| Ponticelli, Larghezza ponticello | Piccoli tratti non tagliati attorno a ogni pezzo esterno, così resta nella lamiera finché non lo stacchi. |
| Controllo altezza torcia (THC) attivo durante il taglio | Scritto solo se il post ha i comandi THC (QtPlasmaC, o imparati dal file della tua macchina). Disattivato nei fori piccoli e alla fine di ogni contorno. |
Tabelle di taglio e prova kerf
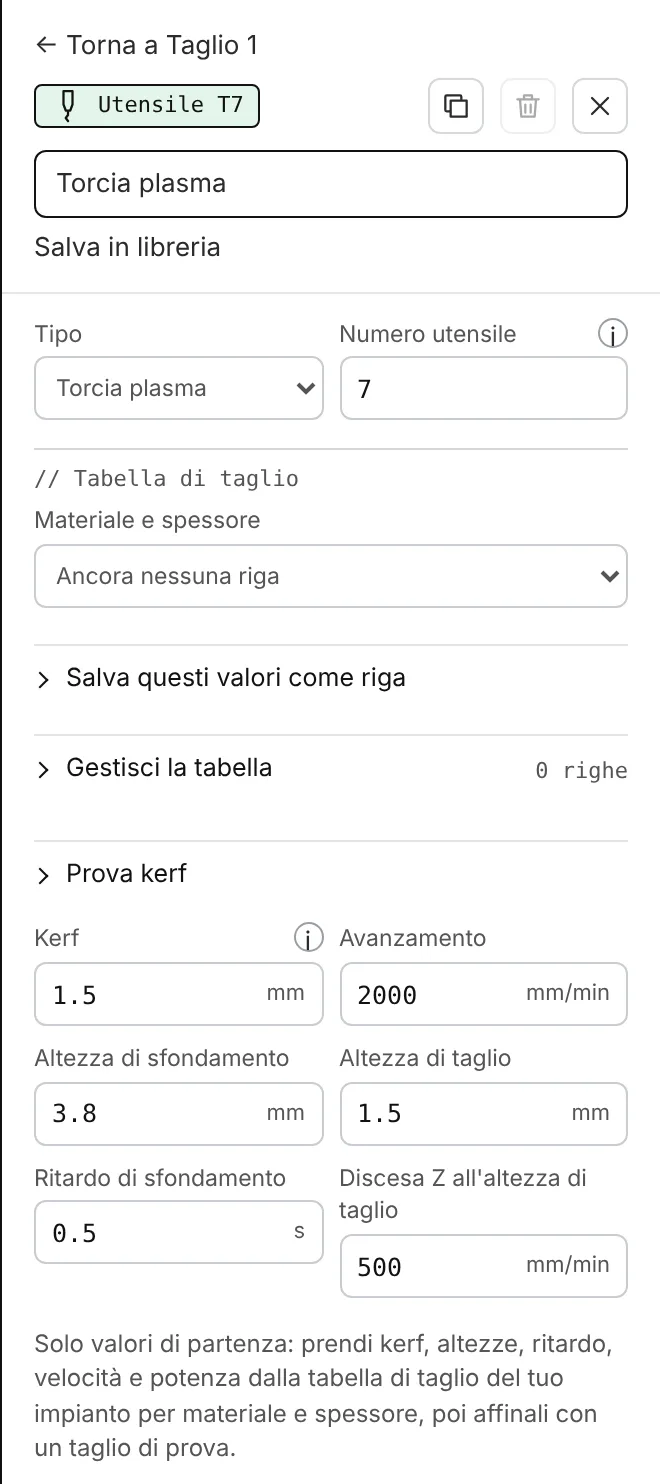
Modifica la torcia dalla lavorazione (Modifica T7). Nell'editor utensile la tabella di taglio conserva le tue impostazioni per materiale e spessore: kerf, avanzamento, corrente, altezza e ritardo di sfondamento, altezza di taglio. Con Materiale e spessore scegli una riga della tua tabella e i suoi valori passano sull'utensile. Salva questi valori come riga conserva quello che hai impostato; Gestisci la tabella elenca, modifica e importa le righe (CSV). Prova kerf aggiunge il pezzo di prova: un quadrato di 20 mm con un foro di 10 mm. Misurali tutti e due e MillPath ti dice il kerf da impostare.
Regole di taglio
In una lavorazione di Taglio, le regole di taglio cambiano il taglio in base al tipo di contorno (foro o pezzo) e alla sua misura: avanzamento, controllo altezza torcia attivo o bloccato, attacco, sovrataglio e sfondamento. Regole tipiche per plasma compila un set comune da cui partire.
Meno sfondamenti, meno spostamenti a vuoto
- Taglio a catena: la torcia resta accesa da un pezzo all'altro passando nello scarto quando il collegamento è corto (il collegamento più lungo lo imposti tu).
- Taglio a linea comune: i pezzi disposti in nesting a un kerf di distanza condividono il taglio tra loro (Nesting su lamiera).
- Spostamenti sopra i pezzi tagliati: la torcia si alza solo sopra i pezzi e i fori già tagliati; con un post che non muove la Z ci gira intorno.
Post
LinuxCNC QtPlasmaC (con i suoi numeri materiale), Langmuir FireControl, Mach3 / Mach4 plasma e altri: vedi Controlli. Prova sempre i file nuovi prima in aria; la prova del controllo crea un programma di prova per la tua macchina.