// Documentazione
Controlli di sicurezza e messaggi
Ogni volta che cambi le lavorazioni, MillPath simula i percorsi utensile e rilegge il G-code. Controlli OK vuol dire che non è stato trovato nessuno dei problemi qui sotto. Se compare un numero, un clic apre l'elenco; ogni problema si può mostrare sul disegno, nel punto in cui succede.
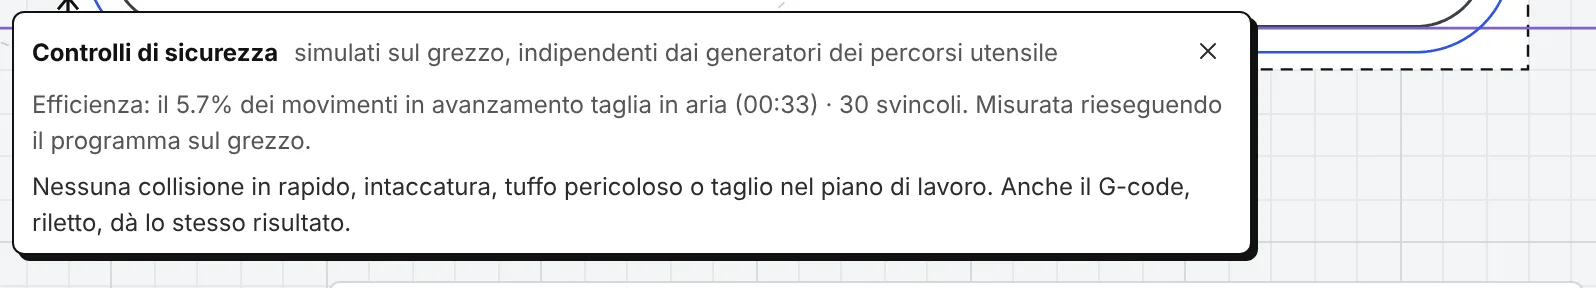
Nel percorso utensile
| Problema | Significa | Soluzione |
|---|---|---|
| Rapido nel materiale | Un movimento in rapido (G0) attraverserebbe il materiale. | Alza la quota di svincolo o la quota di sicurezza, oppure controlla la profondità iniziale. |
| Tuffo con un utensile che non può | Un utensile che non taglia al centro entra in verticale nel materiale. | Usa un'entrata in rampa, un utensile che taglia al centro, oppure fai prima un foro. |
| Intaccatura | Un taglio entra nel materiale che questa lavorazione deve lasciare (una parete, un'isola, il sovrametallo). | Controlla il lato di taglio, il diametro dell'utensile e le forme selezionate. |
| Sotto il grezzo | Un movimento scende sotto la faccia inferiore del grezzo, nel piano di lavoro o nel piano martire. | Riduci la profondità; per un taglio passante basta poco in più. |
Nel file G-code (rilettura)
| Messaggio | Significa |
|---|---|
| Manca G20 / G21 (o manca la protezione delle unità) | Il controllo userebbe le unità in cui è rimasto l'ultima volta. |
| Taglio a mandrino fermo | Un movimento in avanzamento arriva prima che il mandrino sia acceso. |
| Una velocità che il percorso utensile non usa | Un avanzamento nel file non corrisponde a nessun avanzamento del percorso utensile: di solito è un'unità di avanzamento sbagliata (al secondo invece che al minuto). |
| Il file è diverso dal percorso utensile | Alla rilettura, un taglio o un rapido si scosta di più di 0,02 mm dal percorso utensile controllato. |
| Una parola che il controllo non legge | Il post ha scritto qualcosa che MillPath non sa seguire; controlla il post. |
Un post che non supera la rilettura è un problema del post: confrontalo con un file che gira sulla tua macchina, oppure fai imparare il post a MillPath.
Una lavorazione che richiede attenzione
Una lavorazione che non si riesce a calcolare viene segnata nell'elenco come Richiede attenzione, con il motivo nelle sue impostazioni. I casi più comuni:
| Messaggio | Cosa fare |
|---|---|
| L'utensile è troppo grande / troppo piccolo | La forma è più piccola dell'utensile, oppure l'utensile è troppo piccolo per la lavorazione (per esempio un'alesatura elicoidale). |
| Nessun tuffo possibile | Non c'è spazio per entrare: usa un utensile più piccolo o un'entrata in rampa. |
| Ponticelli troppo alti o troppo larghi | I ponticelli devono essere più bassi della profondità e stare sul contorno. |
| La ripresa materiale residuo richiede un utensile precedente più grande | Scegli l'utensile più grande usato prima. |
| Questo post non supporta la maschiatura | Usa la fresatura filetti, oppure un controllo con maschiatura sincronizzata. |
| Il numero utensile non va bene per il controllo | Per esempio MASSO accetta per il mandrino gli utensili da 1 a 100: rinumera l'utensile. |
Avvisi
- Il pezzo si stacca all'ultima passata: una contornatura libera il pezzo senza ponticelli né pelle sottile. Aggiungi i ponticelli, usa la pelle sottile o fissa il pezzo in un altro modo (viti, vuoto).
- Grezzo non lavorato: nella vista 3D il grigio mostra il materiale che le lavorazioni lasciano (per esempio gli angoli più piccoli dell'utensile). Se ti serve, aggiungi una ripresa materiale residuo con un utensile più piccolo.
Puoi esportare anche con controlli non superati, dopo una conferma: la decisione è tua. Vedi Safety (sicurezza).