// 文档
安全检查与提示
每次修改加工后,MillPath都会仿真刀路,并回读G代码进行校验。检查通过表示没有发现下列任何问题。如果显示的是数字,点击即可打开问题列表;每个问题都可以在图纸上显示出发生的位置。
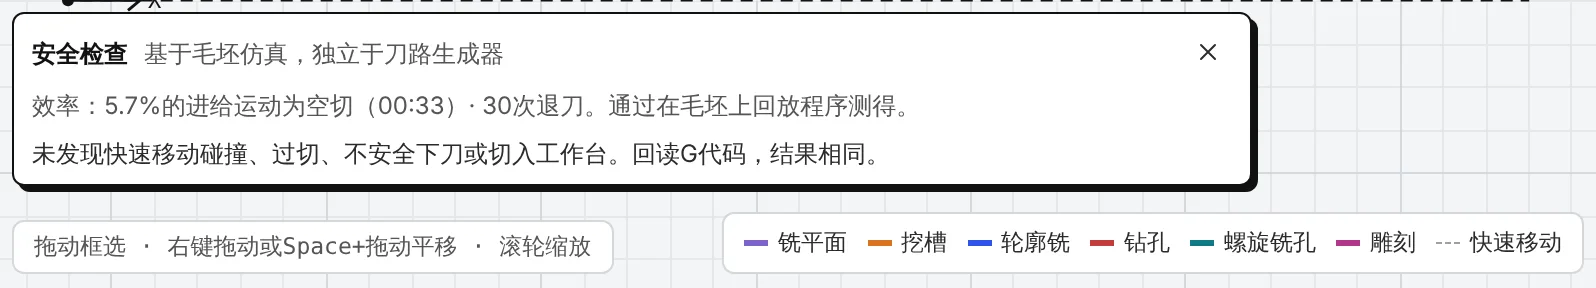
刀路中的问题
| 问题 | 含义 | 解决方法 |
|---|---|---|
| 快速移动扎入材料 | 某段快速移动(G0)会穿过材料。 | 提高退刀高度或安全高度,或检查起始深度。 |
| 刀具不能垂直下刀 | 非中心切削的刀具直接垂直扎入材料。 | 改用斜线下刀、使用中心切削刀具,或预先钻孔。 |
| 过切 | 切削进入了该加工必须保留的材料(侧壁、岛屿、余量)。 | 检查加工侧、刀具尺寸和所选图形。 |
| 切到毛坯以下 | 某段移动低于毛坯底面,切到台面或垫板。 | 减小深度;切穿只需多切一点。 |
G代码文件中的问题(回读校验)
| 提示 | 含义 |
|---|---|
| 没有G20 / G21(或没有单位保护) | 控制器会沿用上次留下的单位。 |
| 主轴未启动就切削 | 进给移动出现在主轴启动之前。 |
| 刀路中没有用到的速度 | 文件中的某个进给速度与刀路中的任何进给都不符,通常是进给单位错误(每秒与每分钟混淆)。 |
| 文件与刀路不一致 | 回读时,某段切削或快速移动与已检查的刀路偏差超过0.02 mm。 |
| 检查无法识别的代码字 | 后处理写出了MillPath无法解析的内容;请检查后处理。 |
回读校验不通过属于后处理问题:请与一个能在您机床上正常运行的文件对比,或学习后处理。
需要处理的加工
无法计算的加工在列表中标为需要处理,原因显示在其参数中。常见情况:
| 提示 | 处理方法 |
|---|---|
| 刀具过大 / 过小 | 图形比刀具小,或刀具对该加工来说太小(例如螺旋铣孔)。 |
| 无法下刀 | 没有下刀的空间:换用更小的刀具或斜线下刀。 |
| 连接桥过高或过宽 | 连接桥必须低于加工深度,并且能放在轮廓上。 |
| 残料加工需要更大的前一把刀具 | 选择之前用过的较大刀具。 |
| 此后处理不支持攻丝 | 改用螺纹铣,或使用支持同步攻丝的控制器。 |
| 刀号不适合该控制器 | 例如MASSO的主轴刀具只接受1到100号:请重新编排刀号。 |
提醒
- 零件在最后一层会松脱:轮廓铣把零件完全切下,没有连接桥,也没有留薄皮。请添加连接桥、留薄皮,或用其他方式固定零件(螺丝、真空吸附)。
- 未切削毛坯:三维视图中的灰色表示加工后残留的材料(例如比刀具还小的内角)。如有需要,用更小的刀具添加残料加工。
检查未通过时,确认后仍可导出,由您自行决定。参阅Safety(安全说明)。