// 文档
高度与深度
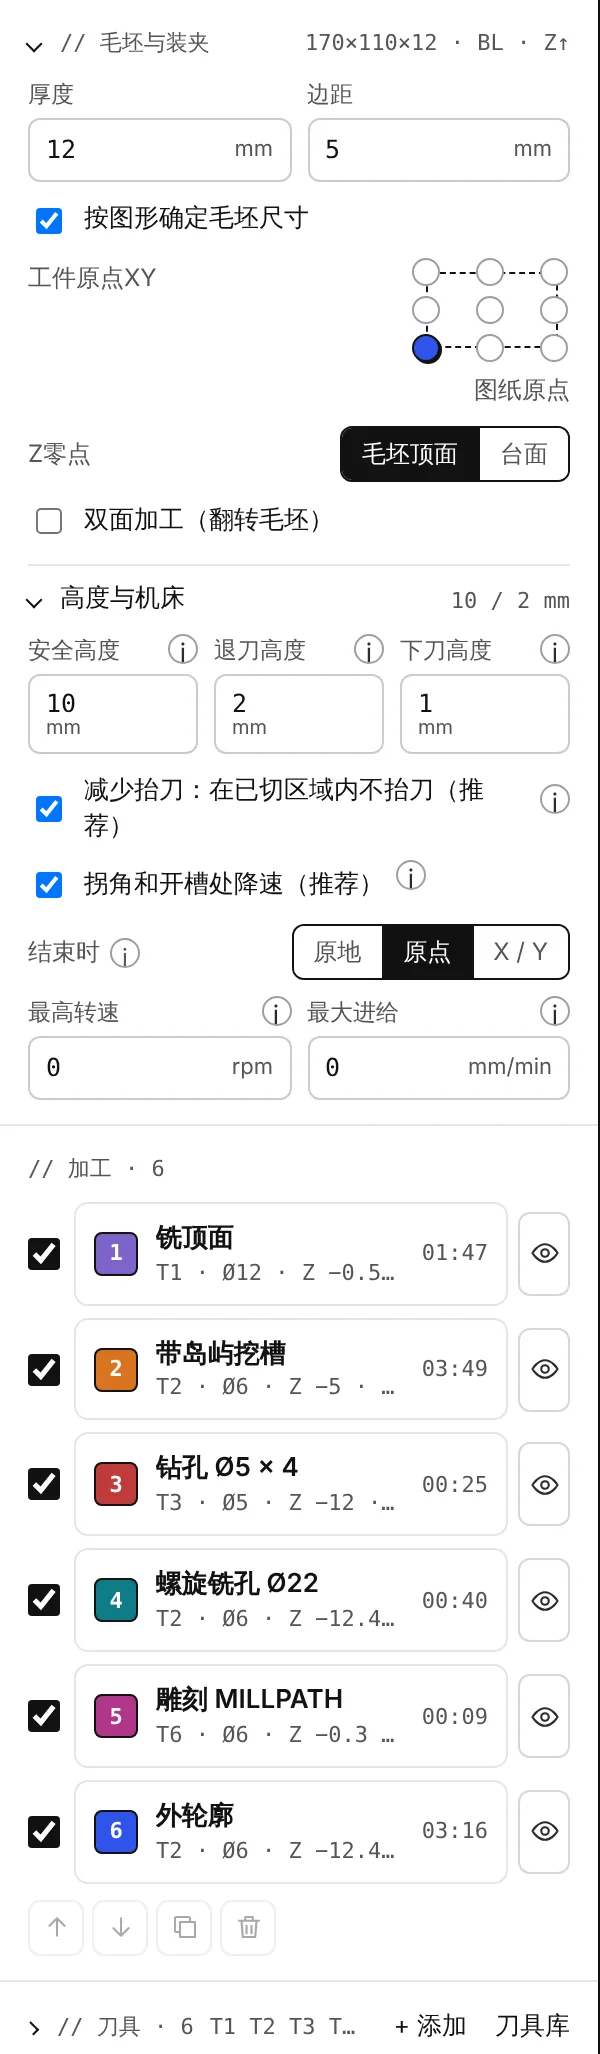
两者都位于左侧面板顶部。毛坯与装夹:厚度、图形四周的边距、按图形确定毛坯尺寸、工件原点、Z零点以及双面加工。高度与机床:安全高度、退刀高度、下刀高度、减少抬刀(在已切区域内不抬刀),下方还有机床行程限制和程序结束时刀具停放的位置。
所有高度都从Z零点算起。Z零点设在毛坯顶面(默认)时,切削在零点以下;Z零点设在台面时,毛坯顶面位于毛坯厚度处。采用哪一种,文件头中会注明。
| 高度 | 用途 |
|---|---|
| 安全高度 | 加工之间、换刀时以及程序开始和结束时的快速移动。应高于压板和台钳。 |
| 退刀高度 | 同一加工各段切削之间的快速移动,低于安全高度,减少空行程时间。 |
| 下刀高度 | 快速下降在距待切表面此高度处停止;其余行程以进给速度完成,绝不快速移动扎入材料。 |
| 起始深度 | (每个加工单独设置)上方材料已去除时,从毛坯顶面以下此深度处开始切削。 |
| 单独设置安全高度 | (每个加工单独设置)该加工自己的安全高度和退刀高度,例如某处特征旁有较高的压板时。 |
深度
深度是加工从毛坯顶面向下切削的深度。每层切深将其分成若干层。切下零件的轮廓铣会略微切穿毛坯(默认0.4 mm),使零件完全分离;安全检查会提示任何切到毛坯底面以下、伤及台面的切削。
程序结束时,刀具抬到安全高度,停在结束时中选择的位置:最后一刀上方、工件原点,或指定的X / Y位置。