// คู่มือ
ระยะสูงและความลึก
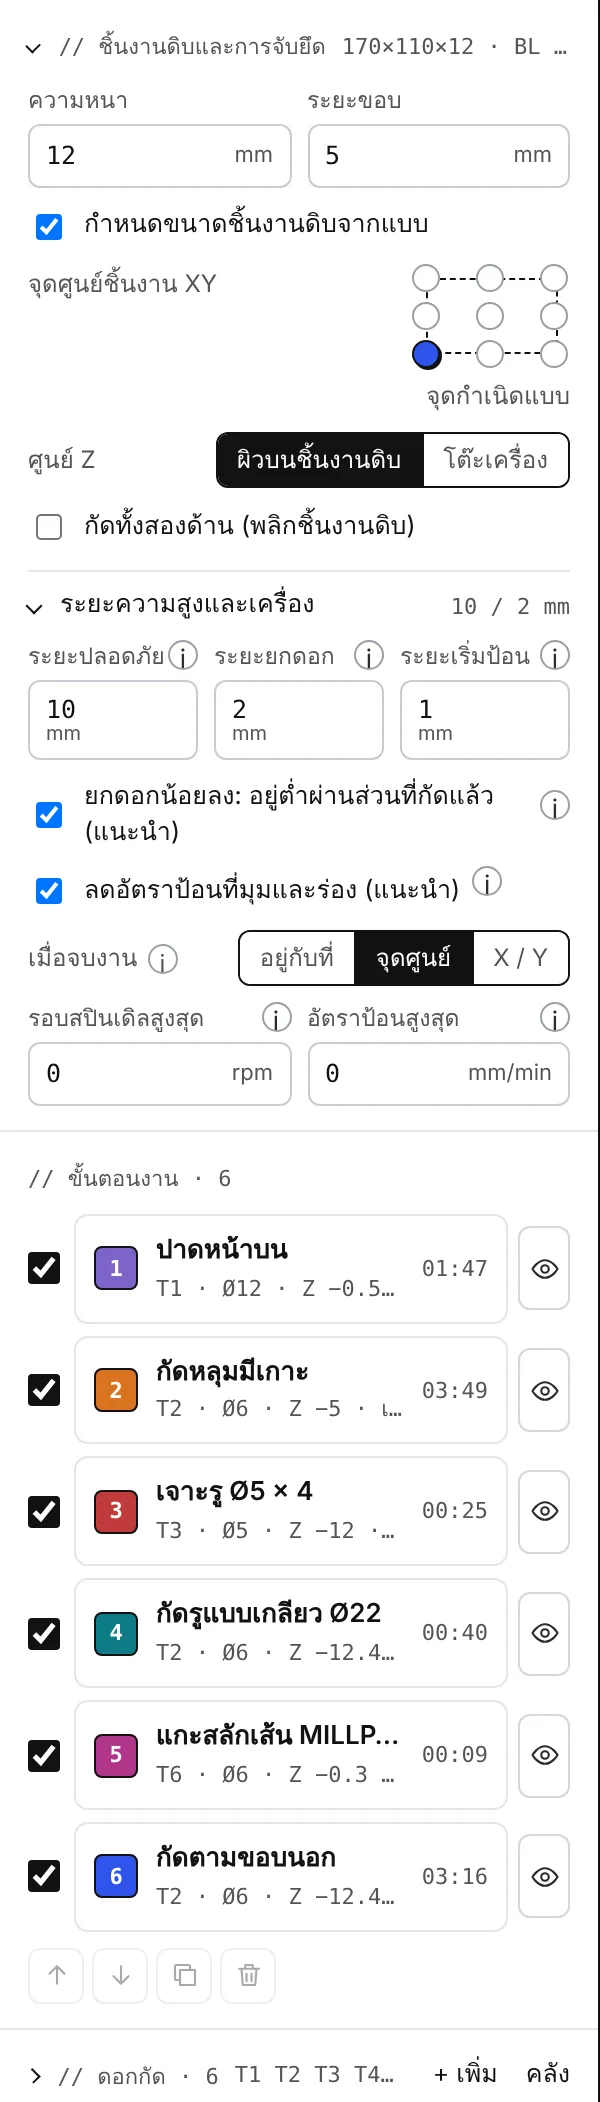
ทั้งสองส่วนอยู่ด้านบนของแผงซ้าย ชิ้นงานดิบและการจับยึด: ความหนา ระยะเผื่อรอบแบบ กำหนดขนาดชิ้นงานดิบจากแบบ จุดศูนย์ชิ้นงาน จุดศูนย์ Z และการกัดทั้งสองด้าน ระยะความสูงและเครื่อง: ระยะปลอดภัย ระยะยกดอก ระยะเริ่มป้อน ยกดอกน้อยลง (อยู่ต่ำผ่านส่วนที่กัดแล้ว) และด้านล่างเป็นขีดจำกัดของเครื่องกับตำแหน่งที่ดอกกัดรอเมื่อจบงาน
ระยะความสูงทั้งหมดวัดจาก จุดศูนย์ Z หากตั้งจุดศูนย์ Z ที่ ผิวบนชิ้นงานดิบ (ค่าเริ่มต้น) การกัดจะอยู่ต่ำกว่าศูนย์ หากตั้งจุดศูนย์ Z ที่ โต๊ะเครื่อง ผิวบนชิ้นงานดิบจะอยู่ที่ระดับเท่ากับความหนาชิ้นงานดิบ ไฟล์จะระบุไว้ในส่วนหัวว่าใช้แบบไหน
| ระยะความสูง | ใช้สำหรับ |
|---|---|
| ระยะปลอดภัย | การเคลื่อนที่เร็วระหว่างขั้นตอนงาน ตอนเปลี่ยนดอกกัด และตอนเริ่มและจบโปรแกรม ตั้งให้สูงกว่าตัวจับยึดและปากกาจับชิ้นงาน |
| ระยะยกดอก | การเคลื่อนที่เร็วระหว่างช่วงกัดภายในขั้นตอนงานเดียวกัน ต่ำกว่าระยะปลอดภัย ดอกกัดจึงเสียเวลาเดินลอยน้อยลง |
| ระยะเริ่มป้อน | การเคลื่อนที่เร็วลงจะหยุดที่ระยะนี้เหนือผิวที่ยังต้องกัด ช่วงที่เหลือใช้อัตราป้อน ไม่มีการเคลื่อนที่เร็ว (G0) เข้าเนื้อวัสดุ |
| ความลึกเริ่มต้น | (แยกตามขั้นตอนงาน) เริ่มกัดที่ระยะนี้ใต้ผิวบนชิ้นงานดิบ เมื่อเนื้อวัสดุด้านบนถูกกัดออกไปแล้ว |
| ระยะปลอดภัยเฉพาะ | (แยกตามขั้นตอนงาน) ระยะปลอดภัยและระยะยกดอกเฉพาะของขั้นตอนงานนั้น เช่น เพื่อข้ามตัวจับยึดที่สูงซึ่งอยู่ข้างจุดที่กัด |
ความลึก
ความลึก คือระยะที่ขั้นตอนงานกัดลงจากผิวบนชิ้นงานดิบ ความลึกต่อชั้น แบ่งความลึกนั้นเป็นหลายชั้น การกัดตามขอบ (Profile) เพื่อตัดชิ้นงานออกจะกัดเลยใต้ชิ้นงานดิบลงไปเล็กน้อย (ค่าเริ่มต้น 0.4 mm) ชิ้นงานจึงหลุดออกได้ การตรวจสอบความปลอดภัยจะแจ้งเตือนทุกการกัดที่ลึกเกินก้นชิ้นงานดิบลงไปถึงโต๊ะ
เมื่อจบโปรแกรม ดอกกัดจะยกขึ้นถึงระยะปลอดภัยแล้วรอที่ตำแหน่งที่เลือกไว้ใน เมื่อจบงาน: เหนือจุดกัดสุดท้าย ที่จุดศูนย์ชิ้นงาน หรือที่ X / Y ที่กำหนด