// คู่มือ
ตัดพลาสม่า
หากต้องการใช้ MillPath เป็นโปรแกรมตัดพลาสม่า ให้เลือก พลาสม่า เป็นเครื่อง ขั้นตอนงานมีสองแบบ: ตัด คือตัดทะลุโดยคิดความกว้างรอยตัด (Kerf) และ มาร์ก คือขีดเส้นด้วยหัวขีด หรือใช้หัวตัดที่กระแสต่ำในกรณีที่โพสต์รองรับ ไม่มีค่าความลึก เพราะหัวตัดตัดทะลุแผ่นเหล็กทั้งแผ่น
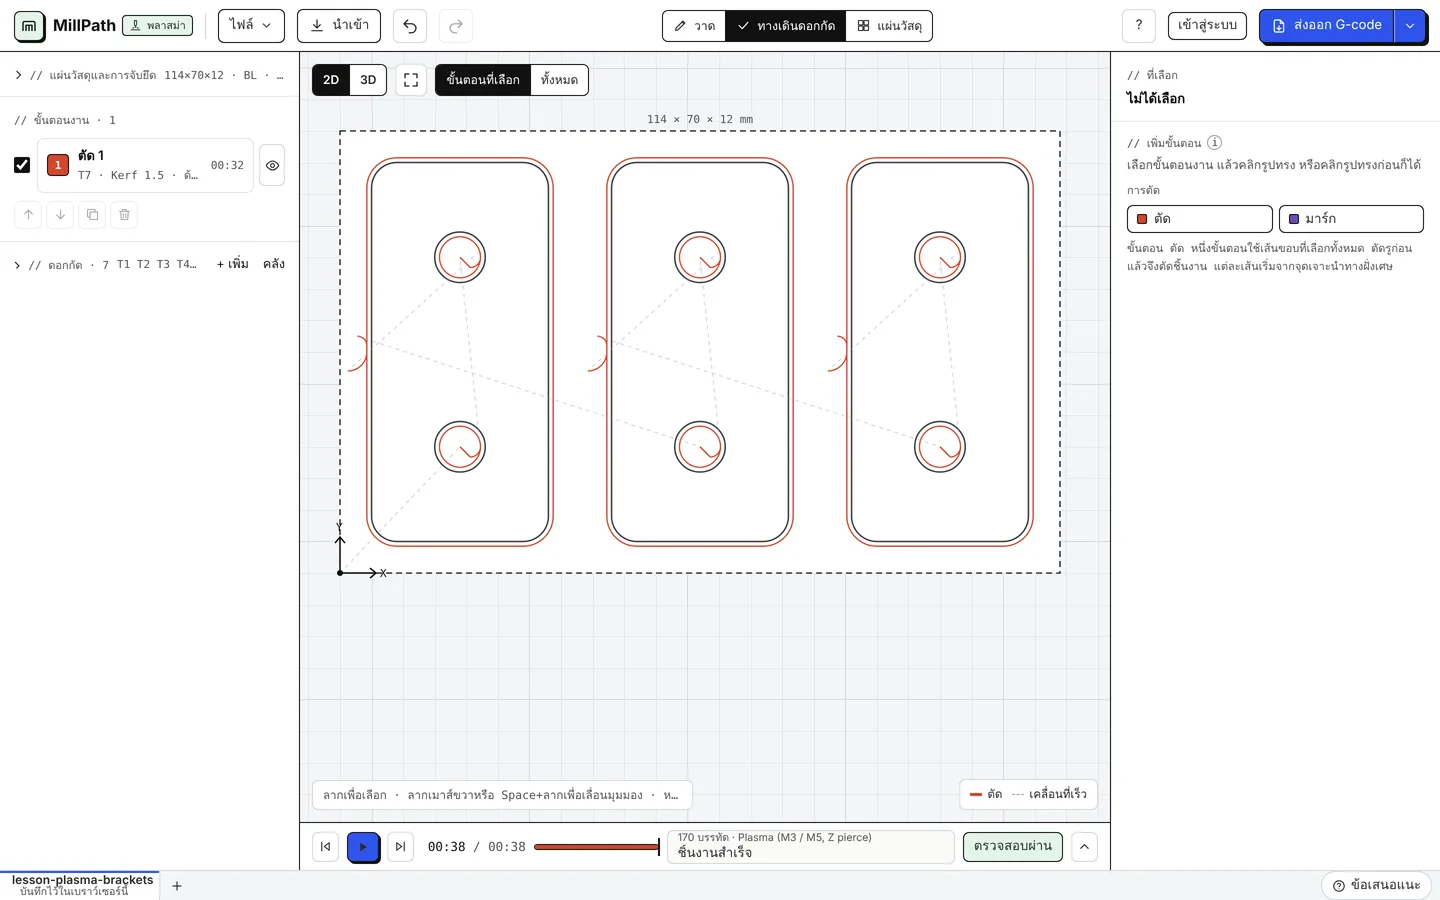
Kerf การเจาะนำ และทางเข้า
หัวตัดเจาะนำในเนื้อเศษ แล้ววิ่งเข้าหาเส้นด้วย ทางเข้า (Lead-in) (แบบโค้งหรือเส้นตรง) รอยเจาะจึงไม่อยู่บนชิ้นงาน MillPath ตัดรูก่อนตัดชิ้นงานที่ล้อมรูนั้น และเลือกด้านของแต่ละเส้นขอบเอง: ด้านนอกสำหรับชิ้นงาน ด้านในสำหรับรู รูขนาดเล็กเริ่มจากจุดกึ่งกลาง ใช้อัตราป้อนต่ำลง และล็อกระบบคุมความสูงหัวตัดไว้
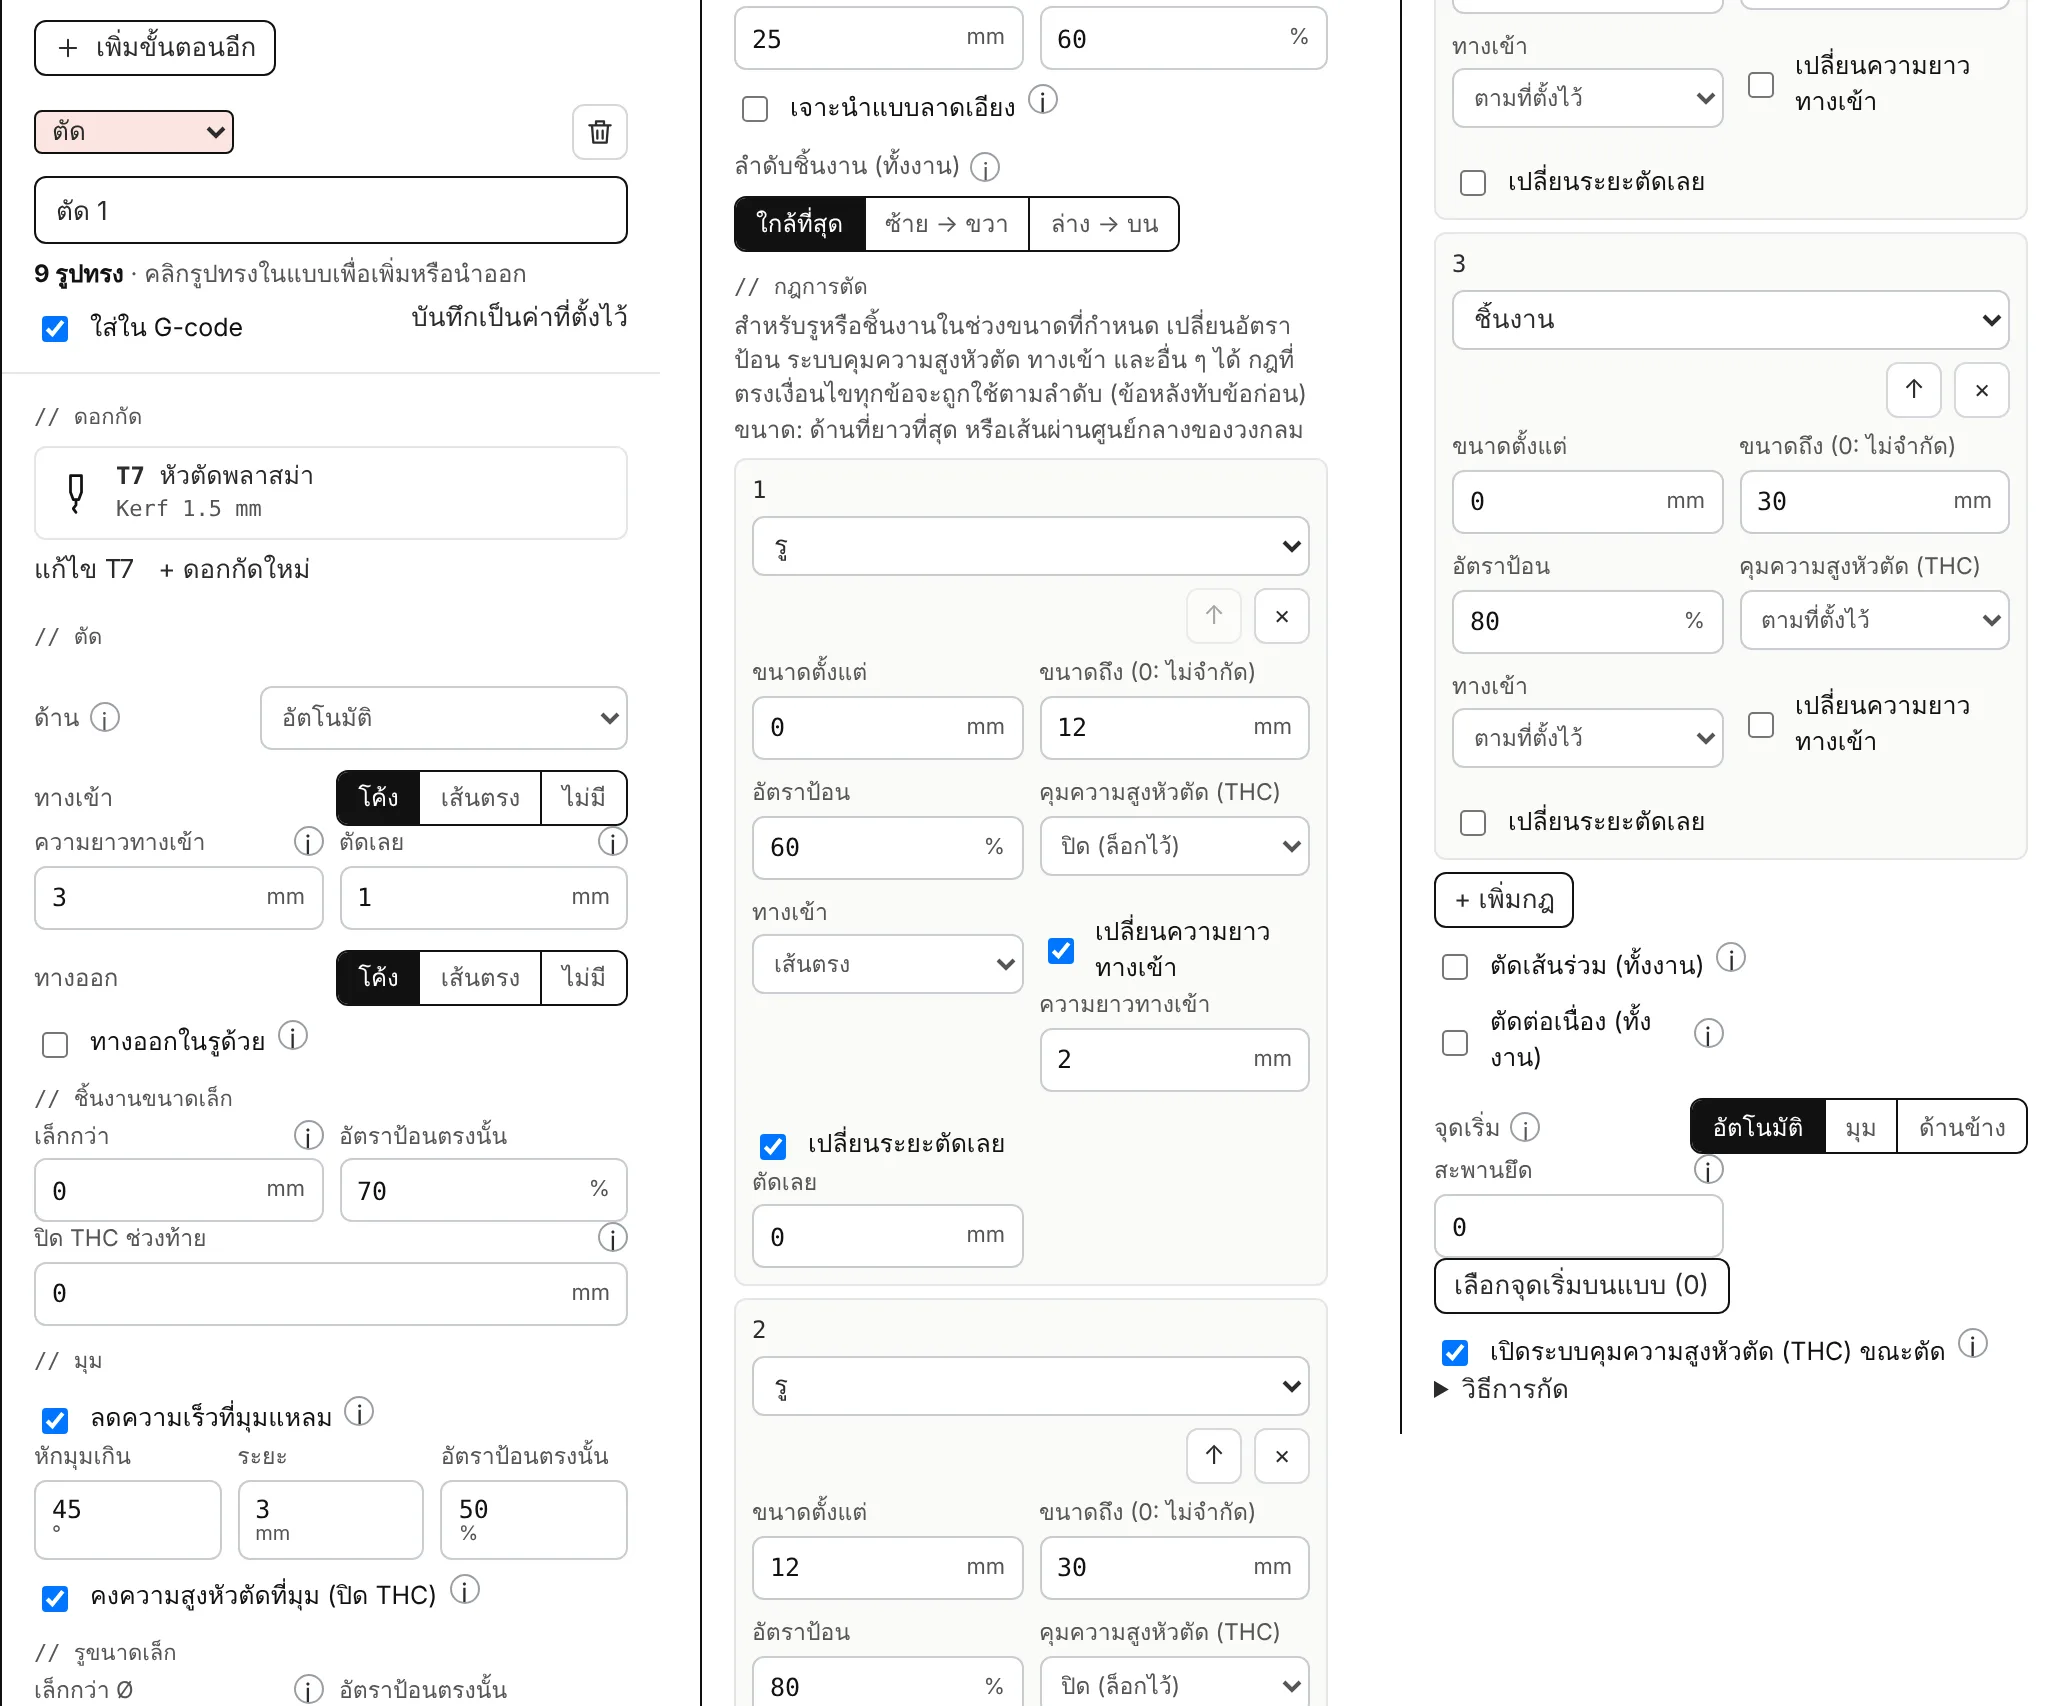
ค่าตั้งทั้งหมดของขั้นตอน ตัด
| ค่าตั้ง | ใช้ทำอะไร |
|---|---|
| ด้าน | อัตโนมัติ: ตัดเส้นขอบด้านนอก ตัดรูด้านใน ชิ้นงานจึงได้ขนาดตามแบบ (ห่างจากเส้นครึ่งหนึ่งของ Kerf) เลือก ด้านนอก ด้านใน หรือ บนเส้น เพื่อบังคับด้าน |
| ทางเข้า / ทางออก | โค้ง เส้นตรง หรือ ไม่มี: วิธีที่หัวตัดวิ่งเข้าหาเส้นและออกจากเส้น |
| ความยาวทางเข้า | เจาะนำห่างจากเส้นขอบเป็นระยะเท่านี้ทางฝั่งเศษ หลุมจากการเจาะจึงไม่อยู่บนชิ้นงาน ระยะจะสั้นลงเองเมื่อรูหรือชิ้นงานข้างเคียงเหลือที่น้อย |
| ตัดเลย | ตัดเลยจุดเริ่มต้นไปเล็กน้อย เพื่อให้จุดจบบรรจบกับจุดเริ่มได้เรียบร้อย |
| ทางออกในรูด้วย | ปิด: รูจะจบด้วยการตัดเลยเท่านั้น เมื่อการตัดผ่านจุดเริ่มแล้ว เศษในรูอาจหล่นลงไป ทางออกจึงไม่ได้ตัดอะไร และระบบคุมความสูงหัวตัดอาจกดหัวตัดดิ่งลง |
| ชิ้นงานขนาดเล็ก: เล็กกว่า, อัตราป้อน | ชิ้นงานที่ด้านยาวที่สุดสั้นกว่าค่านี้จะตัดช้าลง และปิดระบบคุมความสูงหัวตัดตลอดทั้งชิ้น (ชิ้นเล็กอาจกระดกหรือขยับเมื่อถูกตัดหลุดออก) |
| ปิด THC ช่วงท้าย | ปิดระบบคุมความสูงหัวตัดเป็นระยะเท่านี้ก่อนจบแต่ละเส้นขอบ เพราะเมื่อการตัดใกล้ปิดรอบ ชิ้นงานหรือเศษอาจขยับ และหัวตัดจะตามลงไป 0 = ปิด |
| ลดความเร็วที่มุมแหลม: หักมุมเกิน, ระยะ, อัตราป้อน | ตรงจุดที่เส้นขอบหักมุมมากกว่ามุมที่ตั้งไว้ จะตัดช้าลงตั้งแต่ระยะที่กำหนดก่อนถึงมุมจนเลยมุมไป |
| คงความสูงหัวตัดที่มุม (ปิด THC) | แรงดันอาร์กจะสูงขึ้นเมื่อความเร็วลดลง ระบบคุมความสูงหัวตัดที่ตามแรงดันนี้จะกดหัวตัดลงชนแผ่นเหล็ก |
| รูขนาดเล็ก: เล็กกว่า Ø, อัตราป้อนที่รูเล็ก | รูที่เล็กกว่าเส้นผ่านศูนย์กลางนี้จะเจาะนำที่จุดกึ่งกลาง ตัดช้าลง และปิดระบบคุมความสูงหัวตัด 0 = ปิด เป็นค่าเริ่มต้นเท่านั้น ให้ปรับตามเครื่องตัดของคุณ |
| เจาะนำแบบลาดเอียง | เจาะนำที่ระยะเจาะนำ แล้วค่อย ๆ ลงสู่ระยะตัดไปตามทางเข้าแทนการลงตรง ๆ โลหะหลอมจึงกระเด็นกลับเข้าหัวตัดน้อยลง |
| ลำดับชิ้นงาน (ทั้งงาน) | ใกล้ที่สุด: ชิ้นถัดไปคือชิ้นที่อยู่ใกล้ที่สุด ซ้าย → ขวา หรือ ล่าง → บน: ตัดเป็นแถบ ความร้อนและชิ้นงานที่ตัดหลุดแล้วจึงอยู่ด้านหลังหัวตัด รูจะถูกตัดก่อนชิ้นงานที่ล้อมรูนั้นเสมอ |
| กฎการตัด | สำหรับรูหรือชิ้นงานในช่วงขนาดที่กำหนด: เปลี่ยนอัตราป้อน ระบบคุมความสูงหัวตัด ทางเข้า และอื่น ๆ กฎทุกข้อที่ตรงเงื่อนไขจะถูกใช้ตามลำดับ ปุ่ม กฎพลาสม่าที่ใช้บ่อย ใส่ชุดกฎเริ่มต้นให้ |
| ตัดเส้นร่วม (ทั้งงาน) | ชิ้นงานที่จัดเรียงห่างกันเท่ากับ Kerf จะใช้รอยตัดร่วมกัน: ขอบที่ใช้ร่วมกันตัดเพียงครั้งเดียว และชิ้นถัดไปเริ่มในรอยตัดนั้น |
| ตัดต่อเนื่อง (ทั้งงาน), ช่วงเชื่อมยาวสุด | หัวตัดยังจุดอาร์กค้างไว้จากชิ้นหนึ่งไปอีกชิ้นหนึ่ง โดยวิ่งผ่านเนื้อเศษ (ไม่ผ่านชิ้นงานเด็ดขาด) เมื่อช่วงเชื่อมสั้น: เจาะนำครั้งเดียวแทนการเจาะชิ้นละครั้ง |
| จุดเริ่ม | ตำแหน่งที่เส้นขอบเริ่มตัดเมื่อไม่ได้เลือกจุดไว้: อัตโนมัติ มุม หรือ ด้าน ใช้ เลือกจุดเริ่มบนแบบ เพื่อกำหนดเอง |
| สะพานยึด, ความกว้างสะพานยึด | จุดเล็ก ๆ ที่เว้นไม่ตัดรอบชิ้นงานด้านนอกแต่ละชิ้น ชิ้นงานจึงติดอยู่กับแผ่นจนกว่าจะหักออก |
| เปิดระบบคุมความสูงหัวตัด (THC) ขณะตัด | เขียนเฉพาะเมื่อโพสต์มีคำสั่ง THC (QtPlasmaC หรือเรียนรู้จากไฟล์ของโต๊ะตัดของคุณ) ปิดในรูขนาดเล็กและช่วงท้ายของแต่ละเส้นขอบ |
ตารางตัดและการทดสอบ Kerf
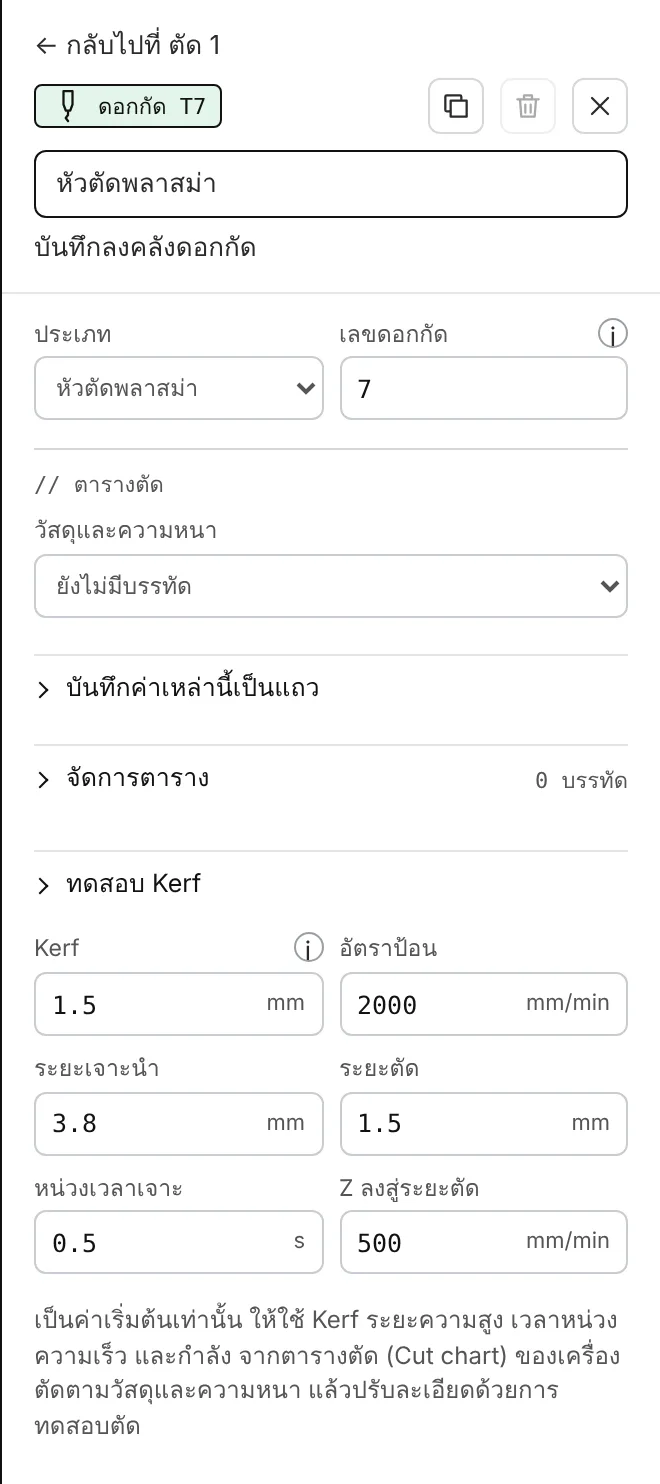
แก้ไขหัวตัดจากขั้นตอนงาน (แก้ไข T7) ในหน้าแก้ไขดอกกัด ตารางตัด เก็บค่าตั้งของคุณแยกตามวัสดุและความหนา: Kerf อัตราป้อน กระแส ระยะเจาะนำ หน่วงเวลาเจาะ และระยะตัด เลือกแถวของตารางใน วัสดุและความหนา แล้วค่าของแถวนั้นจะถูกใส่ให้หัวตัด บันทึกค่าเหล่านี้เป็นแถว เก็บค่าที่ตั้งไว้ จัดการตาราง ใช้ดู แก้ไข และนำเข้าแถว (CSV) ทดสอบ Kerf เพิ่มชิ้นทดสอบ: สี่เหลี่ยมจัตุรัส 20 mm ที่มีรู 10 mm วัดทั้งสองขนาด แล้ว MillPath จะบอกค่า Kerf ที่ควรตั้ง
กฎการตัด
ในขั้นตอนงาน ตัด กฎการตัด จะปรับการตัดตามชนิดของเส้นขอบ (รูหรือชิ้นงาน) และขนาด: อัตราป้อน ระบบคุมความสูงหัวตัดเปิดหรือล็อกไว้ ทางเข้า ตัดเลย และการเจาะนำ กฎพลาสม่าที่ใช้บ่อย ใส่ชุดกฎทั่วไปไว้ให้เริ่มต้น
เจาะนำน้อยลง เดินเปล่าน้อยลง
- ตัดต่อเนื่อง: หัวตัดยังจุดอาร์กค้างไว้จากชิ้นหนึ่งไปอีกชิ้นหนึ่งผ่านเนื้อเศษเมื่อช่วงเชื่อมสั้น (ช่วงเชื่อมยาวสุดกำหนดเองได้)
- ตัดเส้นร่วม: ชิ้นงานที่จัดเรียงห่างกันเท่ากับ Kerf ใช้รอยตัดร่วมกัน (จัดเรียงชิ้นงานบนแผ่น)
- เดินข้ามชิ้นงานที่ตัดแล้ว: หัวตัดยกขึ้นเฉพาะเมื่อผ่านชิ้นงานและรูที่ตัดไปแล้ว หากโพสต์ไม่สั่งแกน Z หัวตัดจะเดินอ้อมแทน
โพสต์
LinuxCNC QtPlasmaC (พร้อมหมายเลขวัสดุของระบบ), Langmuir FireControl, Mach3 / Mach4 plasma และอื่น ๆ: ดู คอนโทรลเลอร์ ควรรันไฟล์ใหม่แบบเดินลอยก่อนเสมอ ทดสอบคอนโทรลเลอร์ จะสร้างโปรแกรมทดสอบสำหรับเครื่องของคุณ