// 文档
等离子切割
把MillPath用作等离子切割软件时,机床选择等离子。加工只有两种:切割(切穿,带割缝补偿)和划线(用划针,或在后处理支持时用小电流割枪划线)。没有深度设置:割枪直接把板材切穿。
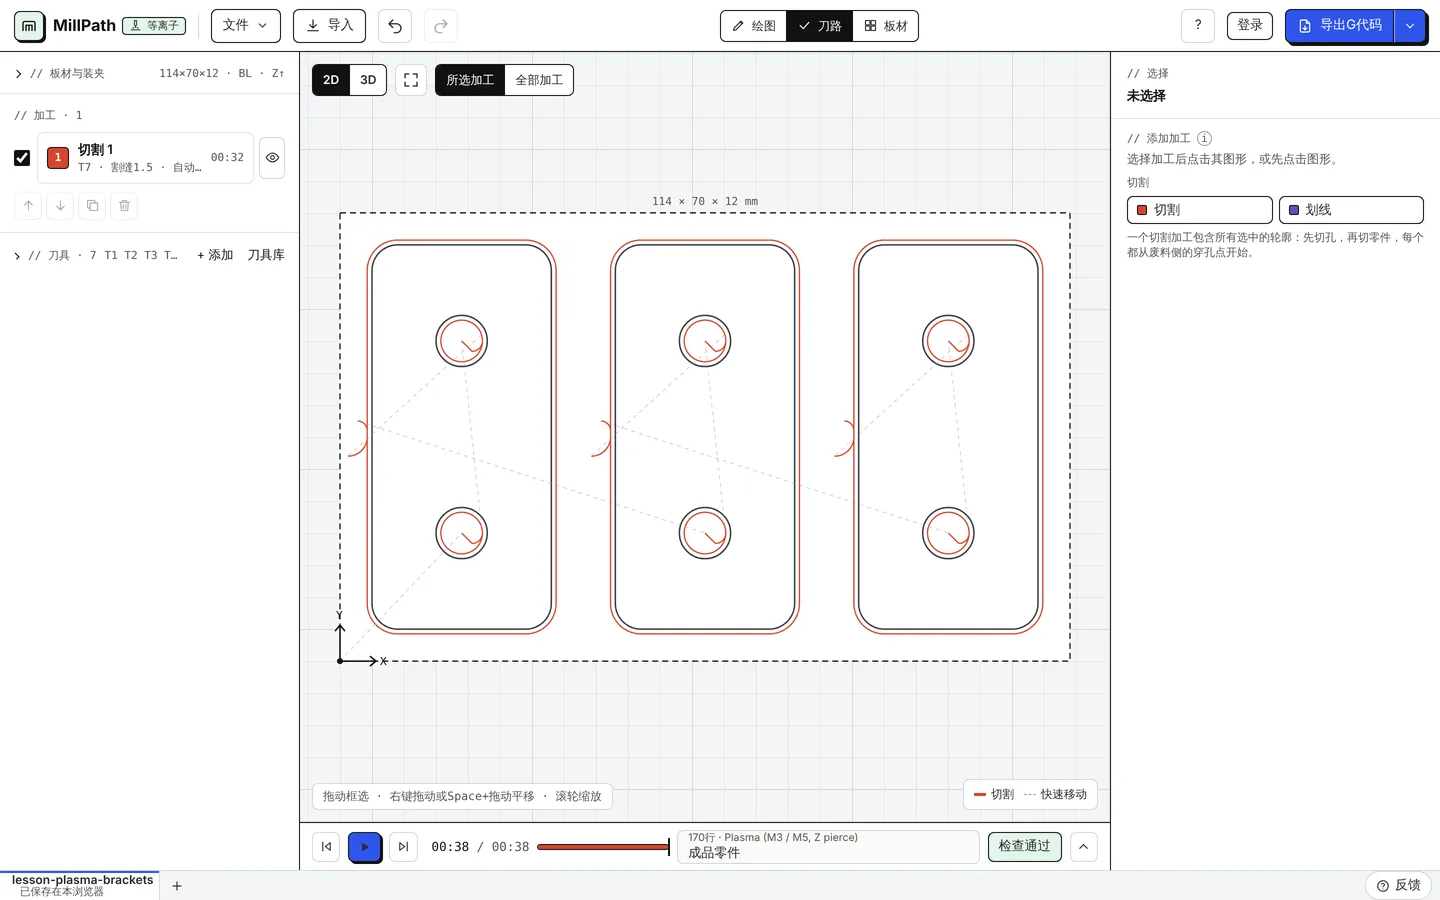
割缝、穿孔与引入线
割枪在废料区穿孔,再通过引入线(圆弧或直线)进入轮廓线,这样穿孔痕迹不会留在零件上。MillPath先切孔,再切包围这些孔的零件,并自动为每个轮廓选择加工侧:零件切外侧,孔切内侧。小孔从圆心起割,进给速度降低,同时锁定割枪高度。
切割加工的全部设置
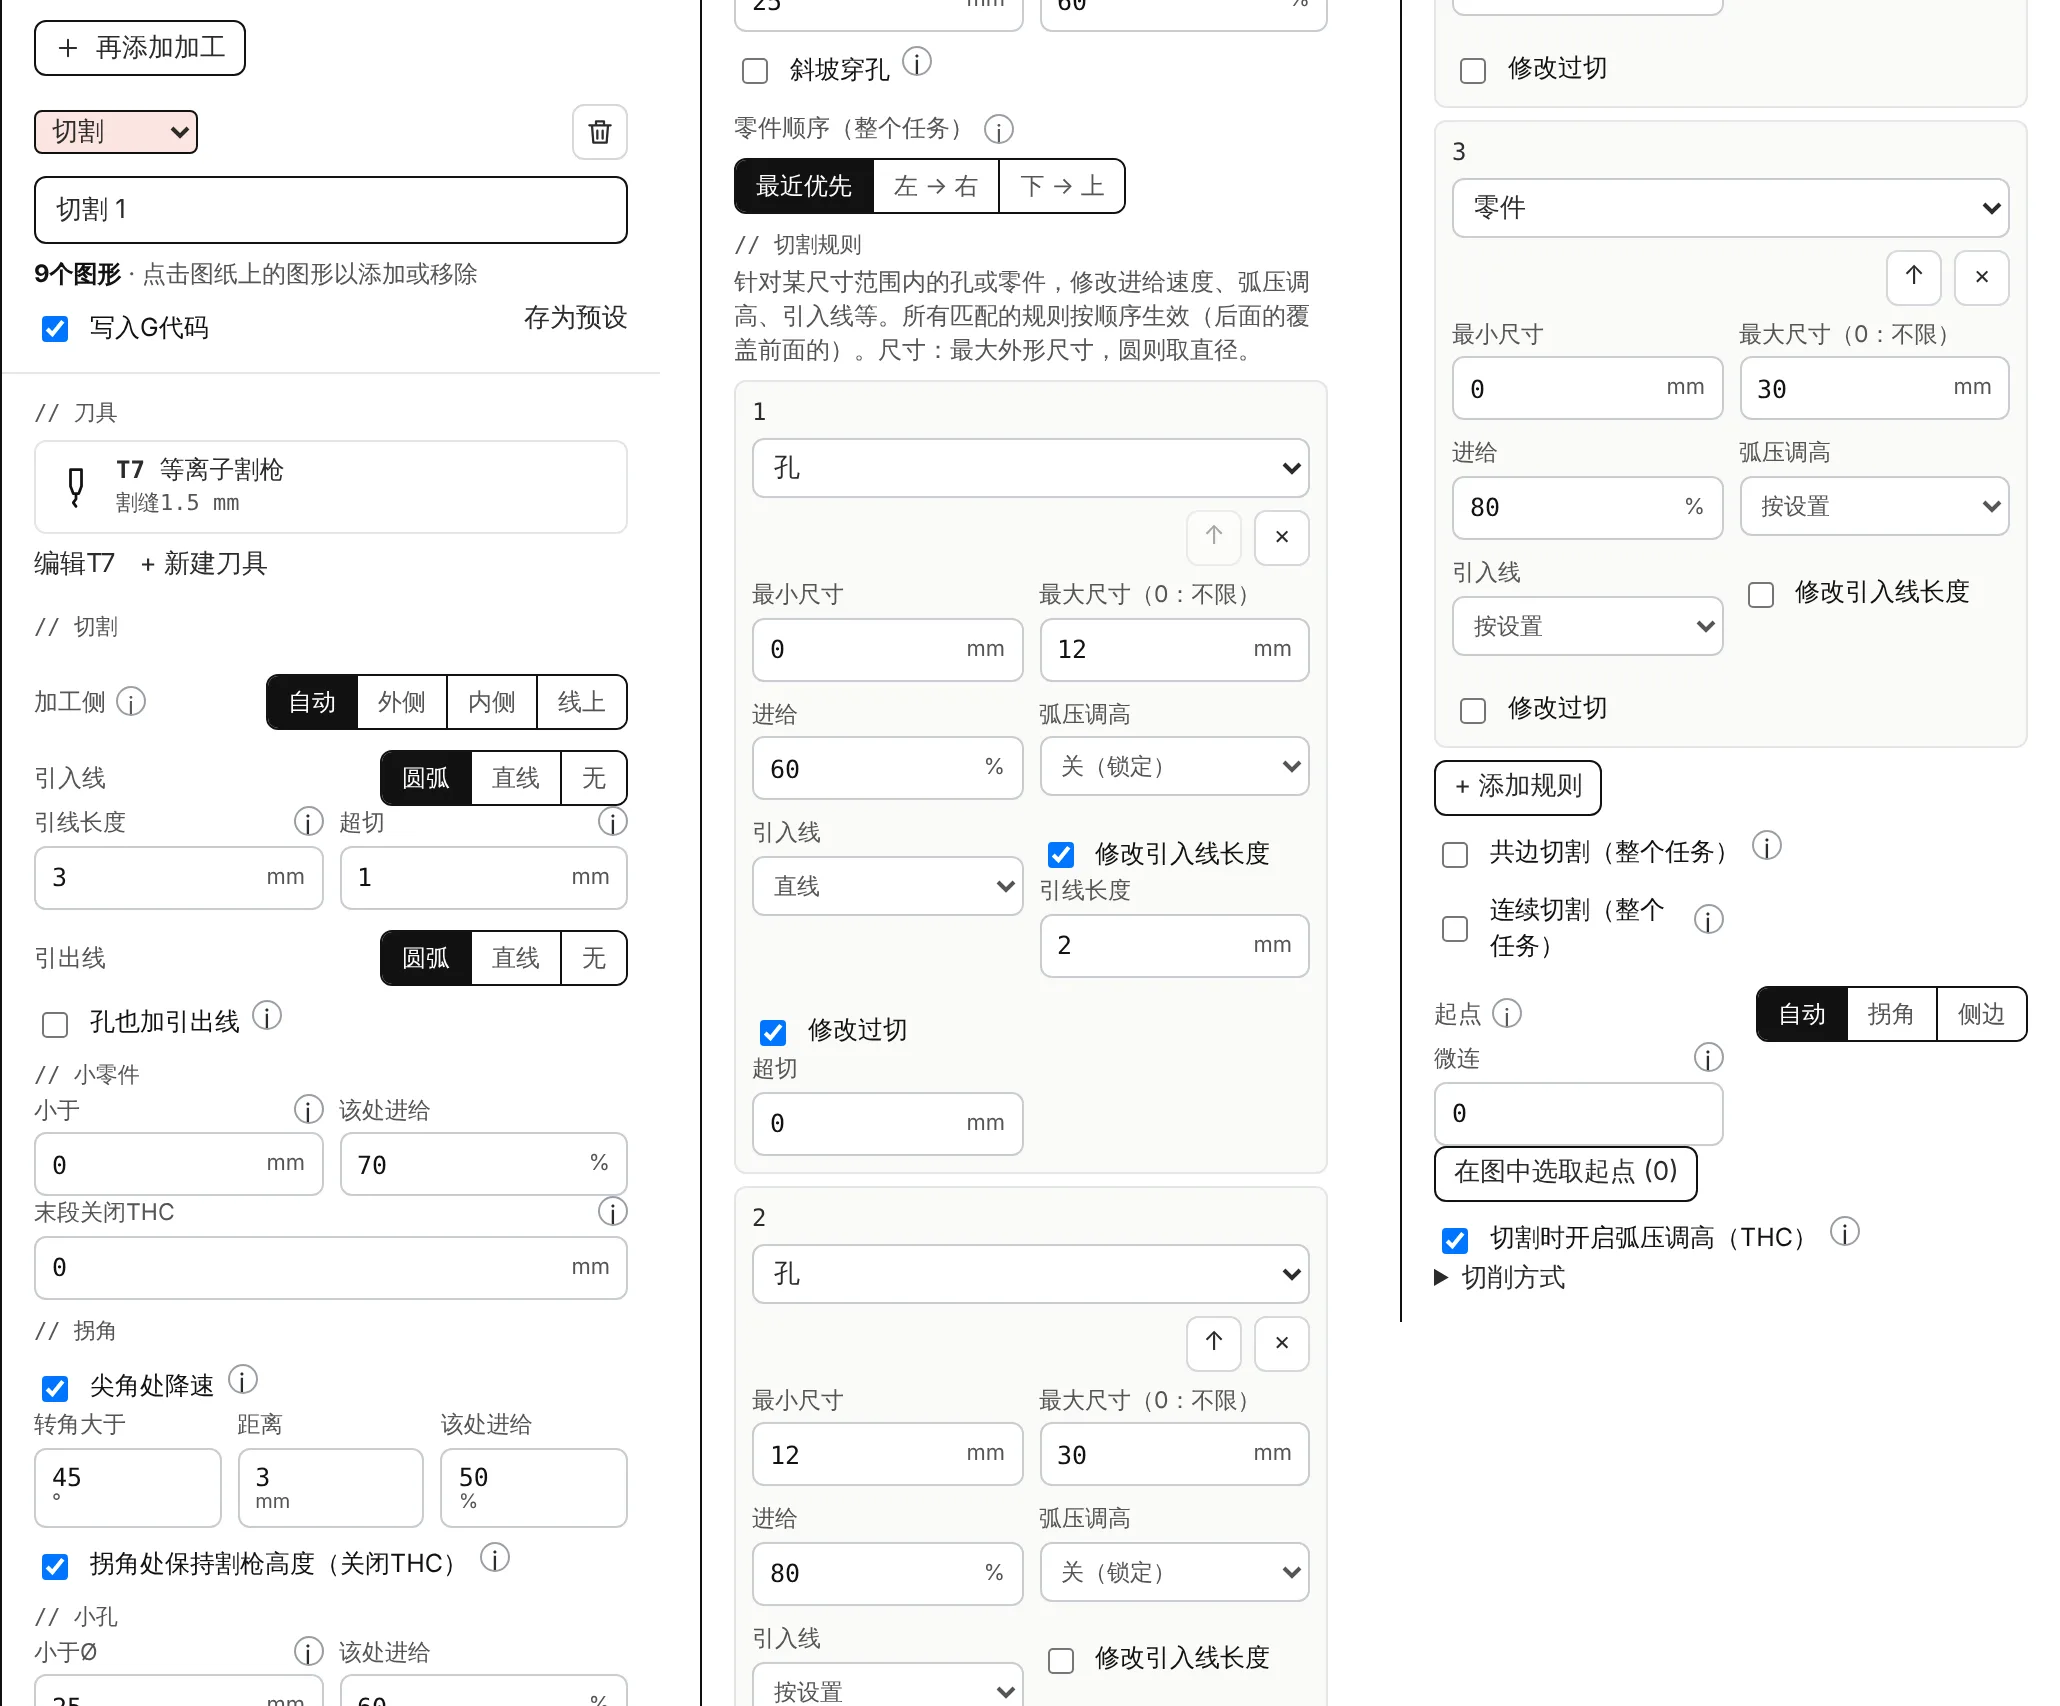
| 设置 | 作用 |
|---|---|
| 加工侧 | 自动:外轮廓切外侧,孔切内侧,使零件保持图纸尺寸(偏离轮廓线半个割缝)。选择外侧、内侧或线上可强制指定一侧。 |
| 引入线 / 引出线 | 圆弧、直线或无:割枪如何进入轮廓线以及如何离开。 |
| 引线长度 | 穿孔点在废料一侧、离轮廓这段距离处,穿孔留下的熔坑不会落在零件上。孔或相邻零件空间不足时会自动缩短。 |
| 超切 | 切过起点再继续切一段,使终点与起点干净地接上。 |
| 孔也加引出线 | 关闭:孔只以超切收尾。切割越过起点后废料块可能掉落,此时引出线什么也切不到,弧压调高还可能让割枪下扎。 |
| 小零件:小于、小孔进给 | 最长边小于此值的零件以较低速度切割,整个零件都关闭弧压调高(小零件被割下时可能翘起或移动)。 |
| 末段关闭THC | 每个轮廓结束前的这段长度内关闭弧压调高:切口闭合时零件或废料块可能移动,割枪会跟着下扎。0 = 关闭。 |
| 尖角处降速:转角大于、距离、小孔进给 | 轮廓转角大于设定角度时,从拐角前这段距离到拐角后以较低速度切割。 |
| 拐角处保持割枪高度(关闭THC) | 速度降低时弧压会升高,跟随弧压的调高器会把割枪扎进板材。 |
| 小孔:小于Ø、小孔进给 | 直径小于此值的孔在圆心穿孔,以较低速度切割,并关闭弧压调高。0 = 关闭。这只是初始值,请按您的切割机调整。 |
| 斜坡穿孔 | 在穿孔高度穿孔,然后沿引入线逐渐降至切割高度,而不是垂直下降,减少熔融金属反溅到割枪。 |
| 零件顺序(整个任务) | 最近优先:下一个切最近的零件。左 → 右或下 → 上:按条带切割,热量和已割下的零件都留在割枪后方。孔总是先于其外围零件切割。 |
| 切割规则 | 针对某一尺寸范围内的孔或零件:修改进给速度、弧压调高、引入线等。所有匹配的规则按顺序生效。“常用等离子规则”会填入一组初始规则。 |
| 共边切割(整个任务) | 相距一个割缝排料的零件共用中间的切口:每条公共边只切一次,下一个零件从这条割缝内起割。 |
| 连续切割(整个任务)、最长连线 | 连线较短时,割枪保持起弧,经废料区(绝不穿过零件)从一个零件切到下一个:只需一次穿孔,而不是每个零件一次。 |
| 起点 | 未选取起点时轮廓从哪里开始:自动、拐角或边上。“在图中选取起点”可手动指定。 |
| 微连、微连宽度 | 在每个外部零件周围留下不切断的小连接,零件留在板材中,直到您把它敲下来。 |
| 切割时开启弧压调高(THC) | 仅当后处理包含THC指令时输出(QtPlasmaC,或从您切割机的文件中学习)。在小孔中和每个轮廓末端关闭。 |
切割参数表与割缝测试
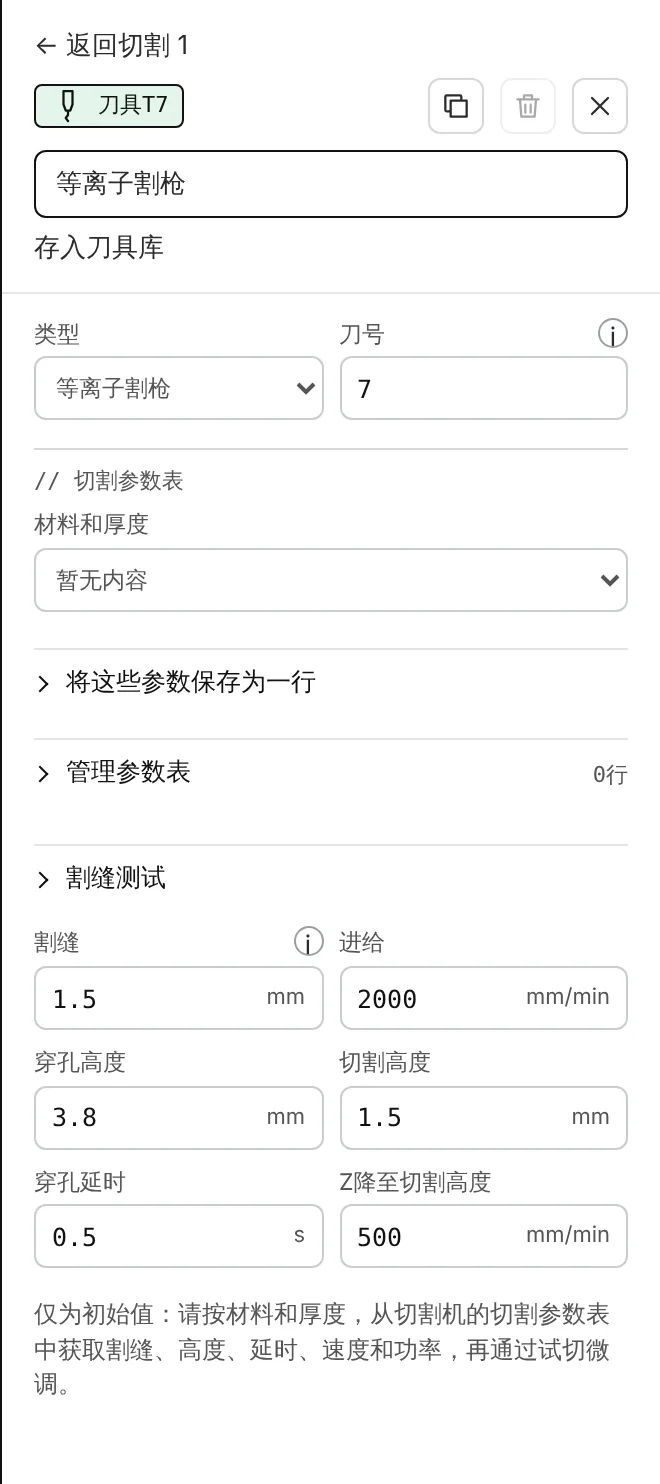
从加工中编辑割枪(编辑T7)。在刀具编辑器中,切割参数表按材料和厚度保存您的参数:割缝、进给速度、电流、穿孔高度和穿孔延时、切割高度。通过材料和厚度选择参数表中的一行,其参数会写入刀具。将这些参数保存为一行保存当前设置;管理参数表可列出、编辑和导入参数行(CSV)。割缝测试添加测试零件:一个20 mm的正方形,中间一个10 mm的孔。分别测量两者,MillPath会告诉您应设置的割缝。
切割规则
在切割加工中,切割规则按轮廓类型(孔或零件)和尺寸修改切割方式:进给速度、弧压调高开启或锁定、引入线、超切和穿孔。常用等离子规则会填入一组常用规则作为起点。
更少穿孔,更少空行程
- 连续切割:连线较短时,割枪保持起弧,经废料区从一个零件切到下一个(最长连线由您设定)。
- 共边切割:相距一个割缝排料的零件共用中间的切口(板材排料)。
- 经过已切零件的空行程:割枪只在已切好的零件和孔上方抬起;后处理不控制Z轴时,则绕开它们走。
后处理
LinuxCNC QtPlasmaC(含材料编号)、Langmuir FireControl、Mach3 / Mach4等离子等:见控制器。新文件务必先空运行;控制器测试会为您的机床生成一个测试程序。