// 文档
刀具与进给
刀具类型
| 类型 | 用途 |
|---|---|
| 平底刀 | 轮廓铣、挖槽、自适应粗加工、残料加工、螺旋铣孔、铣平面。设置直径和刃数;能垂直下刀的刀具勾选“中心切削”。 |
| 圆鼻刀 | 带刀角半径的平底刀:用于三维粗加工和精加工,刀角比尖角立铣刀更结实。 |
| 球头刀 | 圆弧底面和圆角过渡,三维精加工。 |
| 钻头 | 钻出与钻头同样大小的孔。刀尖角(常用118°)决定钻通孔时钻尖的长度。 |
| 倒角刀 | 倒角和沉孔。设置角度和刀尖直径。 |
| V形刀 | V刀雕刻、雕刻、沉孔。设置角度(60°、90°…)和刀尖直径。 |
| 螺纹铣刀 | 螺纹铣(单牙)。 |
| 丝锥 | 在支持同步攻丝(刚性攻丝)的控制器上攻丝(LinuxCNC)。 |
| 倒圆刀 | 倒圆边。设置半径和刀尖(小端)直径。 |
添加刀具
新建刀具(在刀具列表下方,或在加工中点击+ 新建刀具)会先询问刀具类型,每种都配有图示。从加工中打开时,适合该加工的类型排在前面,新刀具会直接设为该加工的刀具。选定类型之前不会添加任何刀具。
输入参数时,编辑器会按比例画出刀具:直径、刀角半径或角度、刃长,设置了刀柄时还有刀柄下方的伸出长度。MillPath自动生成的名称(Ball 6 mm 2F)会随尺寸更新;自己输入的名称保持不变。复制可复制一把刀具,用来建立类似的刀具。
为加工选择刀具
加工以带图示的卡片显示所用刀具。点击卡片,从适合该加工的刀具中选择;其余刀具列为不适用。切削深度超过刀具刃长时,加工会给出提示。
为识别出的特征选择刀具
打开图纸后,图中识别会列出孔、外轮廓、槽、内部形状和文字,每一项下面显示建议将使用的刀具。MillPath从项目刀具和您的刀具库中选择:
- 孔使用尺寸完全一致的钻头,来自项目或您的刀具库。
- 型腔、槽或内部切割使用能放进形状的最大平底刀;填写了刃长时,选刃长足够切削深度的。外轮廓使用不超过12 mm的平底刀,毛坯顶面使用最大的平底刀具(您的面铣刀),倒角使用倒角刀或V刀。
如果您的刀具都不合适(没有该尺寸的钻头,没有足够小的平底刀),MillPath会按常用尺寸新建一把,进给参数取自您最接近的同类刀具,加入项目并提示您。应用前该行会以黄色显示。请检查进给参数;如果您确有这把刀,请保存到刀具库。
项目中还没有的刀具库刀具会按刀具库中的刀号和进给参数加入项目,提示信息会说明是哪一把。刀具库中您的真实刀具越多,选择越准确。刀具库为空时,面板会提醒您。
刀具参数
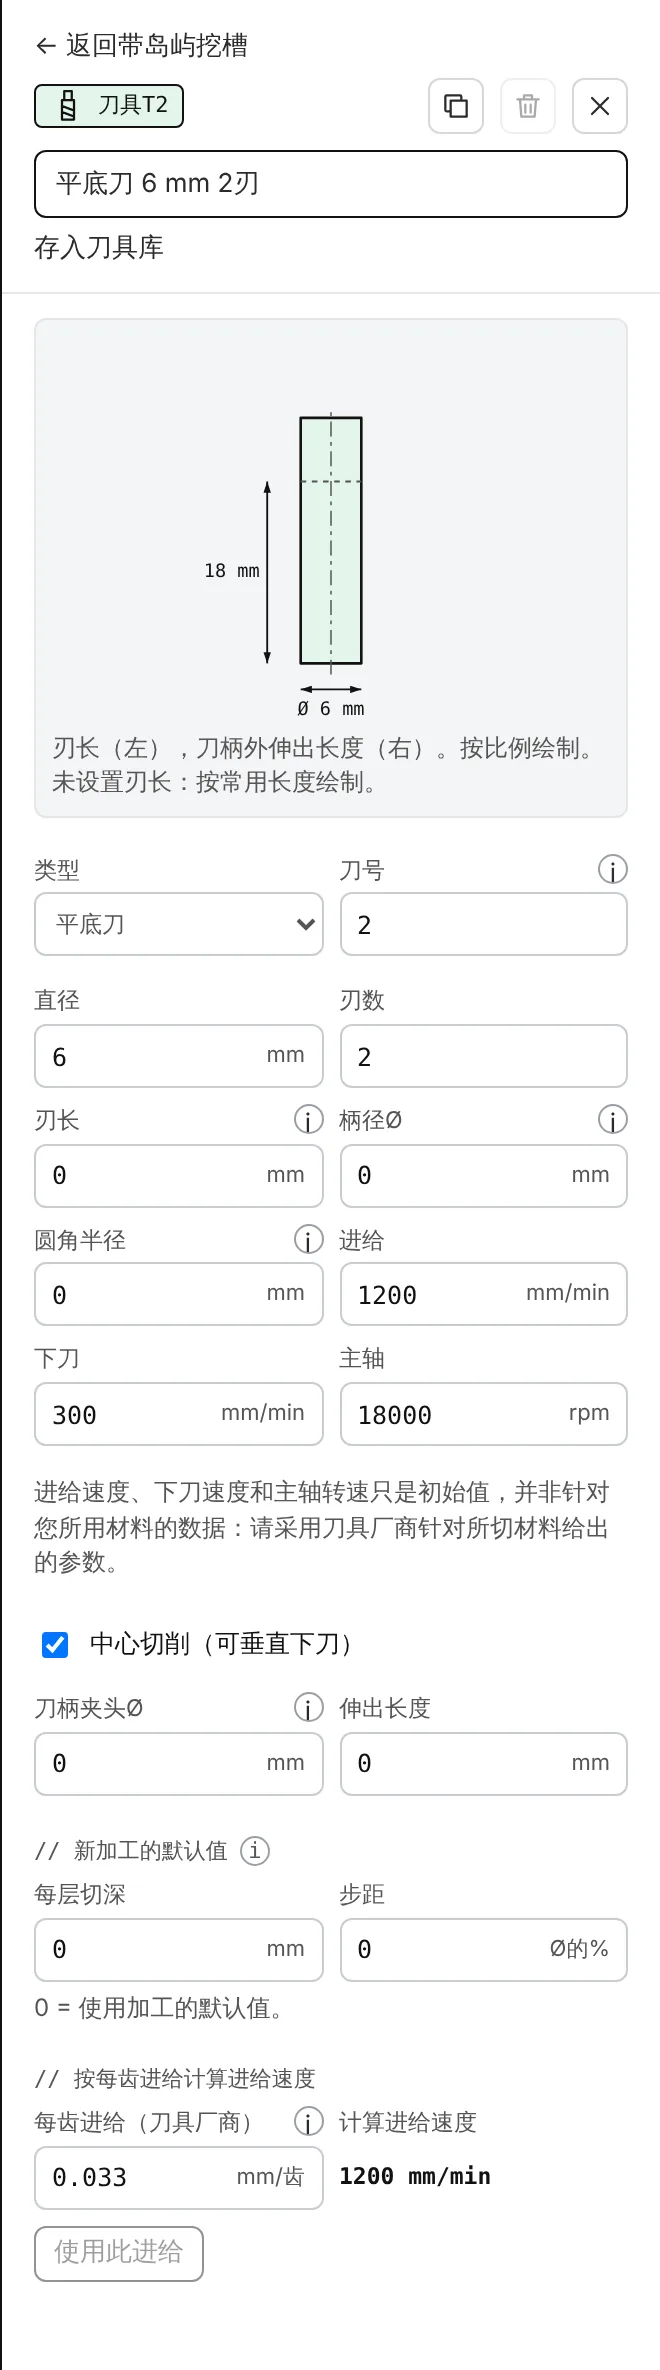
可在加工中(编辑T2)或在刀具列表中编辑刀具。刀具图按比例绘制:左侧为刃长,右侧为刀柄外的伸出长度。存入刀具库可在所有项目中使用该刀具。各项参数:
- 刀号:写入G代码的T号,必须与刀具在机床上的刀位一致。修改后,使用该刀具的加工会同步更新。
- 刃长和刀柄Ø(刀具柄部直径):用于刀具图和切深警告(可不填)。
- 刀柄Ø(夹头直径)和伸出长度:两项都填写后,安全检查还会检查刀柄是否撞到侧壁。
- 直径、刃数,带尖刀具还有刀尖角和刀尖直径。
- 进给、下刀、主轴:切削进给速度、下刀速度和主轴转速(rpm)。
- 每层切深和步距:该刀具的默认值。新建加工,或把加工改用该刀具时,会采用这些数值。
- 所有项目都保留此刀具及其切削参数:将刀具放入刀具库。
按每齿进给计算进给速度
刀具厂家会给出每齿进给(fz):针对某种材料和刀具直径,每个切削刃每转应切下的切屑厚度。进给速度由此算出:
示例:6 mm 2刃立铣刀,主轴转速18,000 rpm,每齿进给0.05 mm:18,000 × 2 × 0.05 = 1,800 mm/min。英制:1/4" 2刃刀具,18,000 rpm,每齿0.002",得到72 英寸/min。
在刀具编辑器中,// 按每齿进给计算进给速度完成这一计算,使用此进给将结果应用到刀具。切屑太薄,刀具会摩擦发热烧刀;切屑太厚则容易断刀。请从刀具厂家针对所用材料的数据开始,拿不准时取低值。
初始参数
MillPath自带的刀具只是带初始参数的示例,并非针对您所用材料的数据。请换成自己的刀具和刀具厂家给出的参数。另请参阅Safety(安全说明)。
刀具库与预设
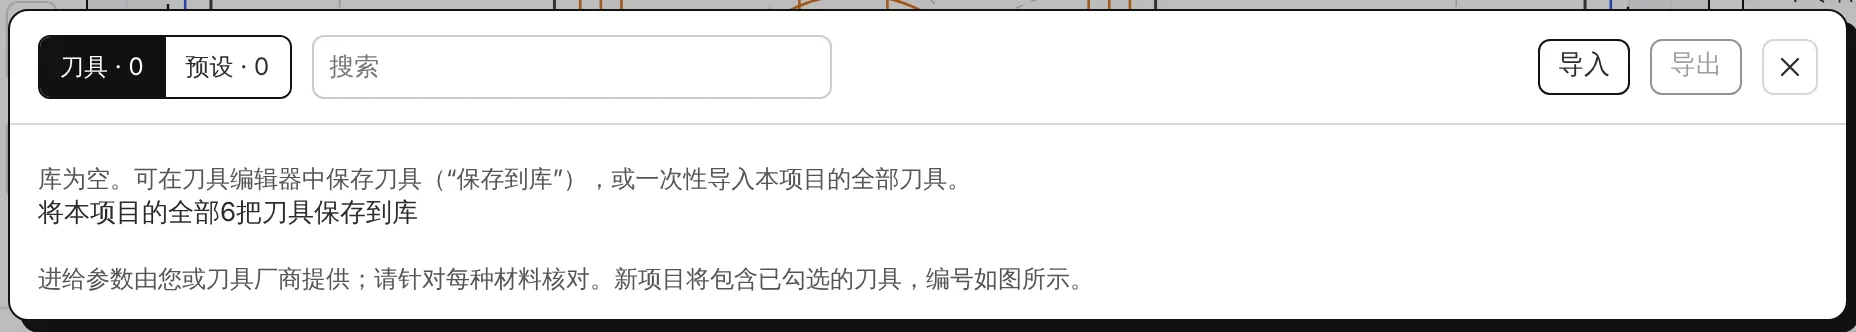
刀具库保存您的刀具,供每个新项目使用。预设把一个加工的参数连同所用刀具一起保存(在加工中点击存为预设),以便在其他工件上重复使用。