// 文档
板材排料
顶部的板材用于排料:把零件(或多个零件)的副本排布到板材上,并为所有副本生成刀路。零件上设置的加工应用于每个副本;修改零件后,板材会重新排料。
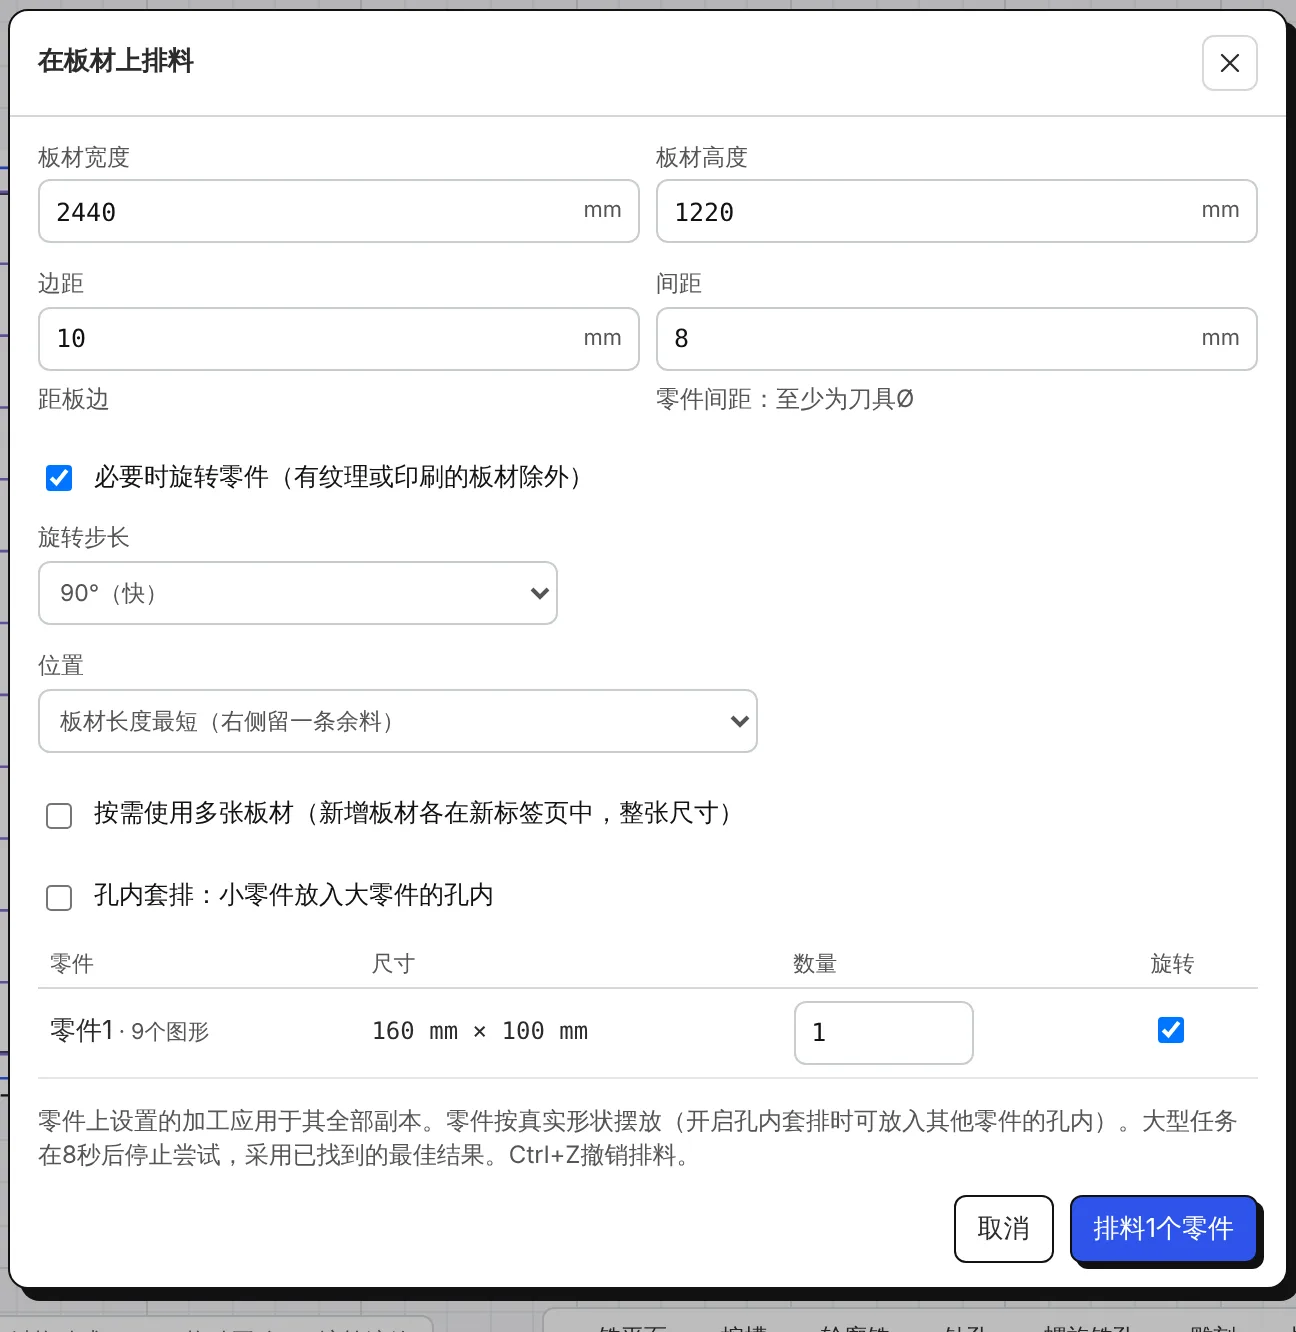
排料窗口
- 板材宽度和板材高度、距板材边缘的边距,以及零件之间的间距(至少为刀具直径,等离子和激光则至少为割缝宽度)。
- 每个零件的数量和旋转:有纹理或印刷图案的板材请取消勾选,使该零件保持原方向。
- 旋转步长:90°(快),45°或15°(更紧凑,较慢)。
- 孔内套排:小零件放入大零件的孔内。
- 按需使用多张板材:放不下的零件排到下一张板材上,每张板材各在一个标签页中。
- 排料于:整张板材,或余料库中的一块余料。
排布方式
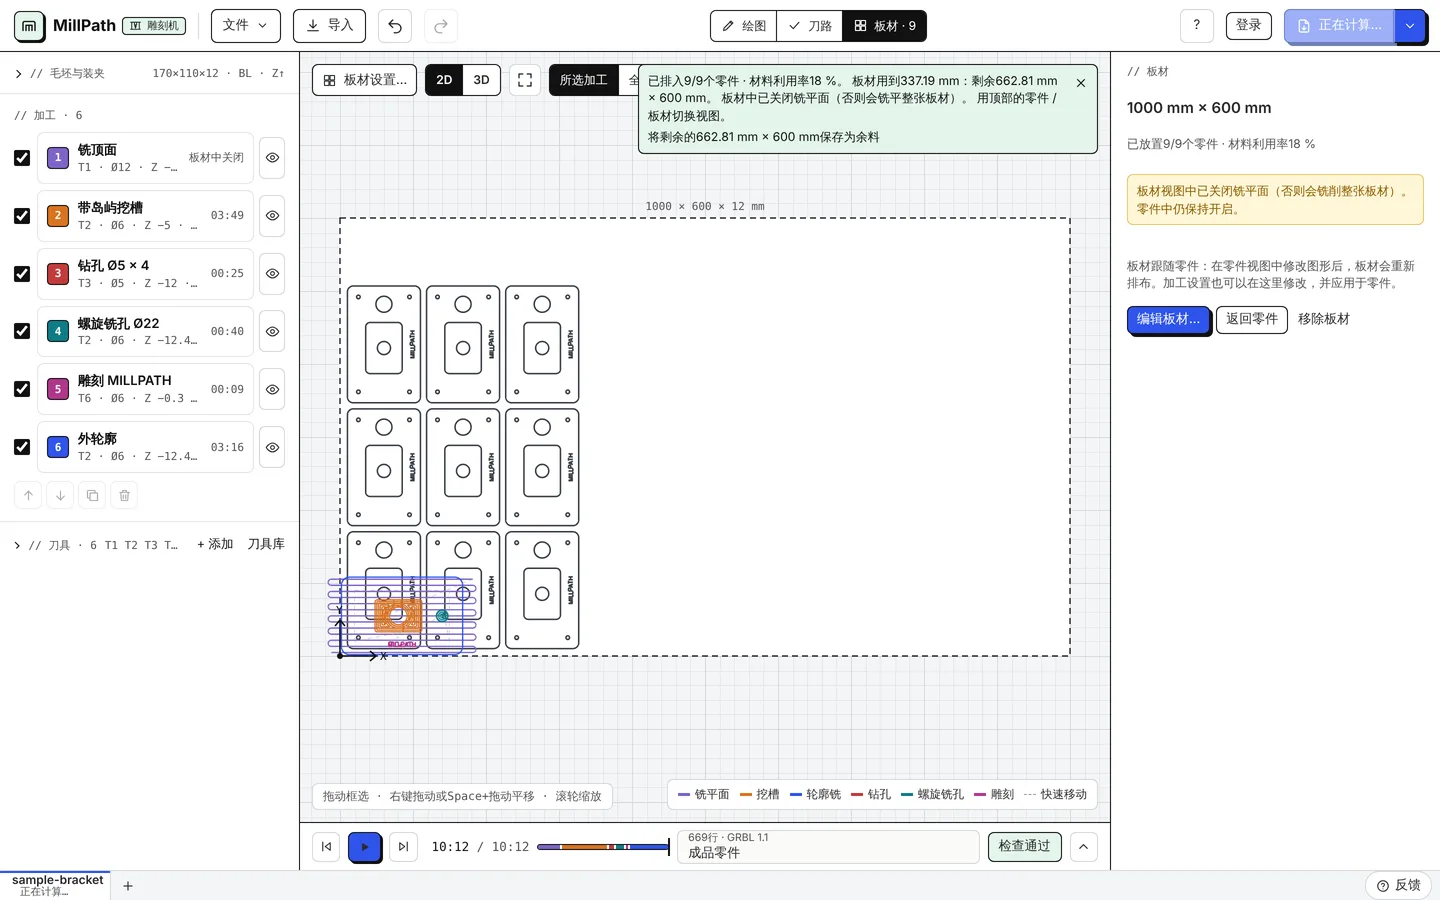
板材长度最短(默认)从左侧开始排,在右侧留下一整条余料;板材高度最短在上方留下一整条余料;紧凑则把零件集中成一块放在角落。剩下的余料条可在排料完成后的提示中保存到余料库,供下一个任务使用。
等离子与激光
零件间距为一个割缝宽度时,共边切割使每条共用边只切一次;连续切割(等离子)在连接距离较短时,割枪经废料从一个零件走到下一个零件而不熄弧。详见等离子切割。
大型任务在8秒后停止尝试,保留已找到的最佳排布。Ctrl+Z可撤销排料。