// 文档
激光
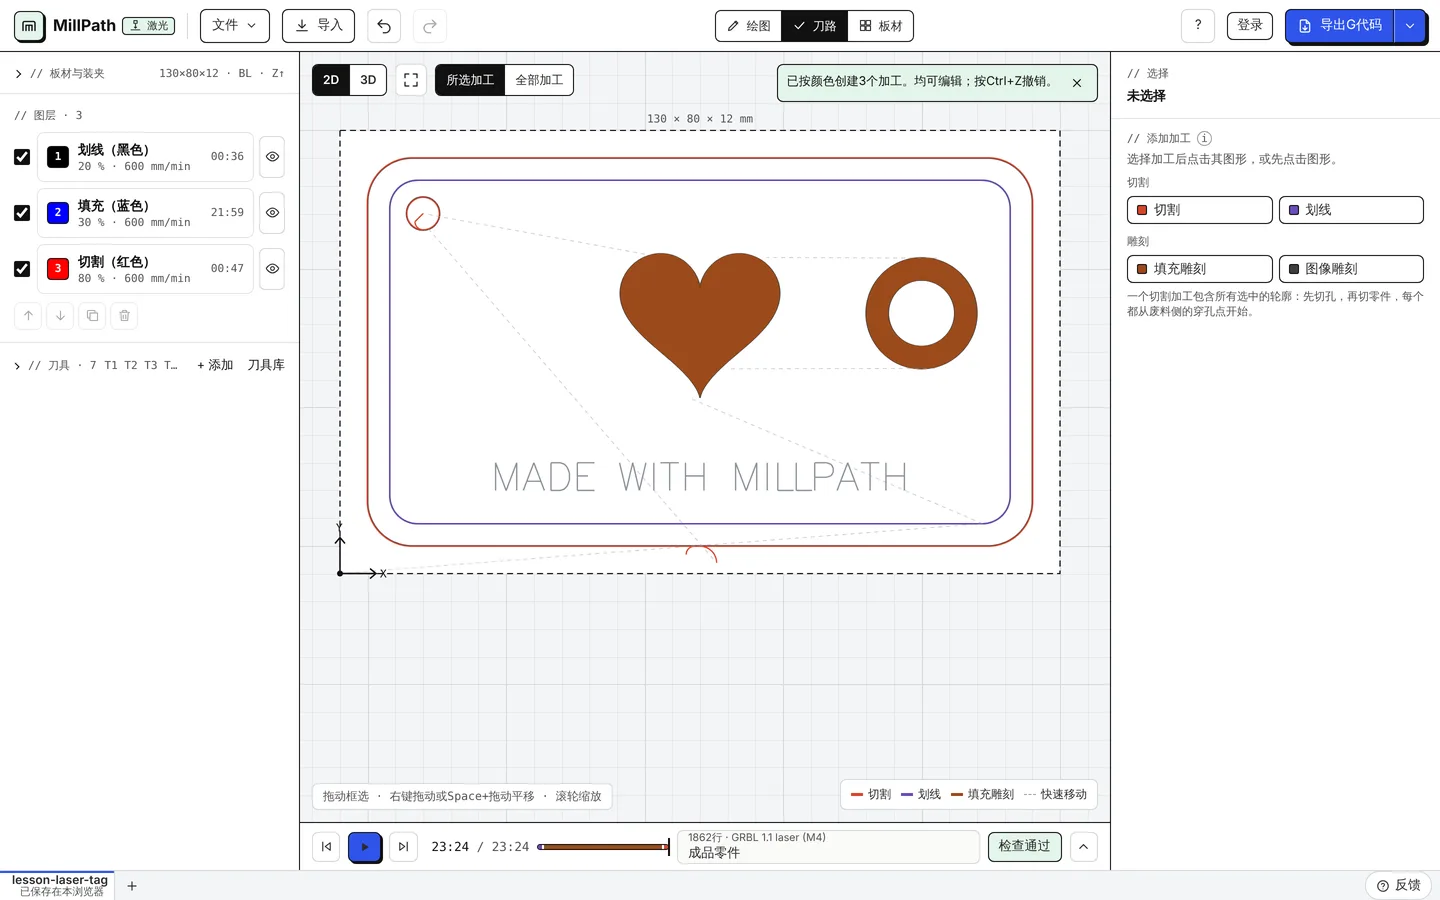
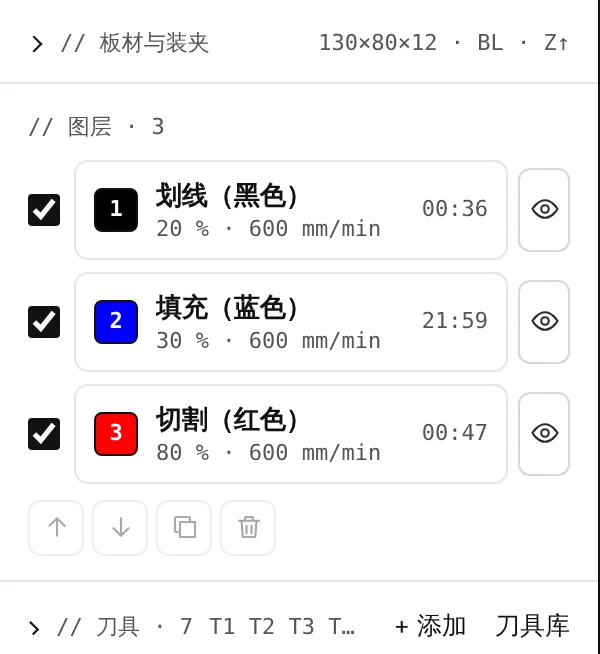
机床选择激光后,加工列表显示为图层:导入文件中的每种颜色成为一个图层,各自设置功率、速度和遍数。MillPath是一款在浏览器中运行的激光切割软件和激光雕刻软件,为GRBL和Marlin激光机生成G代码。
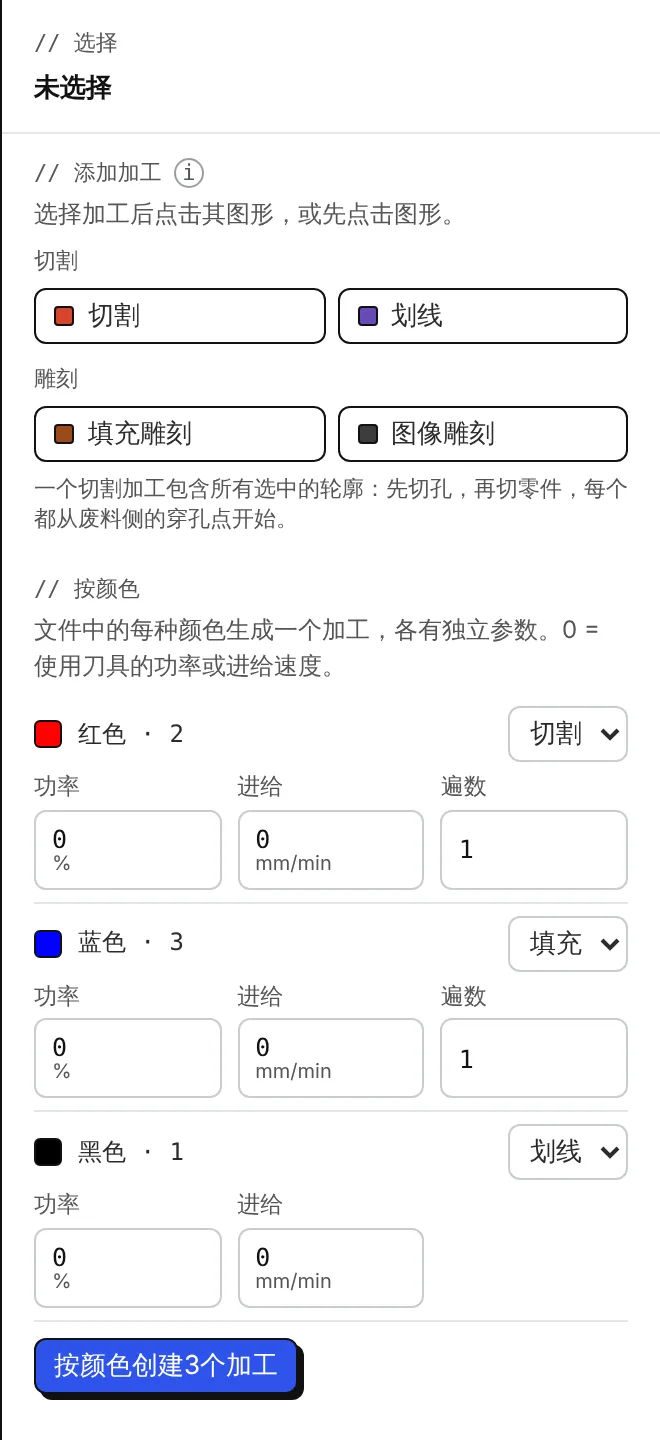
// 按颜色列出图纸中的颜色以及每种颜色的图形数量。MillPath为每种颜色建议一种加工:SVG中只以填充区域绘制的颜色(标志、实心字)建议填充,轮廓建议切割,线条建议划线。为每种颜色选择加工方式(切割、填充、划线或不加工)及其功率、进给速度和遍数(0 = 使用刀具的参数),然后点击列表下方的按钮创建加工。
这些加工以图层形式出现在左侧,划线和填充排在切下零件的切割之前;可以像其他加工一样在那里修改。
加工
- 切割:切透材料,以光斑宽度作为割缝,先切孔,再切外围的零件。
- 划线:沿线条低功率加工。
- 填充雕刻:雕刻文字和标志的内部,可用直线或环形。直线来回扫描(大面积时速度快);环形沿轮廓向内偏置(文字边缘清晰)。直线方式可设置角度、交叉填充和过扫描。位于其他轮廓内的轮廓不烧刻,因此字母中间的空心部分保持镂空。
- 图像雕刻:逐行雕刻照片,可用灰度(按像素调整功率)或点阵(阈值,或抖动:Floyd-Steinberg、Jarvis、Stucki、Atkinson、Sierra)。可调亮度、对比度和伽马;设置线间距或DPI。
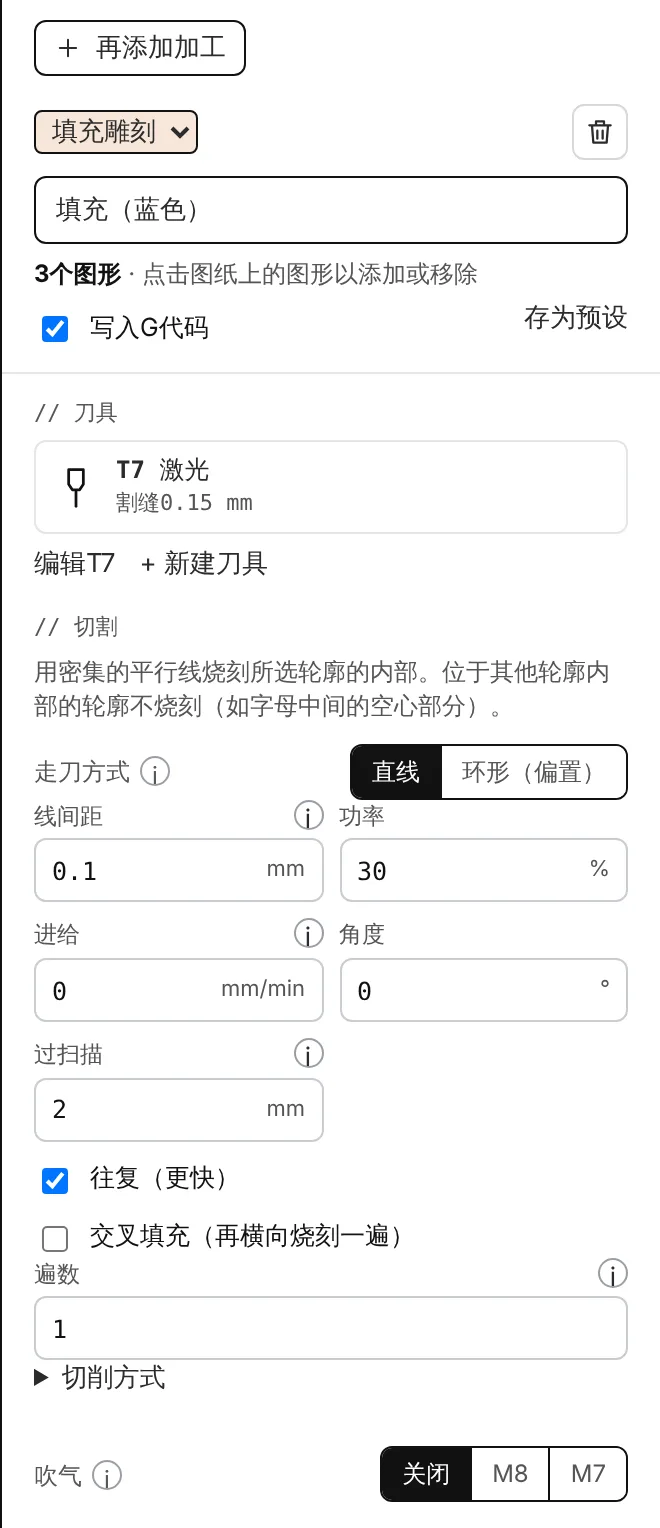
填充雕刻用间距很小的平行线(或环形)烧刻所选轮廓的内部。所有参数见下表。
全部参数
| 参数 | 作用 |
|---|---|
| 功率 | 该加工的功率;0 = 使用激光(刀具)的功率。划线:功率要足够低,只在表面留下痕迹而不切透。 |
| 进给 | 0 = 使用刀具的进给速度。 |
| 遍数 | 每个轮廓切割或烧刻的次数:用于更厚的板材或更深的雕刻。 |
| 填充:走刀方式 | 环形沿轮廓向内偏置:标志和文字边缘清晰。大面积平整区域用直线更快。 |
| 填充:线间距 | 线与线之间的距离。约等于光斑宽度(二极管激光为0.08至0.15 mm)时填充均匀;间距越大速度越快,颜色越浅。 |
| 填充:角度、往复、交叉填充 | 线条方向;双向烧刻(更快);再横向烧刻一遍。 |
| 过扫描 | 激光头在每行两端以零功率多走一段,使烧刻时已达到设定速度(边缘不会发黑)。 |
| 图像:线间距或DPI | 同一参数,以mm表示,或按激光软件常用的每英寸点数表示(254 DPI = 0.1 mm)。 |
| 图像:黑色功率、最浅色功率 | 最深像素的功率,以及仍需烧刻的最浅灰色的功率(材料刚开始留下痕迹的功率)。 |
| 图像:亮度、对比度、伽马、反相 | 亮度先将图像调亮(+)或调暗(−);伽马大于1时中间灰调变浅(木材很容易烧黑:可试1.5至2.5);反相则烧刻浅色部分。 |
| 图像:模式 | 灰度(按像素调整功率)或点阵:阈值,或抖动(Floyd-Steinberg、Jarvis、Stucki、Atkinson、Sierra)。 |
切割之前
- 材料测试:一组不同功率和速度的方块网格,可切割或填充;选出效果最好的一格,使用它的参数。
- 走边框(发送到机床):激光头沿任务外框走一圈,激光关闭或以指示光点亮,让您看清将要烧刻的位置。
- 每个加工可单独设置遍数和吹气(M8 / M7)。
后处理与发送
GRBL激光支持M4(动态功率:激光功率随实际速度变化,最适合雕刻)或M3(恒定功率),另有Marlin。两个GRBL激光后处理在我们的测试中都通过了GRBL 1.1h自身的G代码解析器检查。GRBL激光可通过USB直接从浏览器运行:发送到机床(GRBL)。为此需要开启GRBL的激光模式($32=1)。