// 文档
发送到机床 (GRBL)
使用GRBL后处理(GRBL 1.1、GRBL激光、Carbide Motion)时,导出G代码 → 发送到机床(GRBL,USB)…可直接从浏览器通过USB线把程序发送到控制器。需要在台式电脑上使用Chrome或Edge(Web Serial);其他浏览器照常导出文件。
运行步骤
- 点击连接…并选择控制器的端口(GRBL 1.1为115200波特率,除非您的主板另有说明)。
- 报警后点击解锁($X);机床装有回零开关时点击回零($H)。
- 勾选安全确认(已设零点、工件已夹紧、运动范围内无障碍物、急停按钮触手可及),然后点击开始。机床必须处于空闲(Idle)状态。
程序逐行发送:每一行都等GRBL返回ok后再发下一行(简单的发送-应答流式传输),因此控制器的缓冲区不会溢出。注释和空行不发送。
- 暂停即进给保持(feed hold,机床停在当前路径上);继续从停止处接着运行。换刀(M0)同样会让机床保持:换好刀后点击继续。
- 停止即软复位:GRBL立即停止。在运动中停止后,GRBL可能要求解锁并回零。
- 出现错误或报警时停止发送;提示信息会显示出错的那一行。
走边框
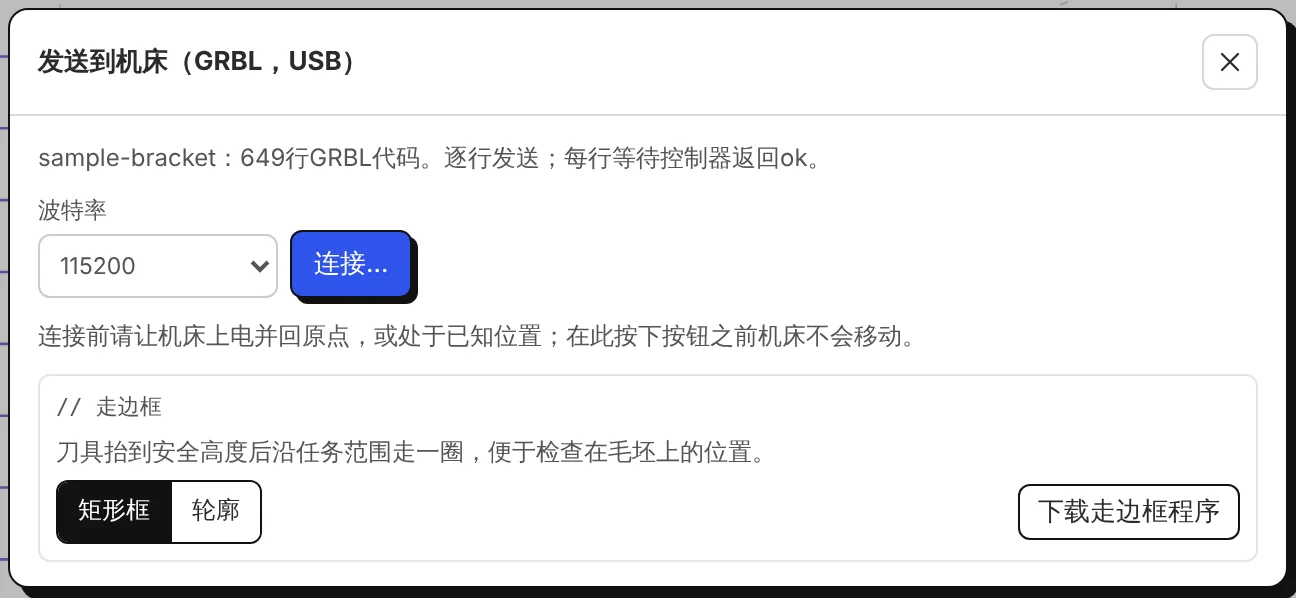
开始加工前,走边框沿将要切割或雕刻的范围走一圈:矩形框(外接矩形)或轮廓(凸包,即用橡皮筋套住整个任务时形成的形状)。雕刻机先抬到安全高度并保持在该高度;激光机在关闭光束的状态下移动,或打开弱光点(最大5 %,M4)以便看清位置。下载走边框程序会把同样的移动保存为一个小文件,供其他发送软件使用。
发送计为一次导出。新文件请先空运行;详见Safety。