// Tài liệu
Laser
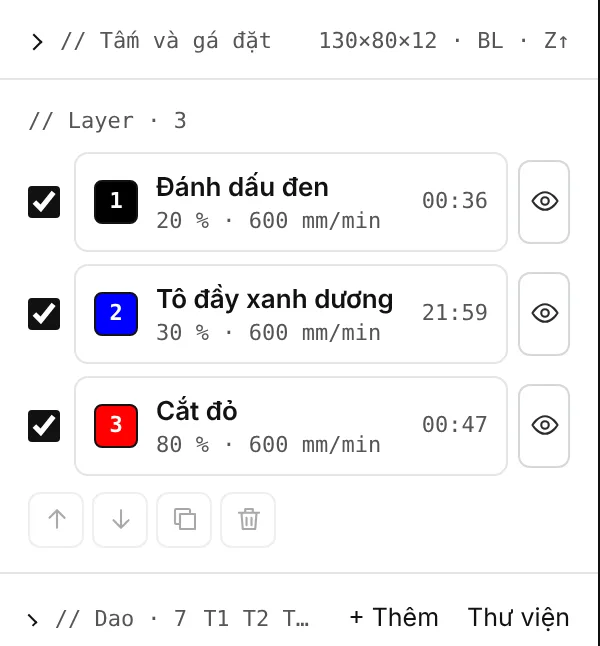
Khi chọn máy Laser, danh sách nguyên công hiển thị theo layer: mỗi màu trong file đã nhập thành một layer, với công suất, tốc độ và số lượt riêng. MillPath là phần mềm cắt laser và khắc laser chạy trên trình duyệt, tạo G-code cho laser GRBL và Marlin.
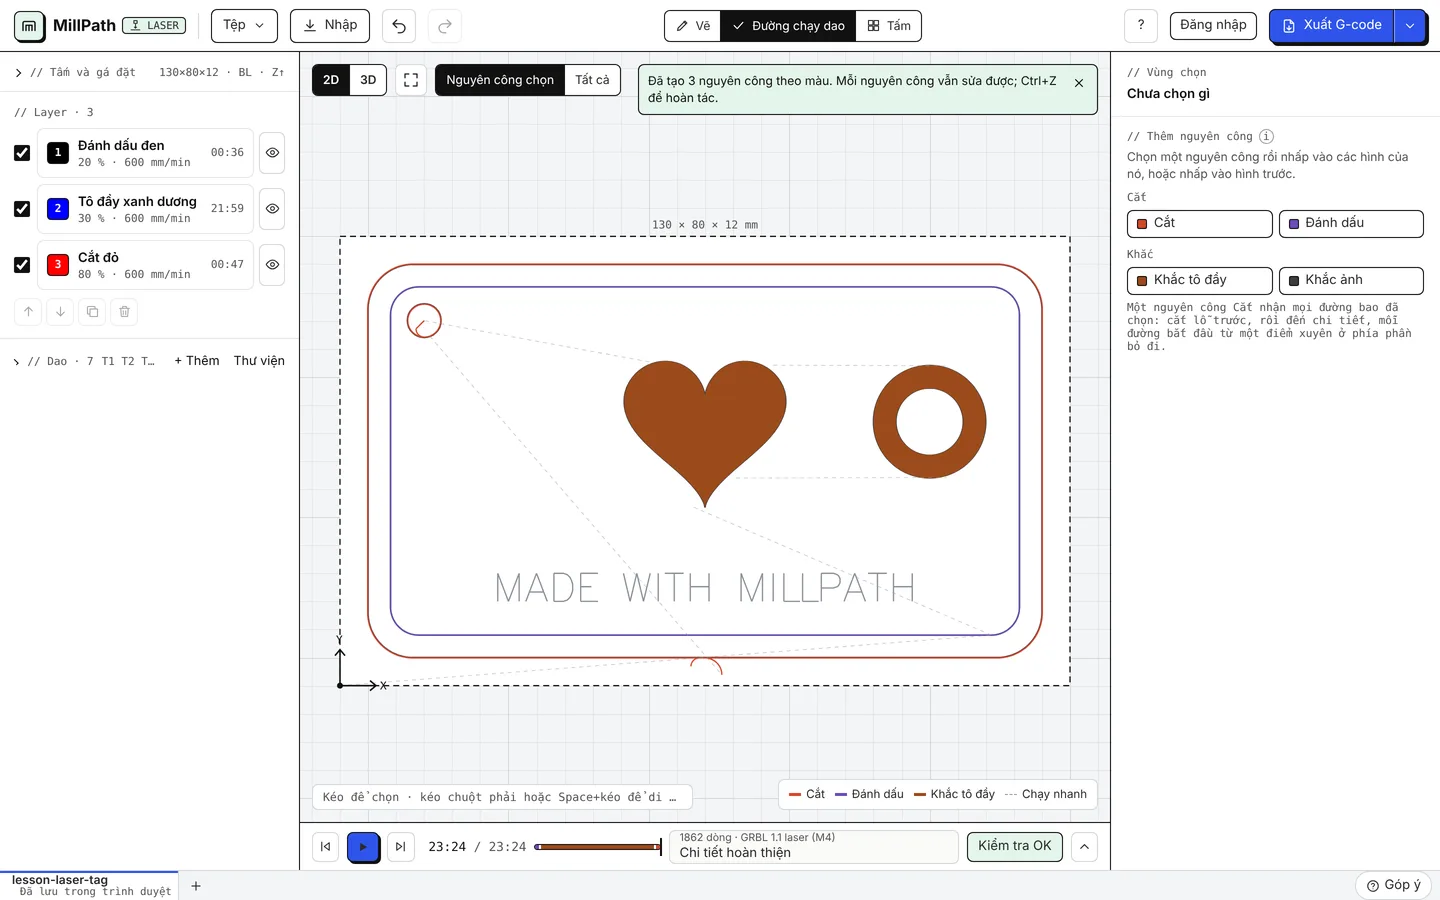
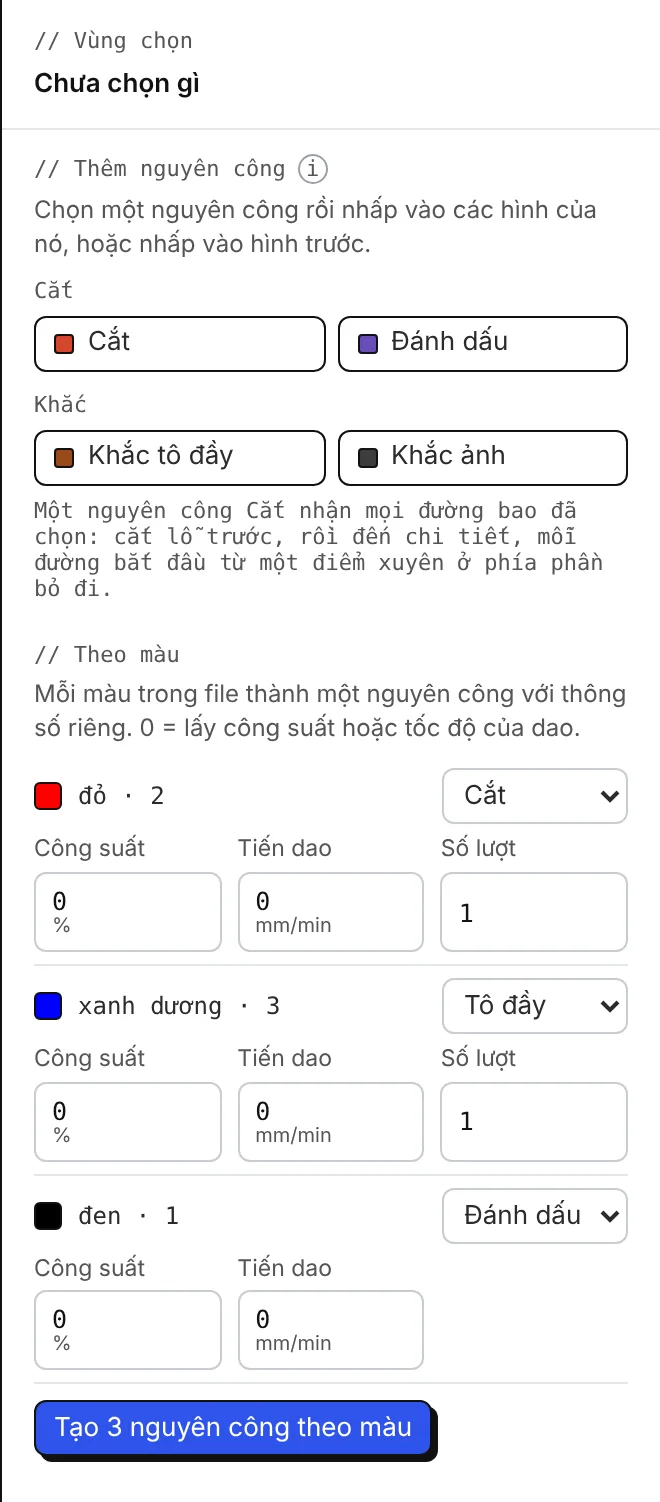
// Theo màu liệt kê các màu của bản vẽ và số hình của mỗi màu. MillPath gợi ý một công việc cho từng màu: Tô đầy cho màu mà file SVG chỉ vẽ thành vùng tô (logo, chữ đặc), Cắt cho đường biên, Đánh dấu cho đường nét. Chọn mỗi màu sẽ thành gì (Cắt, Tô đầy, Đánh dấu hoặc bỏ qua) cùng công suất, tốc độ tiến dao và số lượt (0 = lấy theo dao), rồi nhấn nút bên dưới danh sách để tạo nguyên công.
Các nguyên công hiện thành layer ở bên trái, đánh dấu và tô đầy chạy trước nguyên công cắt tách rời chi tiết; bạn sửa chúng ở đó như mọi nguyên công khác.
Nguyên công
- Cắt: cắt đứt vật liệu, lấy độ rộng tia làm kerf, cắt lỗ trước chi tiết bao quanh nó.
- Đánh dấu: chạy dọc theo đường nét, ở công suất thấp.
- Khắc tô đầy: khắc phần bên trong chữ và logo, theo đường thẳng hoặc theo vòng. Đường thẳng quét qua lại (nhanh trên vùng lớn); Vòng chạy theo đường biên vào trong (mép chữ sắc nét). Với đường thẳng: góc, đan chéo và overscan. Đường biên nằm trong đường biên khác không bị khắc, nên lỗ của chữ vẫn để trống.
- Khắc ảnh: khắc ảnh chụp từng dòng, theo thang xám (công suất theo từng pixel) hoặc theo điểm (ngưỡng, hoặc dithering: Floyd-Steinberg, Jarvis, Stucki, Atkinson, Sierra). Độ sáng, độ tương phản và gamma; khoảng cách đường hoặc DPI.
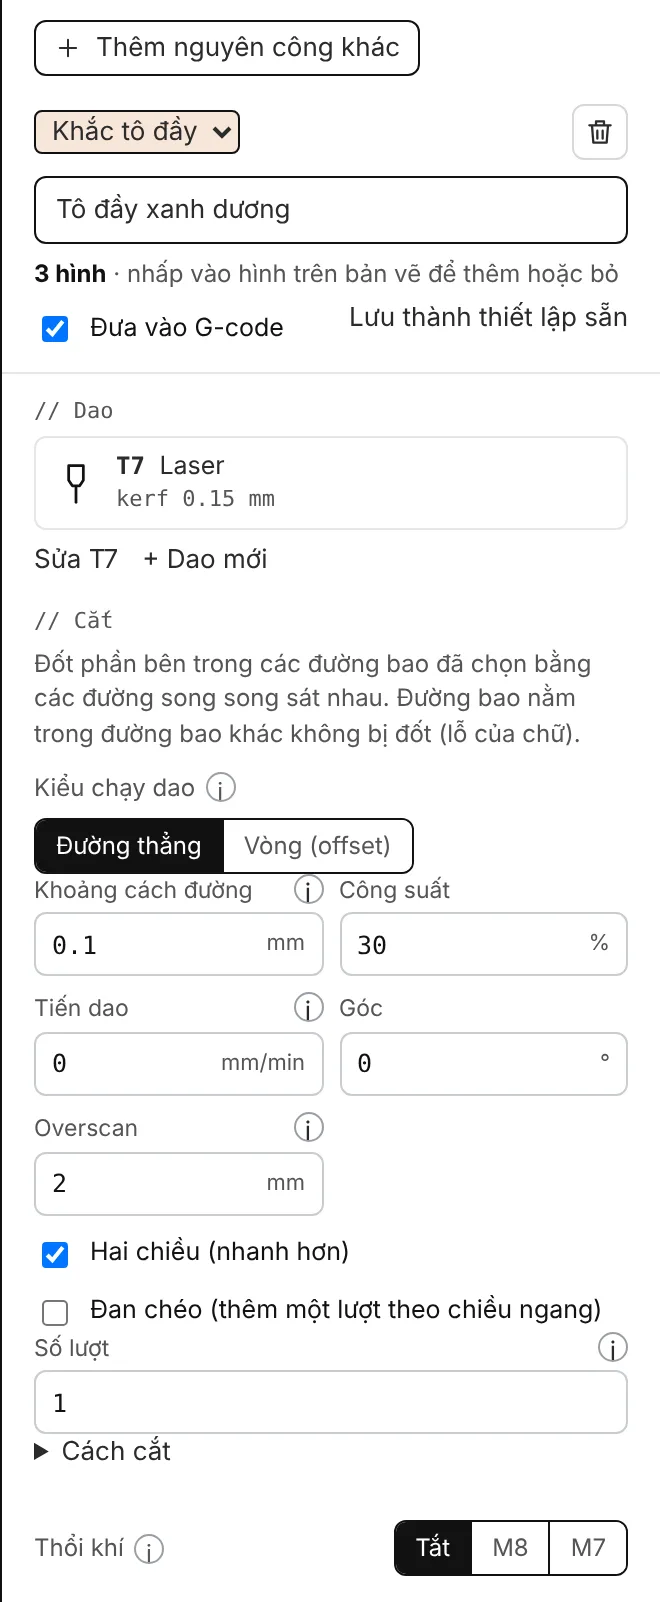
Khắc tô đầy đốt phần bên trong các đường biên đã chọn bằng các đường song song sát nhau (hoặc các vòng). Mọi thông số có trong bảng bên dưới.
Mọi thông số
| Thông số | Tác dụng |
|---|---|
| Công suất | Công suất của nguyên công; 0 = công suất của laser (của dao). Đánh dấu: đủ thấp để chỉ để lại vết trên bề mặt, không cắt đứt. |
| Tiến dao | 0 = tốc độ tiến dao của dao. |
| Số lượt | Cắt hoặc đốt mỗi đường biên bấy nhiêu lần: cho tấm dày hơn, hoặc khắc sâu hơn. |
| Tô đầy: kiểu chạy dao | Vòng chạy theo đường biên vào trong: mép logo và chữ sắc nét. Đường thẳng nhanh hơn trên vùng lớn, trơn. |
| Tô đầy: khoảng cách đường | Khoảng cách giữa các đường. Xấp xỉ độ rộng tia (0,08 đến 0,15 mm với laser diode) cho mặt tô đều; lớn hơn thì nhanh hơn và nhạt hơn. |
| Tô đầy: góc, hai chiều, đan chéo | Hướng của các đường; đốt cả hai chiều (nhanh hơn); thêm một lượt chạy ngang. |
| Overscan | Đầu laser chạy vượt qua mỗi đầu đường với tia ở mức 0, để khi đốt đã đạt đủ tốc độ (không bị sậm mép). |
| Ảnh: khoảng cách đường hoặc DPI | Cùng một đại lượng, tính bằng mm hoặc bằng số điểm trên mỗi inch như phần mềm laser hay dùng (254 DPI = 0,1 mm). |
| Ảnh: công suất cho màu đen, công suất cho màu sáng nhất | Công suất cho các pixel tối nhất, và cho màu xám sáng nhất vẫn còn được đốt (mức vật liệu bắt đầu ăn vết). |
| Ảnh: độ sáng, độ tương phản, gamma, đảo màu | Độ sáng làm ảnh sáng lên (+) hoặc tối đi (−) trước tiên; gamma trên 1 làm sáng các vùng xám trung bình (gỗ cháy sẫm rất nhanh: thử từ 1,5 đến 2,5); đảo màu đốt các phần sáng. |
| Ảnh: chế độ | Thang xám (công suất theo từng pixel) hoặc điểm: ngưỡng, hoặc dithering (Floyd-Steinberg, Jarvis, Stucki, Atkinson, Sierra). |
Trước khi cắt
- Thử vật liệu: một lưới ô vuông với công suất và tốc độ khác nhau, cắt hoặc tô đầy; chọn ô đẹp nhất và dùng thông số của nó.
- Chạy khung (Gửi xuống máy): đầu laser chạy theo đường bao của công việc, tắt tia hoặc ở mức chấm định vị, để bạn thấy chỗ sẽ đốt.
- Số lượt và thổi khí (air assist, M8 / M7) đặt riêng cho từng nguyên công.
Post và gửi xuống máy
Laser GRBL với M4 (công suất động: tia thay đổi theo tốc độ thực, tốt nhất cho khắc) hoặc M3 (công suất không đổi), và Marlin. Trong các bài thử của chúng tôi, cả hai post laser GRBL đều được kiểm tra bằng chính bộ phân tích G-code của GRBL 1.1h. Laser GRBL có thể chạy thẳng từ trình duyệt qua USB: Gửi tới máy (GRBL). Muốn vậy, chế độ laser của GRBL phải được bật ($32=1).