// Tài liệu
Kiểm tra an toàn và thông báo
Mỗi lần nguyên công thay đổi, MillPath mô phỏng đường chạy dao và đọc lại G-code. Kiểm tra OK nghĩa là không thấy lỗi nào trong các lỗi dưới đây. Nếu hiện một con số, bấm vào để mở danh sách; mỗi lỗi đều xem được trên bản vẽ, ngay tại điểm xảy ra.
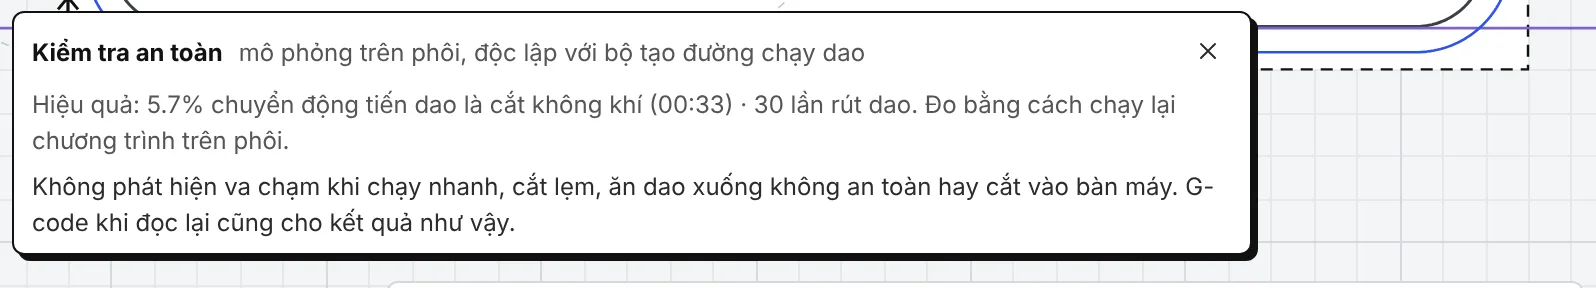
Trong đường chạy dao
| Lỗi | Nghĩa là | Cách sửa |
|---|---|---|
| Chạy nhanh vào phôi | Một lệnh chạy nhanh (G0) sẽ đi xuyên qua vật liệu. | Nâng độ cao rút dao hoặc độ cao an toàn, hoặc kiểm tra lại chiều sâu bắt đầu. |
| Ăn dao xuống bằng dao không cắt được tâm | Một dao không cắt được ở tâm lại ăn thẳng xuống vật liệu. | Dùng vào dao dốc, dùng dao cắt được tâm, hoặc khoan mồi trước. |
| Cắt lẹm | Đường cắt ăn vào phần vật liệu mà nguyên công này phải giữ lại (thành, đảo, lượng dư). | Kiểm tra phía cắt, cỡ dao và các hình đã chọn. |
| Xuống dưới đáy phôi | Một chuyển động xuống thấp hơn đáy phôi, vào bàn máy hoặc tấm lót bàn. | Giảm chiều sâu; cắt thông chỉ cần sâu thêm một chút. |
Trong file G-code (đọc lại)
| Thông báo | Nghĩa là |
|---|---|
| Không có G20 / G21 (hoặc không có lệnh khóa đơn vị) | Bộ điều khiển sẽ dùng đơn vị đang được đặt sẵn từ lần trước. |
| Cắt khi trục chính đang tắt | Một lệnh tiến dao cắt chạy trước khi trục chính được bật. |
| Tốc độ mà đường chạy dao không dùng | Một tốc độ tiến dao trong file không khớp với tốc độ nào của đường chạy dao, thường do sai đơn vị tiến dao (theo giây thay vì theo phút). |
| File khác với đường chạy dao | Khi đọc lại, một đoạn cắt hoặc chạy nhanh lệch hơn 0,02 mm so với đường chạy dao đã kiểm tra. |
| Từ lệnh mà bộ kiểm tra không đọc được | Post đã ghi ra thứ MillPath không theo được; hãy kiểm tra post. |
Post không qua được bước đọc lại là lỗi của post: so sánh với một file chạy tốt trên máy của bạn, hoặc cho MillPath học post.
Nguyên công cần xem lại
Nguyên công không tính được sẽ được đánh dấu Cần xem lại trong danh sách, kèm lý do trong phần thông số của nó. Các trường hợp hay gặp:
| Thông báo | Cách xử lý |
|---|---|
| Dao quá lớn / quá nhỏ | Hình nhỏ hơn dao, hoặc dao quá nhỏ so với nguyên công (ví dụ phay lỗ xoắn ốc). |
| Không ăn dao xuống được | Không đủ chỗ để vào dao: dùng dao nhỏ hơn hoặc vào dao dốc. |
| Cầu giữ quá cao hoặc quá rộng | Cầu giữ phải thấp hơn chiều sâu cắt và nằm vừa trên đường biên. |
| Phay phần còn lại cần một dao trước đó lớn hơn | Chọn con dao lớn hơn đã dùng ở nguyên công trước. |
| Post này không hỗ trợ taro | Dùng Phay ren, hoặc bộ điều khiển có taro đồng bộ. |
| Số dao không hợp với bộ điều khiển | Ví dụ MASSO chỉ nhận dao số từ 1 đến 100 cho trục chính: hãy đánh số lại dao. |
Lưu ý
- Chi tiết bị rời ra ở lớp cắt cuối: nguyên công phay biên dạng cắt rời chi tiết mà không có cầu giữ hay lớp da mỏng. Thêm cầu giữ, dùng lớp da mỏng, hoặc giữ chi tiết bằng cách khác (vít, hút chân không).
- Phôi chưa cắt: trong khung nhìn 3D, màu xám là phần vật liệu các nguyên công để lại (ví dụ góc nhỏ hơn dao). Nếu cần, thêm phay phần còn lại với dao nhỏ hơn.
Bạn vẫn xuất được khi kiểm tra không đạt, sau một bước xác nhận: quyết định là của bạn. Xem Safety (an toàn).