// Tài liệu
Dao và chế độ cắt
Các loại dao
| Loại | Dùng cho |
|---|---|
| Dao đầu bằng | Phay biên dạng, phay hốc, phay thô thích ứng, phay phần còn lại, phay lỗ xoắn ốc, phay mặt. Đường kính và số lưỡi cắt; bật “Cắt được ở tâm” nếu dao ăn thẳng xuống được. |
| Dao đầu bo góc | Dao đầu bằng có bán kính bo ở góc: phay thô và phay tinh 3D, góc dao khỏe hơn dao đầu bằng góc sắc. |
| Dao đầu cầu | Đáy tròn và góc lượn, phay tinh 3D. |
| Mũi khoan | Lỗ bằng đúng cỡ mũi khoan. Góc mũi (thường là 118°) quyết định chiều dài phần mũi khi khoan lỗ thông. |
| Dao vát mép | Vát mép và khoét loe đầu lỗ. Góc và đường kính mũi. |
| Dao V | Khắc V, khắc chữ, khoét loe đầu lỗ. Góc (60°, 90°…) và đường kính mũi. |
| Dao phay ren | Phay ren (một răng). |
| Taro | Taro trên bộ điều khiển có taro đồng bộ (LinuxCNC). |
| Dao bo cạnh | Cạnh bo tròn. Bán kính và đường kính mũi (đầu nhỏ). |
Thêm dao
Dao mới (dưới danh sách dao, hoặc + Dao mới trong một nguyên công) hỏi trước bạn dùng loại dao nào, mỗi loại có hình minh họa. Nếu mở từ một nguyên công, các loại hợp với nguyên công đó hiện lên đầu và dao mới được gán luôn cho nguyên công. Chưa chọn loại thì chưa có gì được thêm.
Trong lúc bạn nhập, trình sửa dao vẽ con dao đúng tỉ lệ: đường kính, bán kính bo góc hoặc góc mũi, chiều dài lưỡi cắt, và chiều dài nhô ra khỏi đầu kẹp khi đã đặt đầu kẹp. Tên do MillPath đặt (Ball 6 mm 2F) sẽ đổi theo kích thước; tên bạn tự gõ thì giữ nguyên. Nhân bản sao chép một dao để làm dao tương tự.
Chọn dao cho nguyên công
Nguyên công hiện dao của nó dưới dạng một thẻ có hình. Bấm vào thẻ để chọn trong các dao hợp với nguyên công; các dao còn lại được ghi là không phù hợp. Khi đường cắt sâu hơn chiều dài lưỡi cắt của dao, nguyên công sẽ báo cho bạn.
Dao được chọn cho những gì tìm thấy
Khi mở một bản vẽ, Tìm thấy trong bản vẽ liệt kê các lỗ, biên dạng ngoài, rãnh, hình bên trong và chữ, và dưới mỗi mục là dao mà gợi ý sẽ dùng. MillPath chọn dao từ danh sách dao của dự án và thư viện dao của bạn:
- Một lỗ nhận mũi khoan đúng kích thước đó, từ dự án hoặc thư viện của bạn.
- Hốc, rãnh hoặc đường cắt trong nhận dao đầu bằng lớn nhất vừa hình, đủ dài cho chiều sâu khi chiều dài lưỡi cắt đã được nhập. Biên dạng ngoài nhận dao đến 12 mm, mặt trên phôi nhận dao đầu bằng lớn nhất (dao phay mặt của bạn), vát mép nhận dao vát mép hoặc dao V.
Khi không dao nào của bạn phù hợp (không có mũi khoan đúng cỡ, không có dao đầu bằng đủ nhỏ), MillPath tạo một dao mới cỡ thông dụng với thông số của dao tương tự gần nhất, thêm vào dự án và thông báo. Dòng đó hiện màu vàng trước khi áp dụng. Hãy kiểm tra thông số và lưu vào thư viện nếu bạn có dao đó.
Dao trong thư viện mà dự án chưa có sẽ được thêm vào với số dao và thông số của thư viện, và thông báo ghi rõ dao nào. Thư viện càng có nhiều dao thật của bạn, lựa chọn càng đúng. Khi thư viện còn trống, bảng sẽ nhắc bạn.
Thông số dao
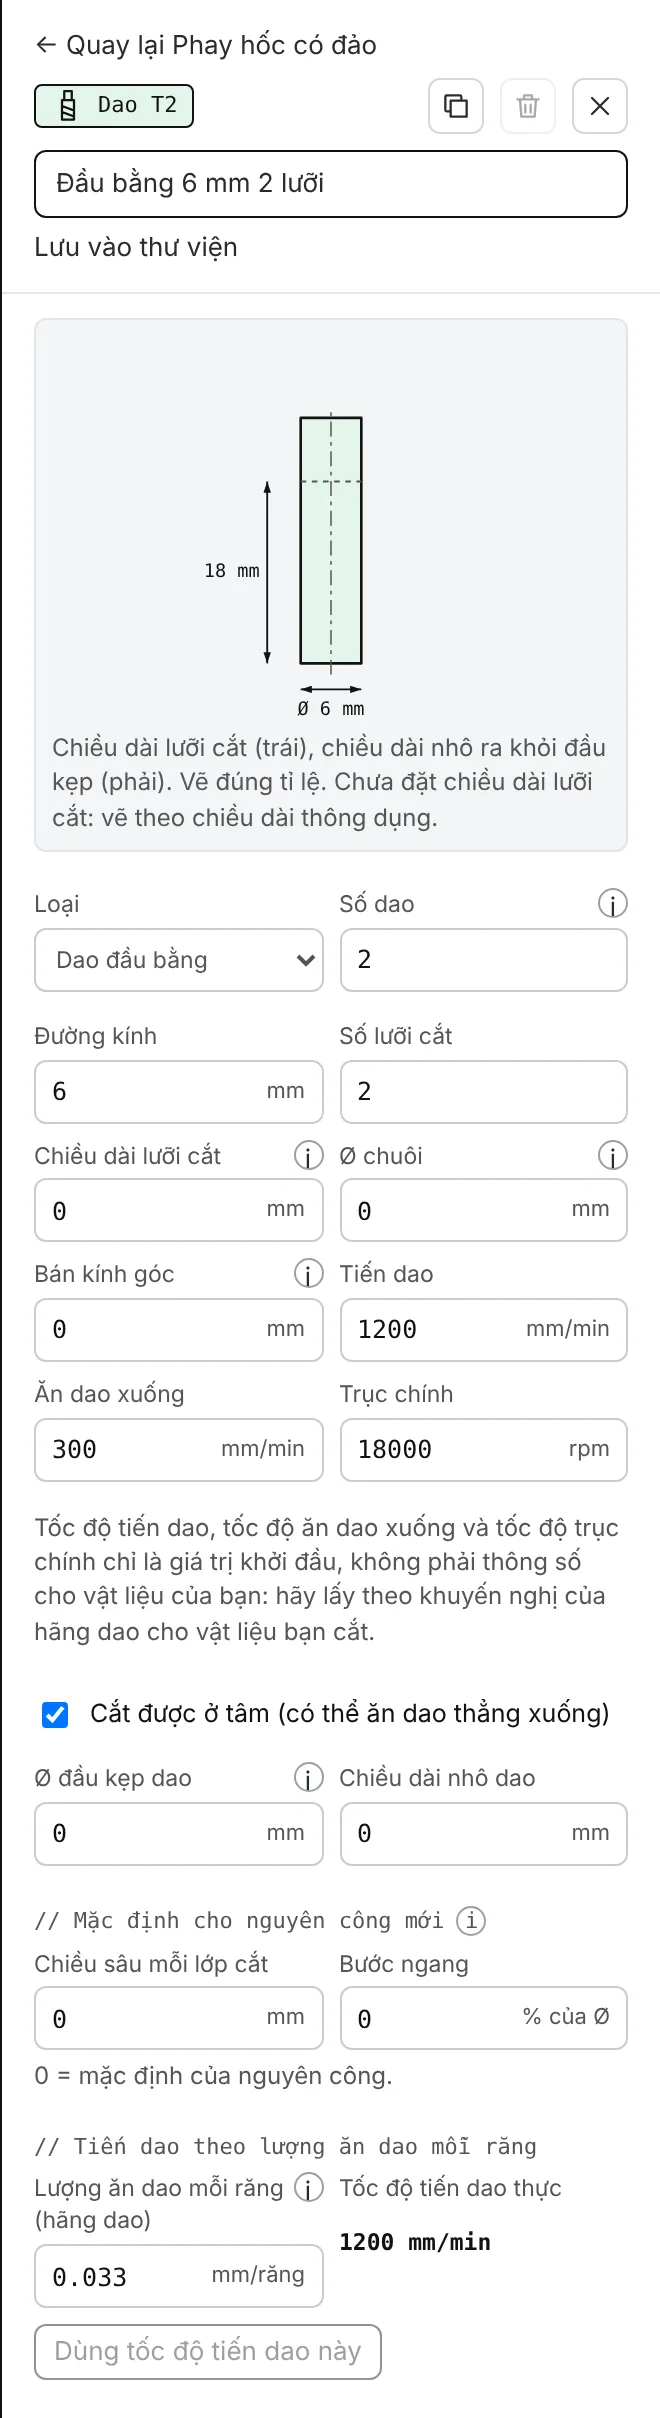
Sửa dao từ nguyên công của nó (Sửa T2) hoặc từ danh sách dao. Hình vẽ đúng tỉ lệ: bên trái là chiều dài lưỡi cắt, bên phải là chiều dài nhô ra khỏi đầu kẹp. Lưu vào thư viện giữ dao cho mọi dự án. Các thông số:
- Số dao: số T ghi trong G-code; phải khớp với vị trí dao trên máy của bạn. Đổi số này thì các nguyên công dùng dao đó cũng được cập nhật.
- Chiều dài lưỡi cắt và Ø chuôi: dùng cho hình vẽ và cảnh báo chiều sâu (không bắt buộc).
- Ø đầu kẹp dao và Chiều dài nhô dao: khi có cả hai, kiểm tra an toàn sẽ xem đầu kẹp có đâm vào thành hay không.
- Đường kính, Số lưỡi cắt, và với dao có mũi nhọn là Góc mũi và Đường kính mũi.
- Tiến dao, Ăn dao xuống, Trục chính: tốc độ tiến dao khi cắt, tốc độ ăn dao xuống và tốc độ trục chính (vòng/phút).
- Chiều sâu mỗi lớp cắt và Bước ngang: giá trị mặc định của dao này. Nguyên công mới, hoặc nguyên công chuyển sang dùng dao này, sẽ lấy các giá trị đó.
- Lưu dao này và chế độ cắt của nó cho mọi dự án: đưa dao vào thư viện của bạn.
Tính tốc độ tiến dao từ lượng ăn dao mỗi răng (fz)
Hãng dao cho một giá trị lượng ăn dao mỗi răng (fz): độ dày phoi mà mỗi lưỡi cắt nên lấy, theo từng vật liệu và cỡ dao. Tốc độ tiến dao tính ra từ đó:
Ví dụ: dao phay ngón 6 mm, 2 lưỡi, chạy 18.000 vòng/phút, fz 0,05 mm/răng: 18.000 × 2 × 0,05 = 1.800 mm/phút. Theo inch: dao 1/4" 2 lưỡi ở 18.000 vòng/phút và 0,002" mỗi răng cho 72 inch/phút.
Trong trình sửa dao, // Tiến dao theo lượng ăn dao mỗi răng làm phép tính này và Dùng tốc độ tiến dao này áp dụng kết quả. Phoi quá mỏng thì dao chà xát và cháy; phoi quá dày thì gãy dao. Hãy bắt đầu từ thông số của hãng dao cho vật liệu của bạn, chưa chắc thì giảm xuống.
Giá trị ban đầu
Các dao có sẵn khi bạn mở MillPath chỉ là ví dụ với giá trị ban đầu, không phải dữ liệu cho vật liệu của bạn. Hãy thay bằng dao của bạn và thông số của hãng dao. Xem thêm Safety (an toàn).
Thư viện và thiết lập sẵn
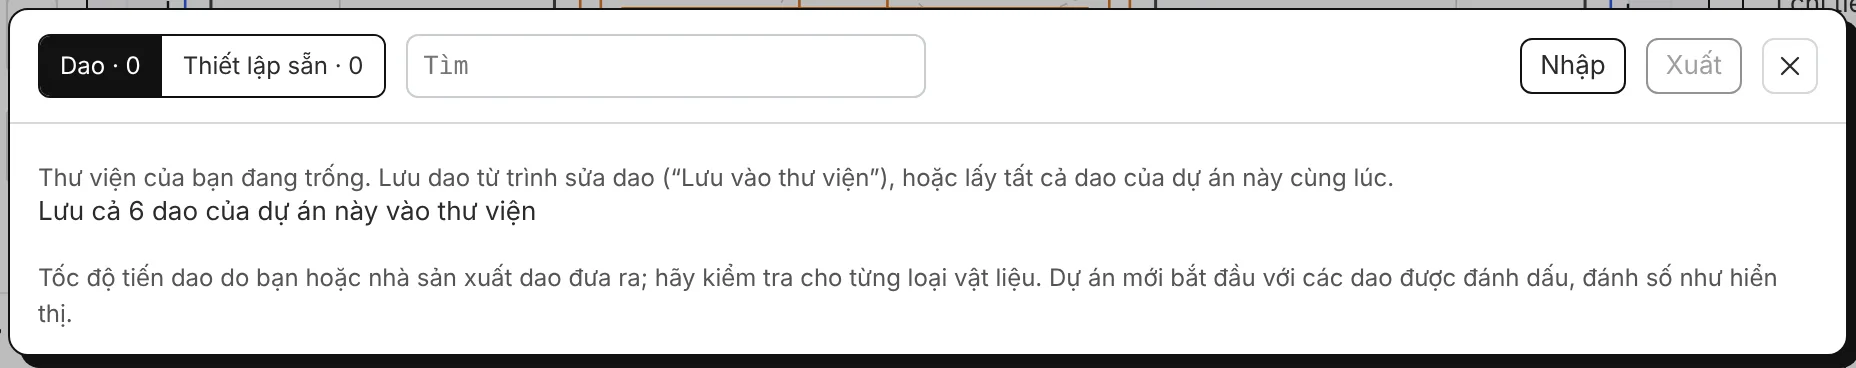
Thư viện giữ dao của bạn cho mọi dự án mới. Một thiết lập sẵn lưu thông số của một nguyên công cùng với dao của nó (Lưu thành thiết lập sẵn trong nguyên công) để dùng lại cho việc khác.