// Tài liệu
Plasma
Để dùng MillPath làm phần mềm cắt plasma, bạn chọn Plasma làm loại máy. Có hai nguyên công: Cắt (cắt đứt, có tính kerf) và Đánh dấu (bằng đầu vạch dấu, hoặc bằng mỏ cắt ở dòng điện thấp nếu post hỗ trợ). Không có chiều sâu: mỏ cắt cắt đứt hẳn tấm.
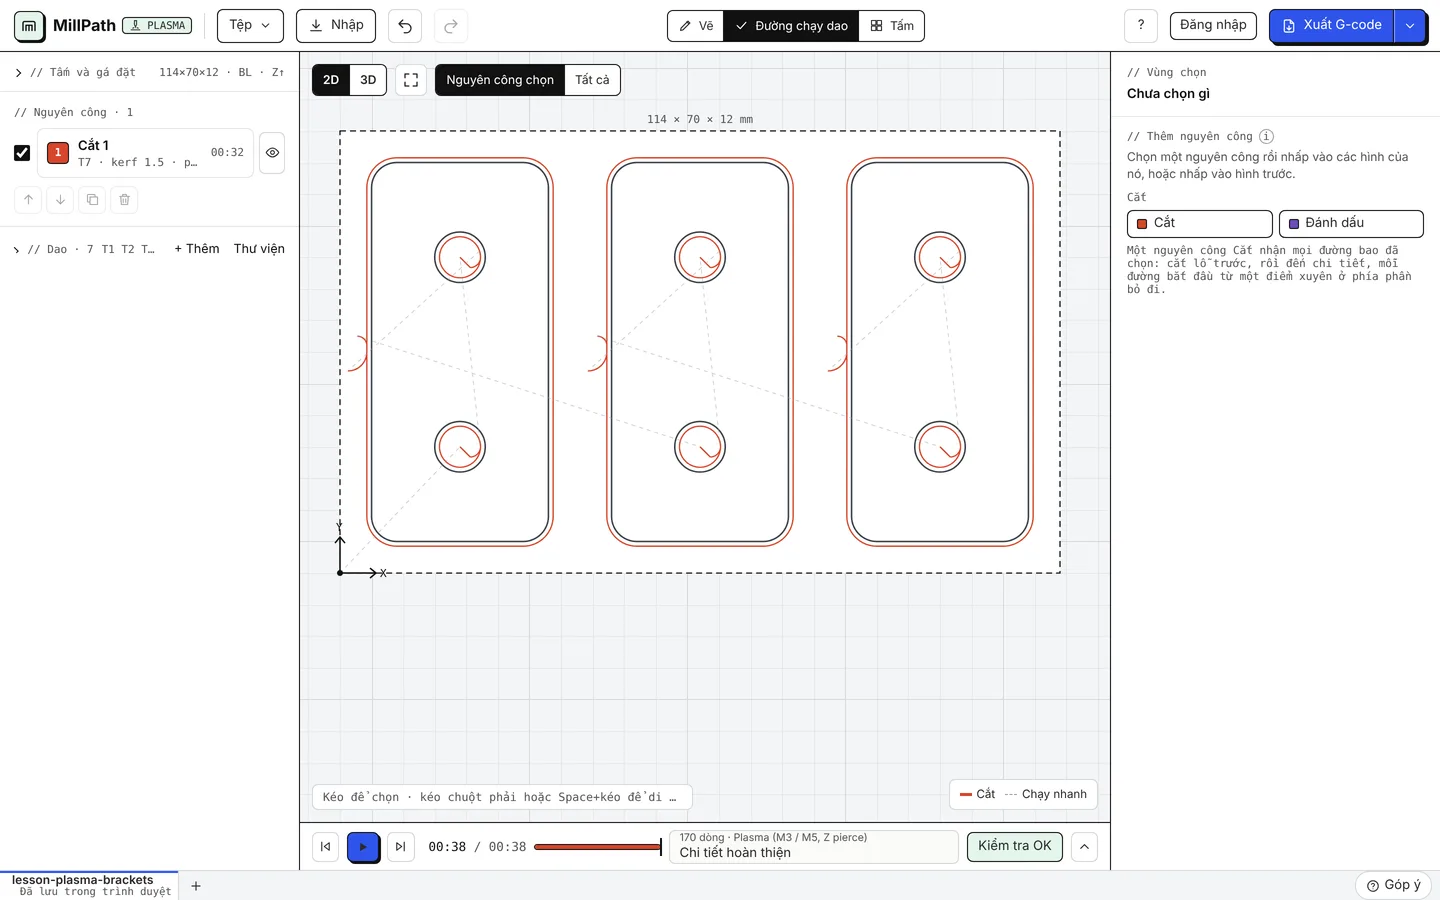
Kerf, xuyên thủng và đường vào dao
Mỏ cắt xuyên thủng trong phần phế liệu rồi đi vào đường cắt bằng một đường vào dao (dạng cung hoặc đường thẳng), nên vết xuyên không nằm trên chi tiết. MillPath cắt lỗ trước chi tiết bao quanh nó, và tự chọn phía cắt cho từng đường bao: phía ngoài với chi tiết, phía trong với lỗ. Lỗ nhỏ bắt đầu từ tâm, với tốc độ tiến dao chậm hơn và khóa THC (giữ nguyên độ cao mỏ cắt).
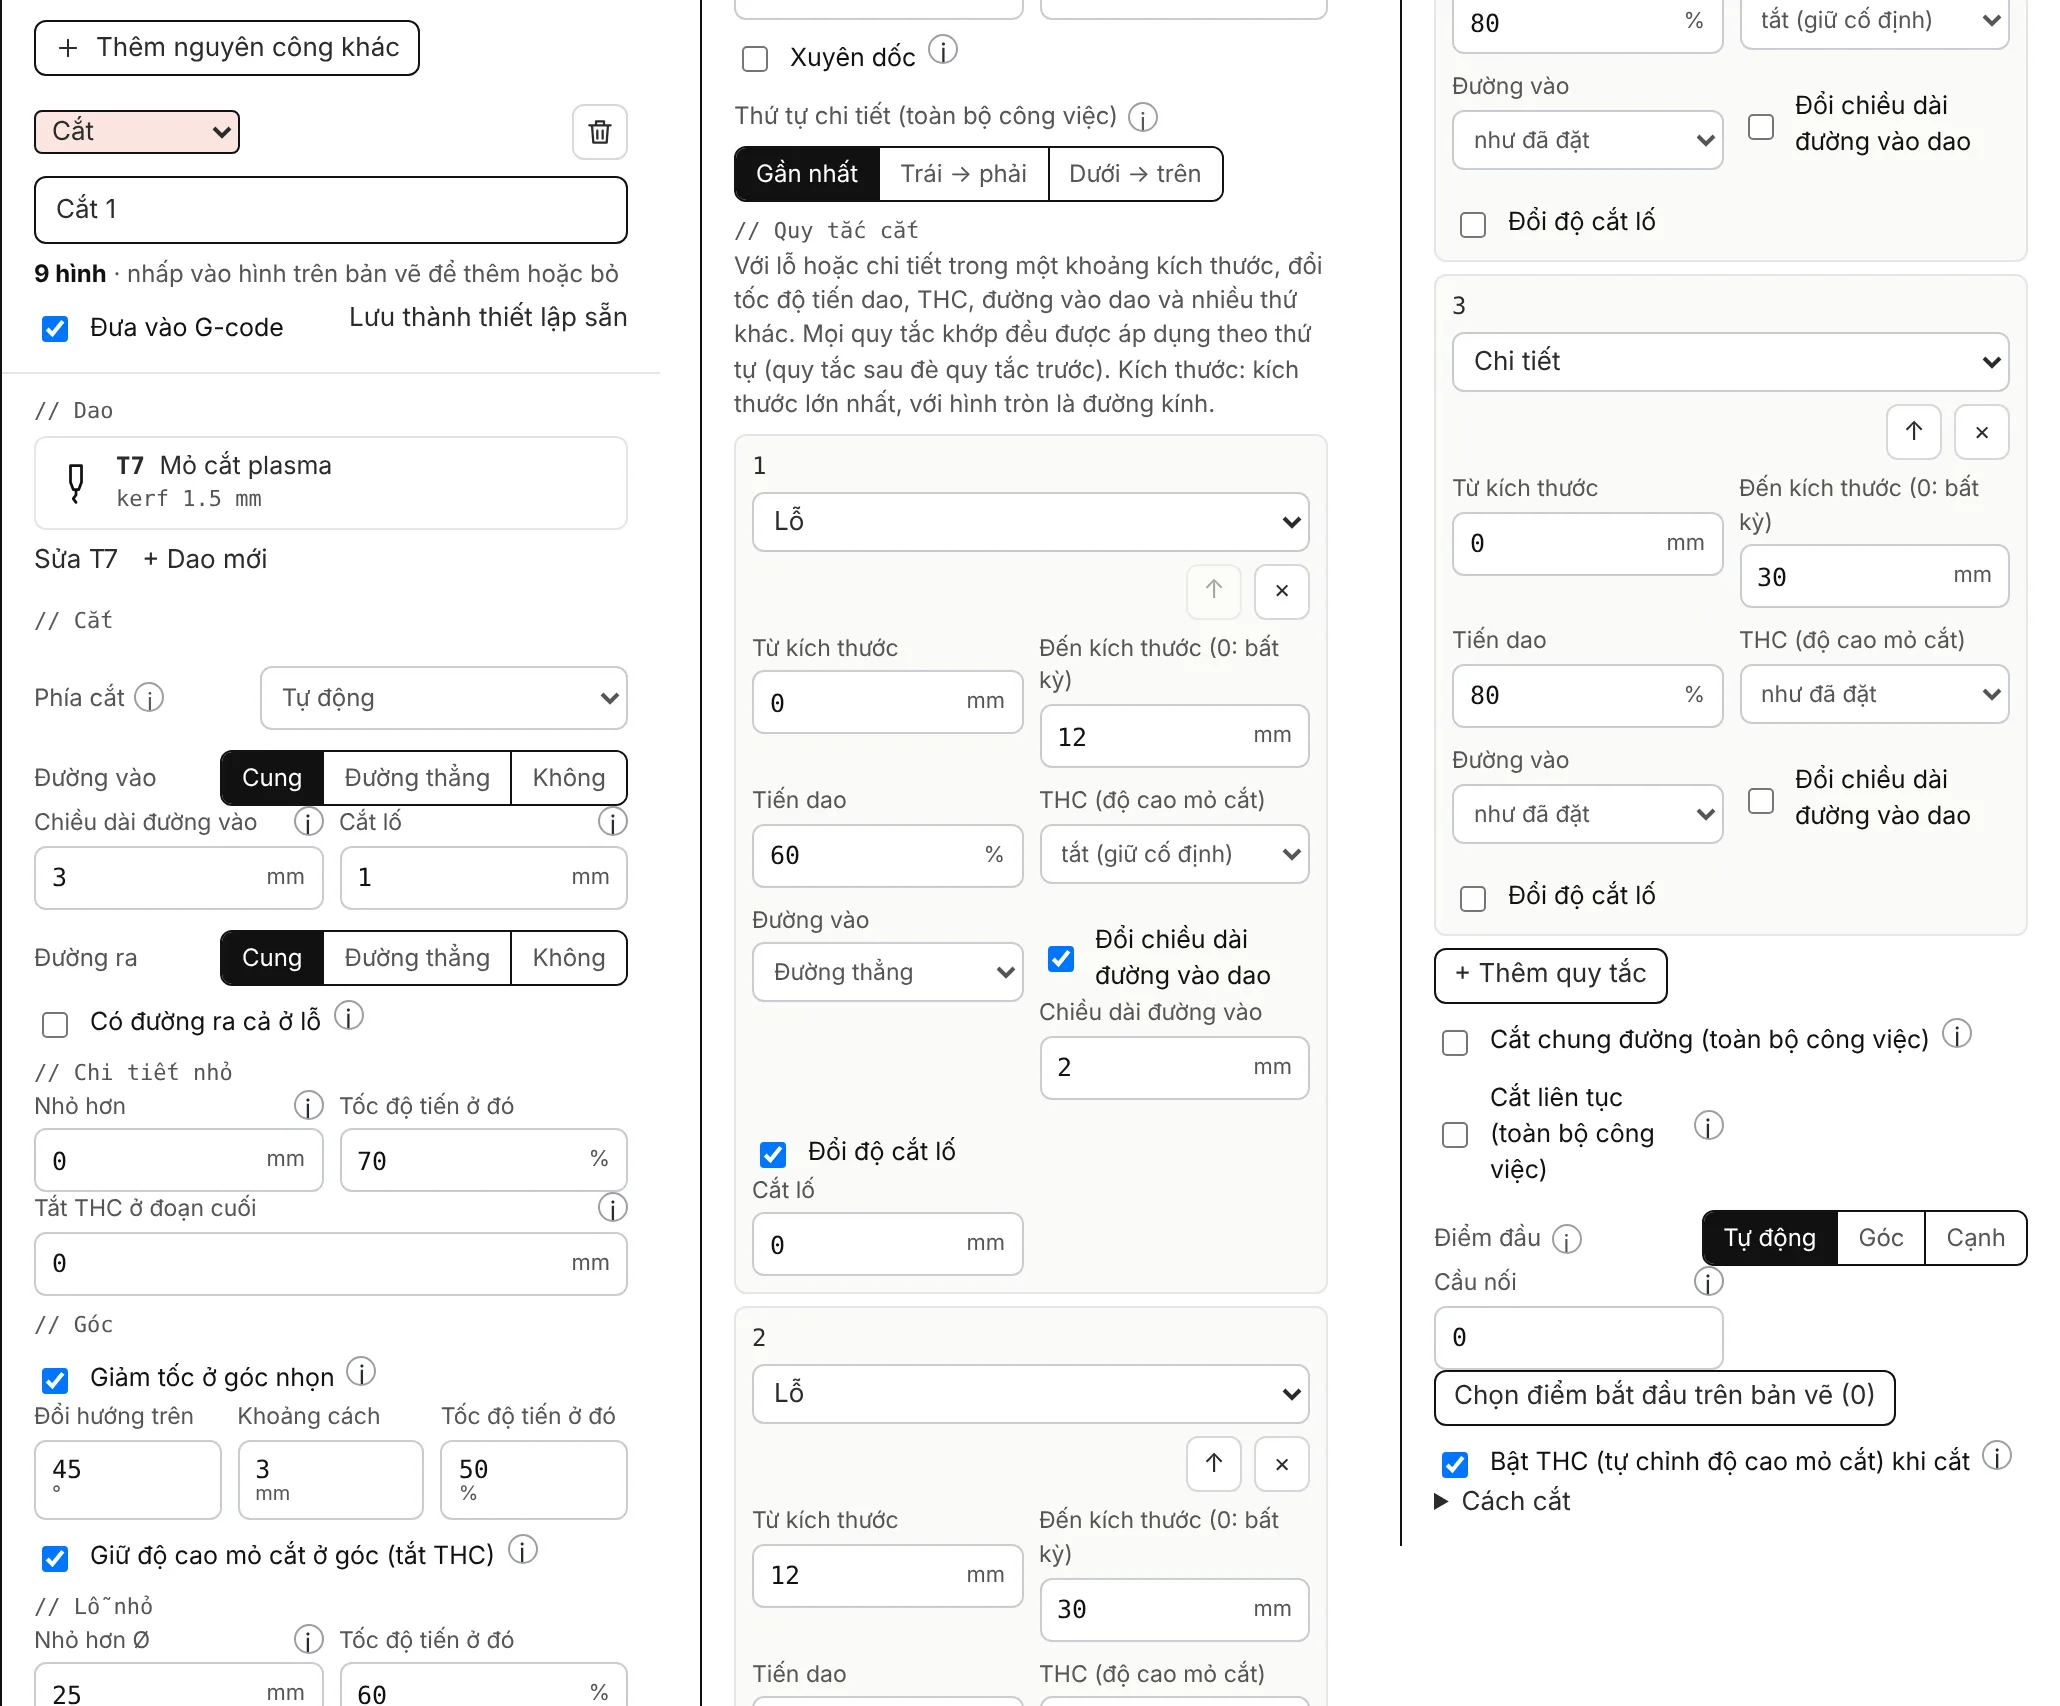
Mọi thông số của nguyên công Cắt
| Thông số | Chức năng |
|---|---|
| Phía cắt | Tự động: đường bao cắt phía ngoài, lỗ cắt phía trong, để chi tiết giữ đúng kích thước vẽ (lệch nửa kerf khỏi đường). Chọn Ngoài, Trong hoặc Trên đường để ép một phía. |
| Đường vào / Đường ra | Cung, Đường thẳng hoặc Không: cách mỏ cắt đi vào đường cắt và rời khỏi nó. |
| Chiều dài đường vào | Điểm xuyên thủng cách đường bao một khoảng bằng giá trị này, ở phía phế liệu, nên vết lõm khi xuyên không nằm trên chi tiết. Tự rút ngắn ở chỗ lỗ hoặc chi tiết bên cạnh không đủ chỗ. |
| Cắt lố | Cắt vượt qua điểm đầu một đoạn để điểm cuối nối vào thật gọn. |
| Có đường ra cả ở lỗ | Tắt: lỗ chỉ kết thúc bằng đoạn cắt lố. Khi đường cắt vượt qua điểm đầu, phần lõi có thể rơi, nên đường ra không cắt gì cả và THC có thể dìm mỏ cắt xuống đột ngột. |
| Chi tiết nhỏ: Nhỏ hơn, Tốc độ tiến ở đó | Chi tiết có cạnh dài nhất nhỏ hơn giá trị này được cắt chậm hơn, và tắt THC trên toàn bộ chi tiết (chi tiết nhỏ có thể bị nghiêng hoặc xê dịch khi được cắt rời). |
| Tắt THC ở đoạn cuối | Tắt THC trên đoạn dài này trước khi mỗi đường bao kết thúc: khi đường cắt khép lại, chi tiết hoặc phần lõi có thể xê dịch và mỏ cắt sẽ bám theo xuống. 0 = tắt. |
| Giảm tốc ở góc nhọn: Đổi hướng trên, Khoảng cách, Tốc độ tiến ở đó | Ở chỗ đường bao đổi hướng lớn hơn góc đã đặt, cắt chậm lại từ khoảng cách này trước góc cho tới sau góc. |
| Giữ độ cao mỏ cắt ở góc (tắt THC) | Điện áp hồ quang tăng khi tốc độ giảm, và THC bám theo sẽ dìm mỏ cắt xuống tấm. |
| Lỗ nhỏ: Nhỏ hơn Ø, Tốc độ tiến ở đó | Lỗ có đường kính nhỏ hơn giá trị này được xuyên thủng ở tâm, cắt chậm hơn và tắt THC. 0 = tắt. Đây là giá trị khởi đầu: hãy chỉnh theo máy cắt của bạn. |
| Xuyên dốc | Xuyên thủng ở độ cao xuyên, rồi hạ xuống độ cao cắt dọc theo đường vào dao thay vì hạ thẳng đứng, nên ít kim loại nóng chảy bắn ngược vào mỏ cắt hơn. |
| Thứ tự chi tiết (toàn bộ công việc) | Gần nhất: chi tiết gần nhất được cắt kế tiếp. Trái → phải hoặc Dưới → trên: cắt theo dải, nên nhiệt và các chi tiết đã cắt rời luôn nằm phía sau mỏ cắt. Lỗ luôn được cắt trước chi tiết bao quanh nó. |
| Quy tắc cắt | Cho lỗ hoặc chi tiết trong một khoảng kích thước: đổi tốc độ tiến dao, THC, đường vào dao và các thông số khác. Mọi quy tắc khớp đều được áp dụng, theo thứ tự. Quy tắc plasma thường dùng điền sẵn một bộ quy tắc để bạn bắt đầu. |
| Cắt chung đường (toàn bộ công việc) | Các chi tiết được nesting cách nhau đúng một kerf sẽ dùng chung đường cắt: mỗi cạnh chung chỉ cắt một lần, và chi tiết kế tiếp bắt đầu trong mạch cắt đó. |
| Cắt liên tục (toàn bộ công việc), Đoạn nối dài nhất | Mỏ cắt giữ hồ quang từ chi tiết này sang chi tiết kế tiếp, đi qua phần phế liệu (không bao giờ đi qua chi tiết), khi đoạn nối đủ ngắn: chỉ một lần xuyên thủng thay vì mỗi chi tiết một lần. |
| Điểm đầu | Nơi đường bao bắt đầu khi bạn không chọn điểm nào: Tự động, Góc hoặc Phía cắt. Chọn điểm bắt đầu trên bản vẽ để tự đặt bằng tay. |
| Cầu nối, Độ rộng cầu nối | Các mối nối nhỏ không cắt quanh mỗi chi tiết ngoài, để chi tiết nằm yên trong tấm cho đến khi bạn bẻ ra. |
| Bật THC (tự chỉnh độ cao mỏ cắt) khi cắt | Chỉ ghi khi post có lệnh THC (QtPlasmaC, hoặc học từ file của máy bạn). Tắt ở lỗ nhỏ và ở cuối mỗi đường bao. |
Bảng thông số cắt và thử kerf
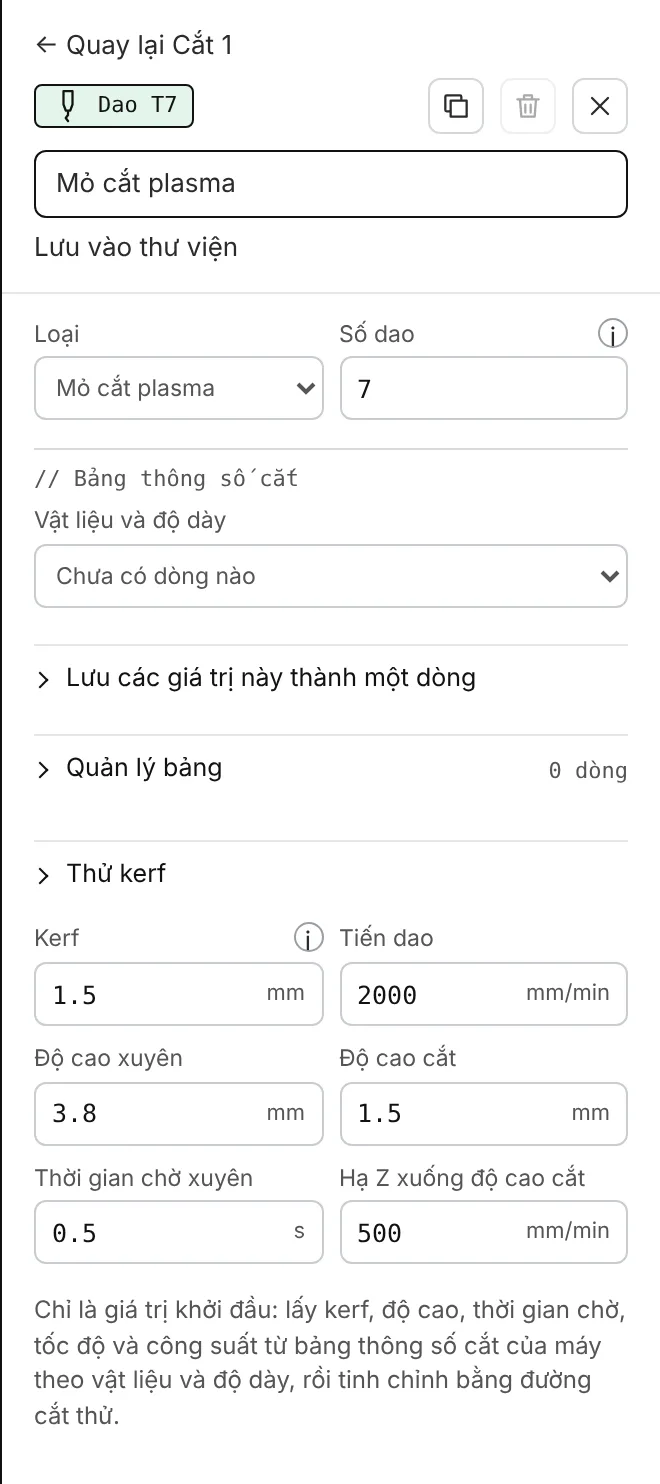
Sửa mỏ cắt ngay từ nguyên công (Sửa T7). Trong trình chỉnh sửa dao, bảng thông số cắt lưu thông số của bạn theo vật liệu và độ dày: kerf, tốc độ tiến dao, dòng điện cắt, độ cao xuyên và thời gian chờ xuyên, độ cao cắt. Ở Vật liệu và độ dày, chọn một dòng trong bảng của bạn và các giá trị của dòng đó được đưa vào dao. Lưu các giá trị này thành một dòng giữ lại những gì bạn đã đặt; Quản lý bảng liệt kê, sửa và nhập các dòng (CSV). Thử kerf thêm chi tiết thử: một hình vuông 20 mm có lỗ 10 mm. Đo cả hai và MillPath cho bạn biết kerf cần đặt.
Quy tắc cắt
Trong nguyên công Cắt, quy tắc cắt thay đổi cách cắt theo loại đường bao (lỗ hay chi tiết) và kích thước của nó: tốc độ tiến dao, THC bật hay khóa, đường vào dao, cắt lố và xuyên thủng. Quy tắc plasma thường dùng điền sẵn một bộ quy tắc phổ biến để bạn bắt đầu.
Ít lần xuyên hơn, ít chạy không hơn
- Cắt liên tục: mỏ cắt giữ hồ quang từ chi tiết này sang chi tiết kế tiếp qua phần phế liệu khi đoạn nối đủ ngắn (bạn đặt đoạn nối dài nhất).
- Cắt chung đường: các chi tiết được nesting cách nhau đúng một kerf dùng chung đường cắt (Nesting trên tấm).
- Di chuyển qua chi tiết đã cắt: mỏ cắt chỉ nâng lên khi đi qua chi tiết và lỗ đã cắt; với post không điều khiển trục Z, mỏ cắt đi vòng quanh chúng.
Post
LinuxCNC QtPlasmaC (với số vật liệu riêng), Langmuir FireControl, Mach3 / Mach4 plasma và các post khác: xem Bộ điều khiển. Luôn chạy không file mới trước; kiểm tra bộ điều khiển tạo một chương trình thử cho máy của bạn.