// Belgeler
Plazma
MillPath'i plazma kesim programı olarak kullanmak için makine olarak Plazma'yı seçin. Bu durumda iki operasyon vardır: Kesme (kerf ile, boydan boya) ve Markalama (çizici uçla ya da postun markalama yapabildiği yerde düşük akımda torçla). Derinlik yoktur: torç sacı boydan boya keser.
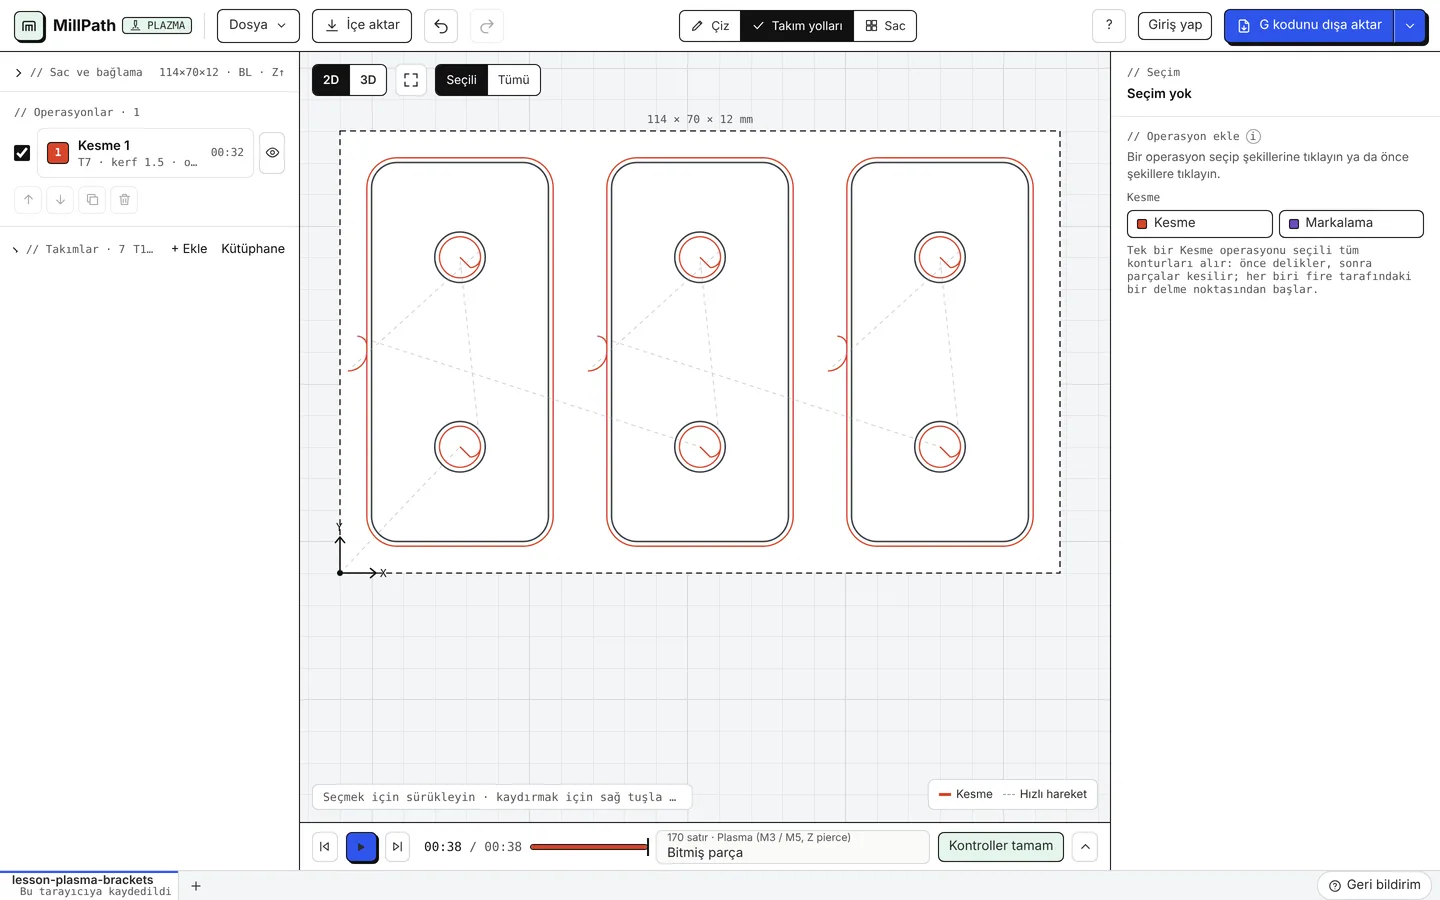
Kerf, delme ve girişler
Torç atık kısımda deler ve çizgiye bir giriş ile (yay veya düz çizgi) gelir; böylece delme izi parçada kalmaz. MillPath delikleri, çevrelerindeki parçadan önce keser ve her konturun tarafını kendisi seçer: parçalarda dış, deliklerde iç. Küçük delikler merkezlerinden, daha düşük ilerlemeyle ve torç yükseklik kontrolü sabit tutularak başlar.
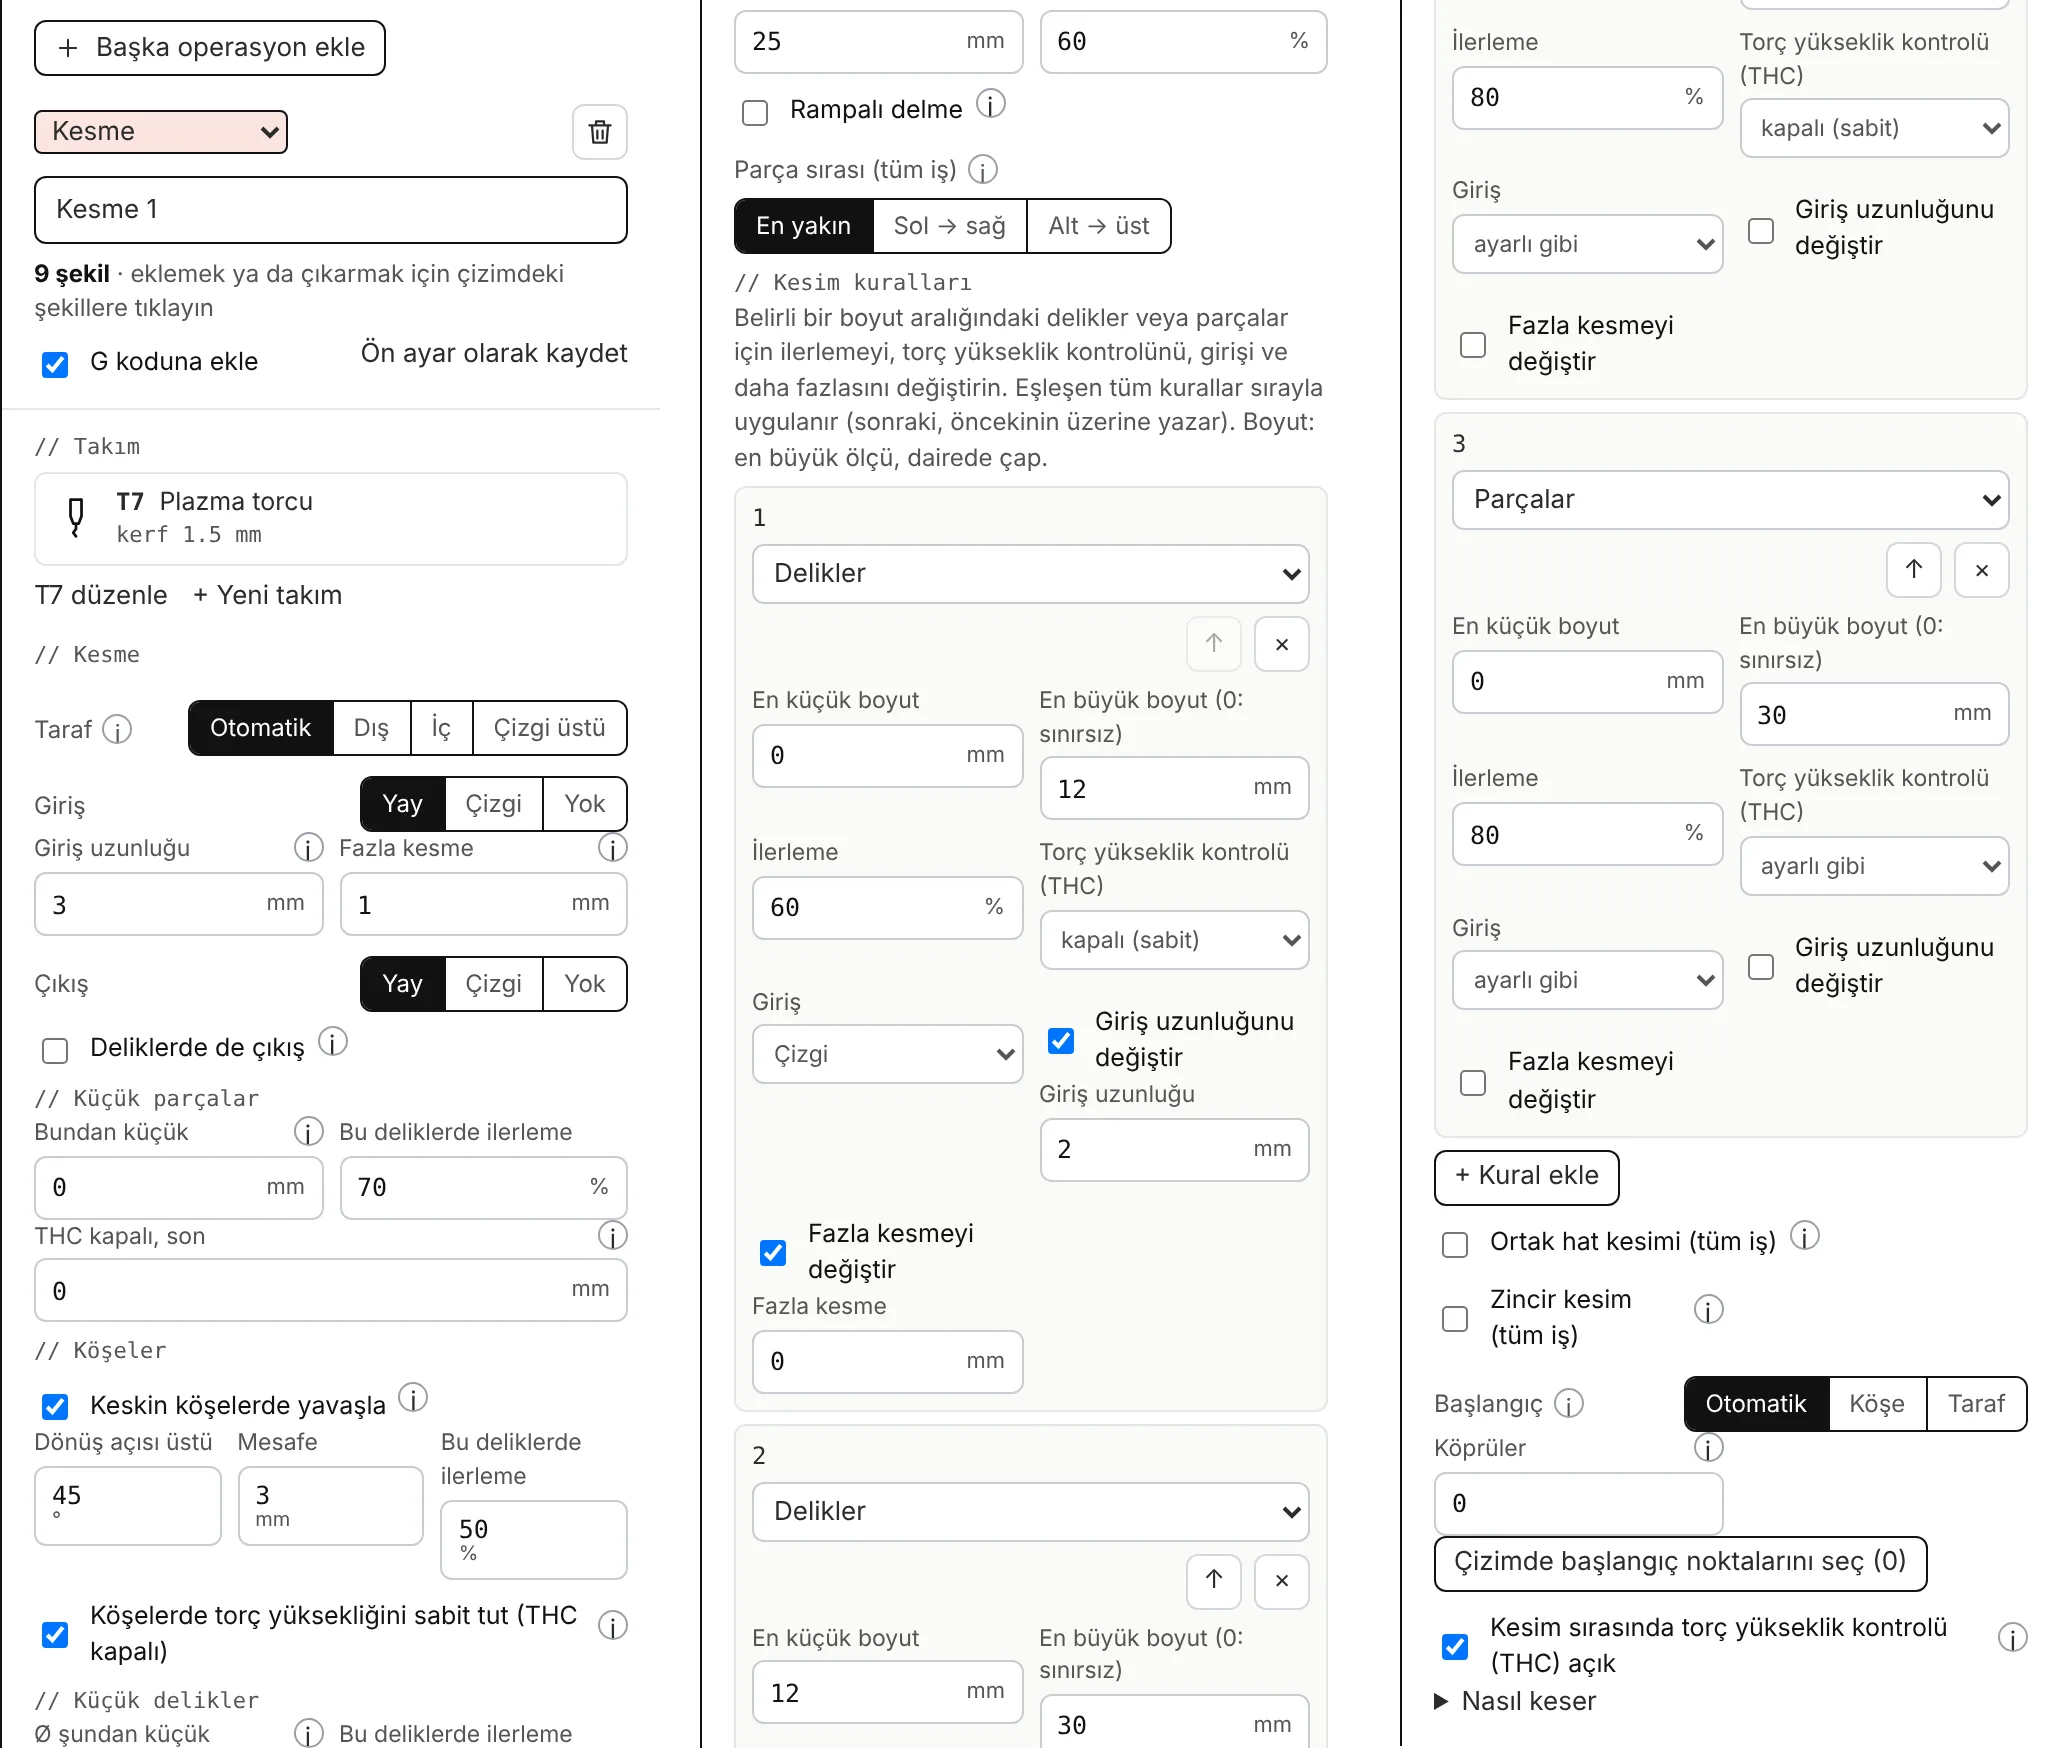
Bir Kesme operasyonunun tüm ayarları
| Ayar | Ne yapar |
|---|---|
| Taraf | Otomatik: konturlar dıştan, delikler içten kesilir; böylece parça çizilen ölçüsünü korur (çizginin yarım kerf dışından). Bir tarafı zorlamak için Dış, İç veya Çizgi üstü. |
| Giriş / Çıkış | Yay, Çizgi veya Yok: torcun çizgiye nasıl geldiği ve çizgiden nasıl ayrıldığı. |
| Giriş uzunluğu | Delme, konturdan atık tarafta bu kadar uzakta yapılır; böylece delme krateri parçada kalmaz. Bir delik veya yakındaki bir parça daha az yer bıraktığında kendiliğinden kısalır. |
| Fazla kesme | Başlangıç noktasını biraz geçerek keser, böylece bitiş başlangıçla temiz birleşir. |
| Deliklerde de çıkış | Kapalı: delikler yalnızca fazla kesmeyle biter. Kesim başlangıç noktasını geçince delik göbeği düşebilir; o zaman çıkış hiçbir şey kesmez ve torç yükseklik kontrolü torcu aşağı daldırabilir. |
| Küçük parçalar: bundan küçük, ilerleme | En uzun kenarı bu değerin altında olan parçalar daha yavaş ve tüm parça boyunca torç yükseklik kontrolü kapalı kesilir (küçük bir parça kesilip serbest kalırken devrilebilir veya kayabilir). |
| THC kapalı, son | Her kontur bitmeden önceki bu uzunlukta torç yükseklik kontrolü kapalıdır: kesim kapanırken parça veya delik göbeği hareket edebilir ve torç onu takip ederek aşağı iner. 0 = kapalı. |
| Keskin köşelerde yavaşla: dönüş açısı üstü, mesafe, ilerleme | Konturun bu açıdan fazla döndüğü yerlerde, köşeden bu mesafe öncesinden sonrasına kadar daha yavaş keser. |
| Köşelerde torç yüksekliğini sabit tut | Hız düştükçe ark gerilimi yükselir; onu izleyen bir torç yükseklik kontrolü torcu saca daldırır. |
| Küçük delikler: Ø şundan küçük, ilerleme | Bu çapın altındaki delikler merkezlerinden delinir, daha yavaş ve torç yükseklik kontrolü kapalı kesilir. 0 = kapalı. Bu bir başlangıç değeridir: kendi kesim makinenize göre ayarlayın. |
| Rampalı delme | Delme yüksekliğinde deler, sonra dik inmek yerine giriş boyunca kesme yüksekliğine iner; böylece torca daha az erimiş metal sıçrar. |
| Parça sırası (tüm iş) | En yakın: sıradaki en yakın parça. Sol → sağ veya Alt → üst: şeritler halinde; böylece ısı ve kesilip serbest kalan parçalar torcun arkasında kalır. Delikler her zaman çevrelerindeki parçadan önce kesilir. |
| Kesim kuralları | Belirli bir ölçü aralığındaki delikler veya parçalar için ilerlemeyi, torç yükseklik kontrolünü, girişi ve daha fazlasını değiştirir. Uyan her kural sırayla uygulanır. Tipik plazma kuralları, başlangıç için hazır bir set doldurur. |
| Ortak hat kesimi (tüm iş) | Aralarında bir kerf mesafesi bırakılarak yerleştirilen parçalar aradaki kesimi paylaşır: her ortak kenar bir kez kesilir ve sıradaki parça o kerf içinde başlar. |
| Zincir kesim (tüm iş), en uzun bağlantı | Bağlantı kısaysa torç bir parçadan diğerine atık kısımdan geçerek (asla bir parçanın içinden değil) yanık kalır: her parça için ayrı delme yerine tek delme. |
| Başlangıç | Nokta seçilmediğinde konturların nereden başlayacağı: Otomatik, Köşe veya Taraf. Çizimde başlangıç noktalarını seç ile noktaları elle belirlersiniz. |
| Köprüler, köprü genişliği | Her dış parçanın çevresinde kesilmeden bırakılan küçük bağlantılar; parça, siz koparana kadar sacda kalır. |
| Kesim sırasında torç yükseklik kontrolü (THC) açık | Yalnızca postta THC kodları varsa yazılır (QtPlasmaC veya tezgâhınızın dosyasından öğrenilmiş). Küçük deliklerde ve her konturun sonunda kapalıdır. |
Kesim tabloları ve kerf testi
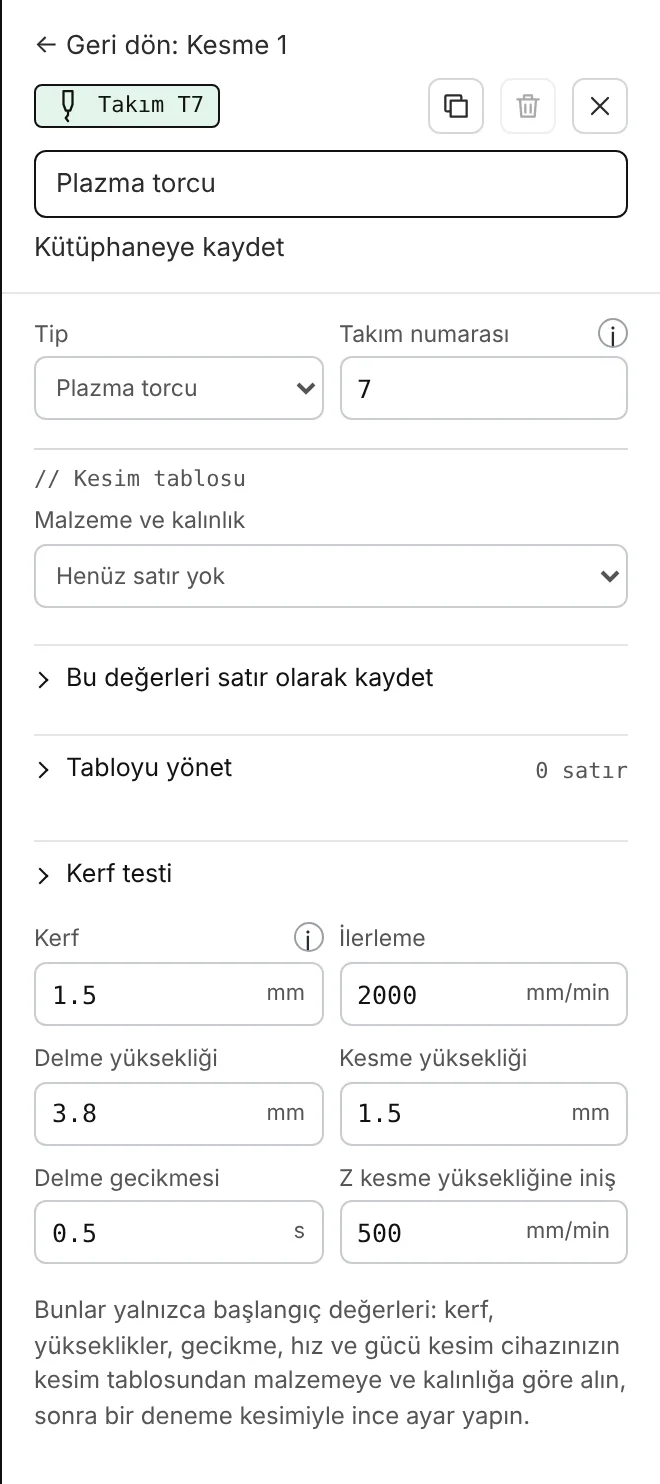
Torcu operasyondan düzenleyin (T7 düzenle). Takım düzenleyicideki kesim tablosu, ayarlarınızı malzeme ve kalınlığa göre saklar: kerf, ilerleme, akım, delme yüksekliği ve gecikmesi, kesme yüksekliği. Malzeme ve kalınlık ile tablonuzdan bir satır seçin, değerleri takıma geçer. Bu değerleri satır olarak kaydet girdiğiniz değerleri saklar; Tabloyu yönet satırları listeler, düzenler ve içe aktarır (CSV). Kerf testi test parçasını ekler: ortasında 10 mm delik olan 20 mm bir kare. İkisini de ölçün, MillPath girmeniz gereken kerf değerini söyler.
Kesim kuralları
Bir Kesme operasyonunda kesim kuralları, kesimi konturun türüne (delik veya parça) ve ölçüsüne göre değiştirir: ilerleme, torç yükseklik kontrolünün açık olması veya sabit tutulması, giriş, fazla kesme ve delme. Tipik plazma kuralları, başlangıç için sık kullanılan bir set doldurur.
Daha az delme, daha az boşta yol
- Zincir kesim: bağlantı kısaysa torç bir parçadan diğerine atık kısımdan geçerek yanık kalır (en uzun bağlantıyı siz belirlersiniz).
- Ortak hat kesimi: aralarında bir kerf bırakılarak yerleştirilen parçalar aradaki kesimi paylaşır (Sacda nesting).
- Kesilmiş parçaların üstünden geçiş: torç yalnızca önceden kesilmiş parça ve deliklerin üstünde yükselir; Z hareketi yazmayan bir postta bunların çevresinden dolaşır.
Postlar
LinuxCNC QtPlasmaC (malzeme numaralarıyla), Langmuir FireControl, Mach3 / Mach4 plazma ve diğerleri: Kontrol üniteleri sayfasına bakın. Yeni dosyaları önce havada çalıştırın; kontrol ünitesi testi tezgâhınız için bir test programı hazırlar.