// Belgeler
Kontrol ünitesi testi
Her kontrol ünitesi G kodunu biraz farklı okur. Kontrol ünitesi testi, seçtiğiniz post için hazırlanan kısa bir programdır ve üniteler arasında farklı olan şeyleri havada dener: tüm hareketler Z+5 mm veya üzerinde kalır.
G kodunu dışa aktar yanındaki ok → Bu postu kontrol et → Kontrol ünitesi testi (havada çalıştırma)… adımları gösterir ve dosyayı indirir.
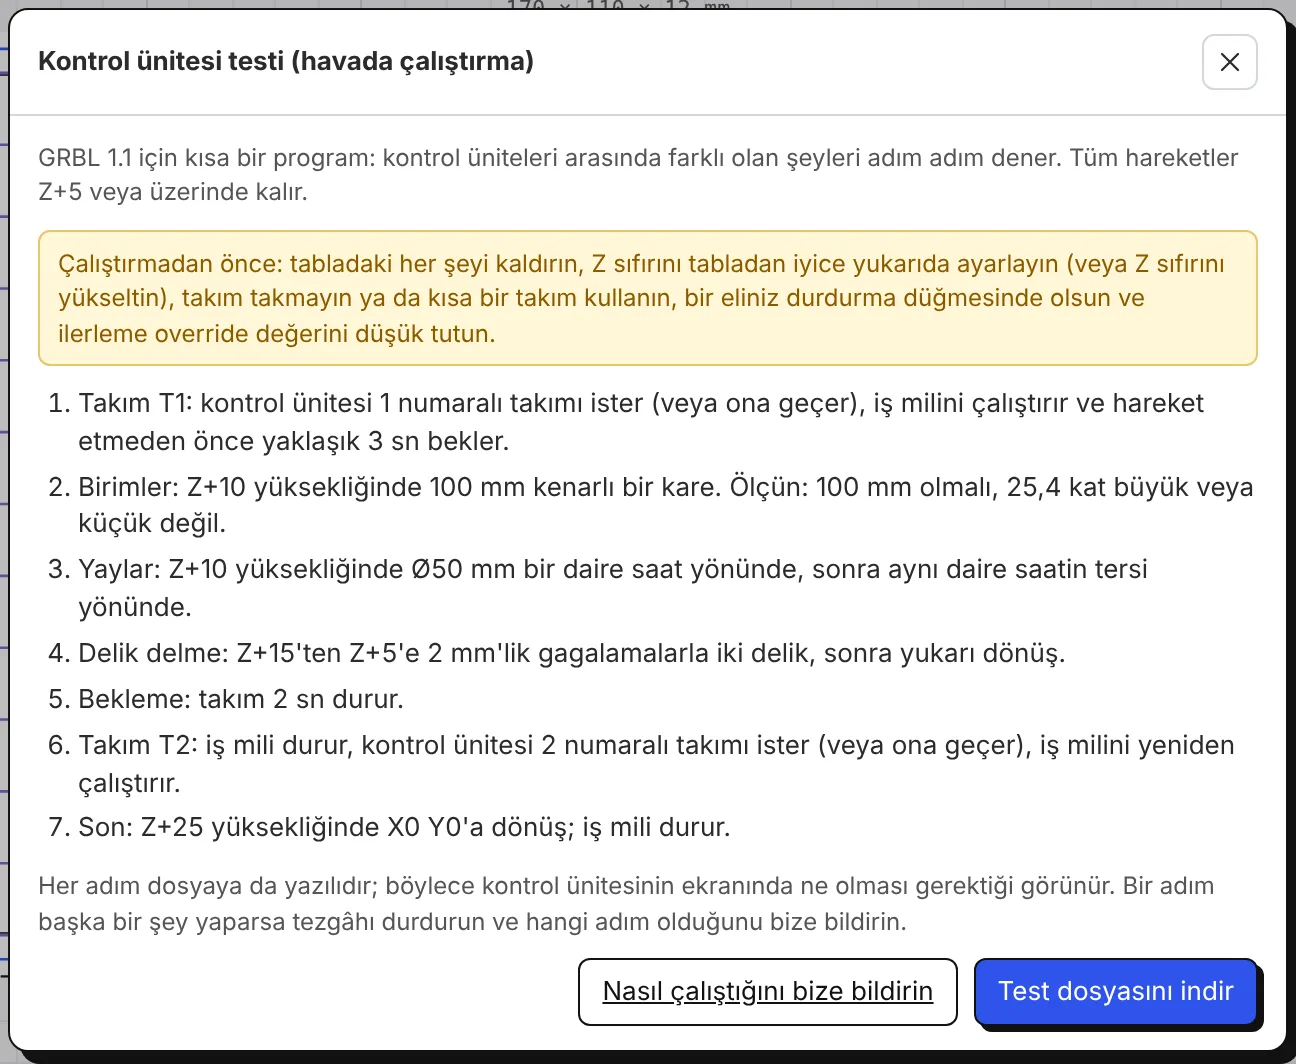
Çalıştırmadan önce
- Tabladaki her şeyi kaldırın. Z sıfırını tablanın iyice üstünde ayarlayın ya da yükseltin.
- Takım takmayın ya da kısa bir takım kullanın. Bir eliniz acil stop düğmesinde olsun, ilerleme override değeri düşük olsun.
Adımlar
- Takım 1: kontrol ünitesi 1 numaralı takımı ister (ya da ona geçer), iş milini (spindle) çalıştırır ve yaklaşık 3 s bekler.
- Birimler: Z+10'da 100 mm (4 inç) bir kare. Ölçün: 25,4 kat büyük ya da küçük olmamalı.
- Yaylar: önce saat yönünde, sonra saatin tersi yönünde bir daire.
- Delik delme: Z+15'ten Z+5'e kadar gagalama ile iki delik.
- Bekleme: takım 2 s durur.
- Takım 2: iş mili durur, kontrol ünitesi 2 numaralı takımı ister ve yeniden çalıştırır.
- Bitiş: Z+25'te X0 Y0'a döner.
Her adım dosyada da yazılıdır; böylece kontrol ünitesinin ekranı ne olması gerektiğini gösterir. Bir adım başka bir şey yaparsa tezgâhı durdurun ve hangi adım olduğunu bize bildirin.