// Documentazione
Prova del controllo
Ogni controllo legge il G-code in modo un po' diverso. La prova del controllo è un breve programma, fatto per il post che hai scelto, che prova proprio le cose che cambiano da un controllo all'altro, a vuoto: ogni movimento resta a Z+5 mm o più in alto.
La freccia accanto a Esporta G-code → Verifica questo post → Prova del controllo (a vuoto)… mostra i passi e scarica il file.
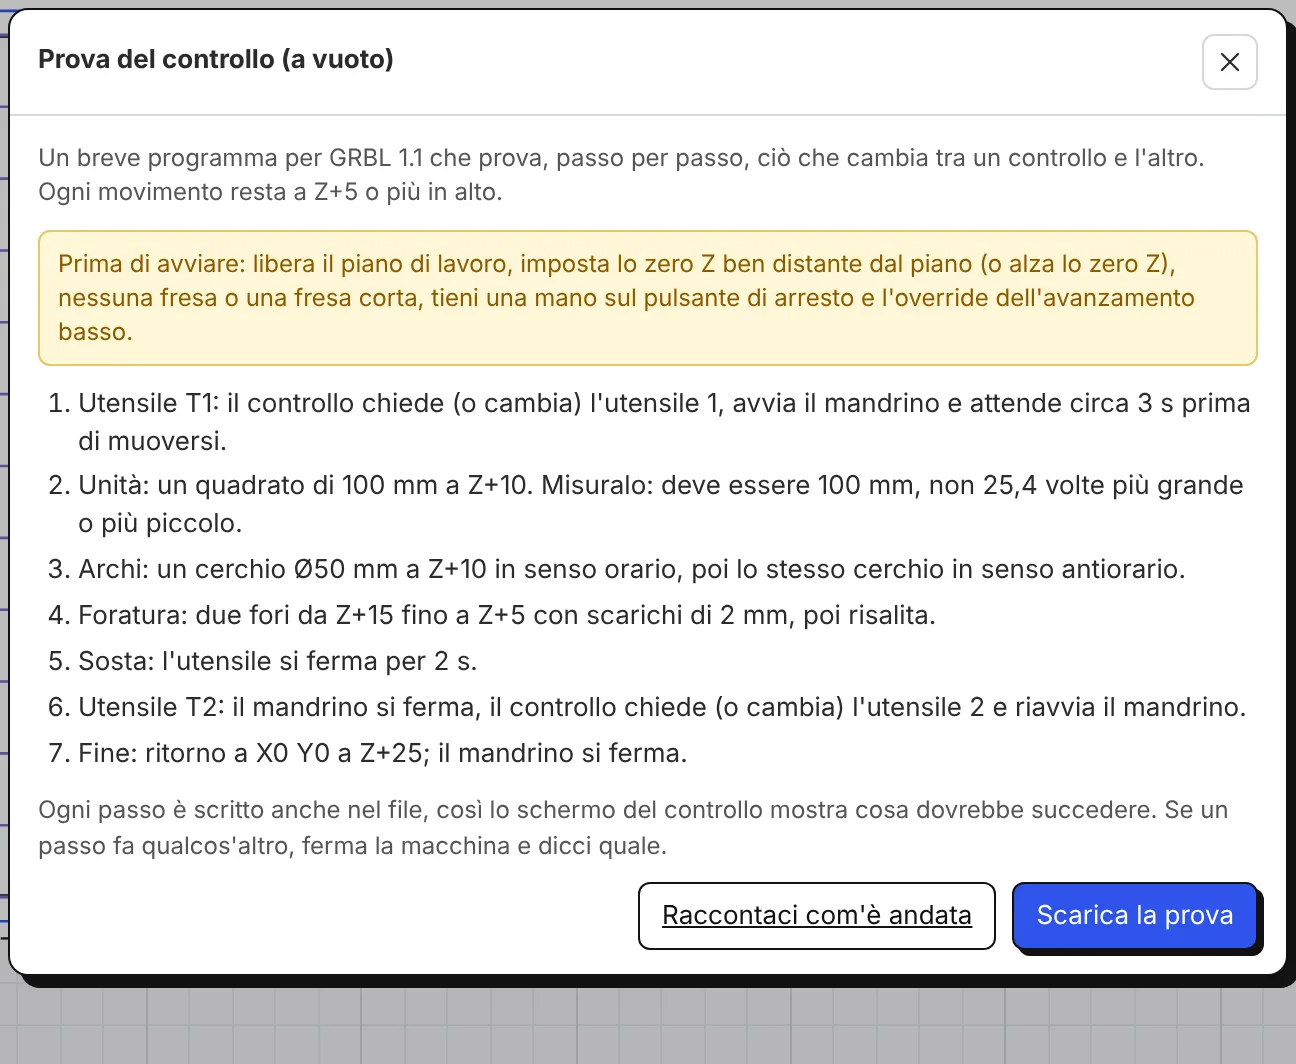
Prima di avviarla
- Togli tutto dal piano di lavoro. Imposta lo zero Z ben sopra il piano, oppure alzalo.
- Nessuna fresa montata, o una corta. Una mano sul pulsante di arresto, l'override dell'avanzamento basso.
I passi
- Utensile 1: il controllo chiede l'utensile 1 (o lo cambia), avvia il mandrino e aspetta circa 3 s.
- Unità: un quadrato di 100 mm (4 pollici) a Z+10. Misuralo: non deve essere 25,4 volte più grande o più piccolo.
- Archi: un cerchio in senso orario, poi uno in senso antiorario.
- Foratura: due fori da Z+15 fino a Z+5 con scarico.
- Sosta: l'utensile si ferma per 2 s.
- Utensile 2: il mandrino si ferma, il controllo chiede l'utensile 2 e riparte.
- Fine: ritorno a X0 Y0 a Z+25.
Ogni passo è scritto anche nel file, così lo schermo del controllo mostra cosa dovrebbe succedere. Se un passo fa qualcos'altro, ferma la macchina e dicci quale.