// คู่มือ
ดอกกัดและอัตราป้อน
ประเภทดอกกัด
| ประเภท | ใช้สำหรับ |
|---|---|
| ดอกเอ็นมิลปลายตัด | กัดตามขอบ กัดหลุม กัดหยาบแบบ Adaptive กัดเก็บเนื้อที่เหลือ กัดรูแบบเกลียว ปาดหน้า ใส่เส้นผ่านศูนย์กลางและจำนวนฟัน และเลือก “ตัดกลางได้” หากดอกป้อนลงตรงได้ |
| ดอกปลายมน | ดอกเอ็นมิลปลายตัดที่มีรัศมีที่มุม ใช้กัดหยาบ 3D และกัดละเอียด 3D มุมดอกแข็งแรงกว่าดอกเอ็นมิลมุมคม |
| ดอกบอลเอ็นมิล | พื้นโค้งและมุมโค้งมน งานกัดละเอียด 3D |
| ดอกสว่าน | เจาะรูขนาดเท่าดอกสว่าน มุมปลายดอก (ทั่วไปคือ 118°) กำหนดความยาวปลายดอกเมื่อเจาะรูทะลุ |
| ดอกลบมุม | ลบมุมและผายปากรู (Countersink) ใส่มุมและเส้นผ่านศูนย์กลางปลายดอก |
| ดอกวี (V-bit) | แกะสลักร่องวี (V-Carve) แกะสลักเส้น ผายปากรู ใส่มุม (60°, 90°…) และเส้นผ่านศูนย์กลางปลายดอก |
| ดอกกัดเกลียว | กัดเกลียว (ฟันเดี่ยว) |
| ดอกต๊าป | ต๊าปเกลียวบนคอนโทรลเลอร์ที่รองรับต๊าปแบบซิงโครไนซ์ (LinuxCNC) |
| ดอกลบคมโค้ง | ขอบโค้งมน ใส่รัศมีและเส้นผ่านศูนย์กลางปลายดอก (ด้านเล็ก) |
เพิ่มดอกกัด
ดอกกัดใหม่ (ใต้รายการดอกกัด หรือ + ดอกกัดใหม่ ในขั้นตอนงาน) จะถามก่อนว่าเป็นดอกกัดประเภทใด พร้อมรูปของแต่ละแบบ หากเปิดจากขั้นตอนงาน ประเภทที่เหมาะกับขั้นตอนงานนั้นจะขึ้นก่อน และดอกกัดใหม่จะถูกตั้งให้กับขั้นตอนงานนั้นทันที ระบบจะยังไม่เพิ่มอะไรจนกว่าจะเลือกประเภท
ระหว่างพิมพ์ค่า หน้าแก้ไขจะวาดดอกกัดตามสเกลจริง: เส้นผ่านศูนย์กลาง รัศมีมุมหรือมุมดอก ความยาวคมตัด และระยะยื่นดอกใต้หัวจับดอกเมื่อตั้งหัวจับดอกไว้ ชื่อที่ MillPath ตั้งให้ (Ball 6 mm 2F) จะเปลี่ยนตามขนาด ส่วนชื่อที่พิมพ์เองจะคงไว้ตามเดิม ทำสำเนา ใช้คัดลอกดอกกัดเพื่อสร้างดอกที่คล้ายกัน
เลือกดอกกัดให้ขั้นตอนงาน
ขั้นตอนงานแสดงดอกกัดของตัวเองเป็นการ์ดพร้อมรูป คลิกการ์ดเพื่อเลือกจากดอกกัดที่เหมาะกับขั้นตอนงานนั้น ดอกที่เหลือจะแสดงไว้ว่าไม่เหมาะ หากการกัดลึกเกินความยาวคมตัดของดอกกัด ขั้นตอนงานจะแจ้งเตือน
ดอกกัดที่เลือกให้สิ่งที่พบในแบบ
เมื่อเปิดแบบ พบในแบบ จะแสดงรู ขอบนอก ร่อง รูปด้านใน และตัวอักษร พร้อมดอกกัดที่คำแนะนำจะใช้ใต้แต่ละรายการ MillPath เลือกจากดอกกัดของโปรเจกต์ และคลังดอกกัดของคุณ:
- รูจะได้ดอกสว่านขนาดตรงกันพอดี จากโปรเจกต์หรือคลังของคุณ
- หลุม ร่อง หรืองานตัดด้านในจะได้ดอกเอ็นมิลปลายตัดที่ใหญ่ที่สุดที่ใส่ในรูปได้ และยาวพอสำหรับความลึกเมื่อกรอกความยาวคมตัดไว้ ขอบนอกได้ดอกไม่เกิน 12 mm ผิวบนชิ้นงานดิบได้ดอกปลายตัดที่ใหญ่ที่สุด (ดอกปาดหน้าของคุณ) งานลบมุมได้ดอกลบมุมหรือดอกวี
ถ้าไม่มีดอกกัดของคุณที่เหมาะ (ไม่มีดอกสว่านขนาดนั้น ไม่มีดอกเอ็นมิลที่เล็กพอ) MillPath จะสร้างดอกใหม่ขนาดที่ใช้กันทั่วไป โดยใช้อัตราป้อนจากดอกที่คล้ายที่สุดของคุณ เพิ่มลงโปรเจกต์ และแจ้งให้ทราบ แถวนั้นจะแสดงเป็นสีเหลืองก่อนใช้ ตรวจอัตราป้อน และบันทึกลงคลังถ้าคุณมีดอกนั้นจริง
ดอกกัดในคลังที่โปรเจกต์ยังไม่มีจะถูกเพิ่มพร้อมหมายเลขและอัตราป้อนจากคลัง และข้อความจะบอกว่าเป็นดอกไหน ยิ่งมีดอกกัดจริงของคุณในคลังมาก การเลือกก็ยิ่งแม่นยำ ระหว่างที่คลังยังว่าง แผงจะเตือนคุณ
ค่าตั้งดอกกัด
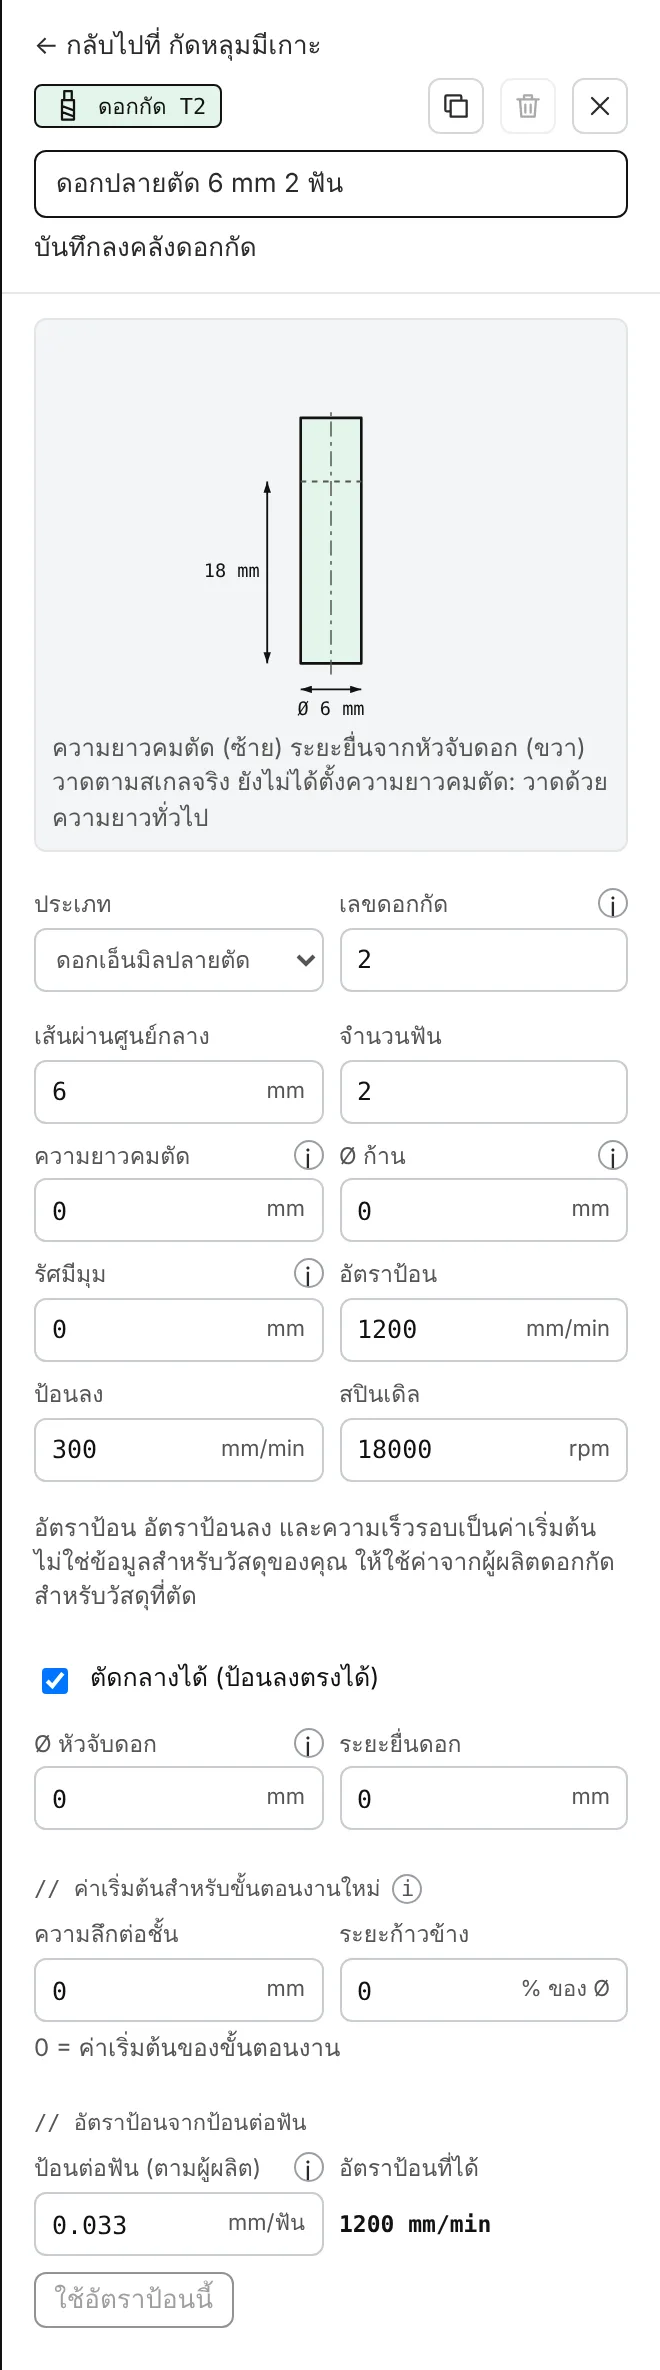
แก้ไขดอกกัดได้จากขั้นตอนงานที่ใช้ดอกนั้น (แก้ไข T2) หรือจากรายการดอกกัด รูปวาดแสดงดอกตามสเกลจริง: ด้านซ้ายคือความยาวคมตัด ด้านขวาคือระยะยื่นจากหัวจับดอก บันทึกลงคลังดอกกัด เก็บดอกไว้ใช้กับทุกโปรเจกต์ ค่าตั้งมีดังนี้:
- เลขดอกกัด: เลข T ที่เขียนลงใน G-code ต้องตรงกับตำแหน่งของดอกกัดในเครื่อง เมื่อเปลี่ยนเลข ขั้นตอนงานที่ใช้ดอกนี้จะอัปเดตตามด้วย
- ความยาวคมตัด และ Ø ก้าน: ใช้สำหรับรูปวาดและการเตือนเรื่องความลึก (ไม่บังคับ)
- Ø หัวจับดอก และ ระยะยื่นดอก: เมื่อใส่ครบทั้งสองค่า การตรวจสอบความปลอดภัยจะตรวจด้วยว่าหัวจับดอกชนผนังหรือไม่
- เส้นผ่านศูนย์กลาง จำนวนฟัน และสำหรับดอกปลายแหลม มุมปลายดอก กับ เส้นผ่านศูนย์กลางปลายดอก
- อัตราป้อน ป้อนลง สปินเดิล: อัตราป้อนขณะกัด อัตราป้อนลง และความเร็วรอบ (รอบ/นาที)
- ความลึกต่อชั้น และ ระยะก้าวข้าง: ค่าเริ่มต้นของดอกกัดนี้ ขั้นตอนงานใหม่ หรือขั้นตอนงานที่เปลี่ยนมาใช้ดอกนี้ จะรับค่าเหล่านี้ไป
- เก็บดอกกัดนี้และค่าอัตราป้อนไว้ใช้กับทุกโปรเจกต์: ใส่ดอกกัดนี้ลงในคลังดอกกัดของคุณ
คำนวณอัตราป้อนจากค่าป้อนต่อฟัน (fz)
ผู้ผลิตดอกกัดจะให้ค่า ป้อนต่อฟัน (fz) คือความหนาของเศษที่คมตัดแต่ละคมควรกินเนื้อ สำหรับวัสดุและขนาดดอกแต่ละแบบ อัตราป้อนคำนวณได้จากค่านี้:
ตัวอย่าง: ดอกเอ็นมิล 6 mm 2 ฟัน ที่ 18,000 รอบ/นาที ค่าป้อนต่อฟัน 0.05 mm: 18,000 × 2 × 0.05 = 1,800 mm/นาที หากใช้หน่วยนิ้ว: ดอก 1/4" 2 ฟัน ที่ 18,000 รอบ/นาที และ 0.002" ต่อฟัน จะได้ 72 นิ้ว/นาที
ในหน้าแก้ไขดอกกัด // อัตราป้อนจากป้อนต่อฟัน จะคำนวณให้ และ ใช้อัตราป้อนนี้ จะนำค่าไปใช้ เศษที่บางเกินไปทำให้ดอกถูไถและไหม้ ส่วนเศษที่หนาเกินไปทำให้ดอกหัก เริ่มจากค่าของผู้ผลิตดอกกัดสำหรับวัสดุของคุณ และหากไม่แน่ใจให้ลดค่าลง
ค่าเริ่มต้น
ดอกกัดที่ MillPath ให้มาตั้งแต่แรกเป็นตัวอย่างพร้อมค่าเริ่มต้น ไม่ใช่ข้อมูลสำหรับวัสดุของคุณ ให้แทนที่ด้วยดอกกัดของคุณเองและค่าจากผู้ผลิตดอกกัด ดูเพิ่มเติมที่ Safety (ความปลอดภัย)
คลังดอกกัดและค่าที่ตั้งไว้
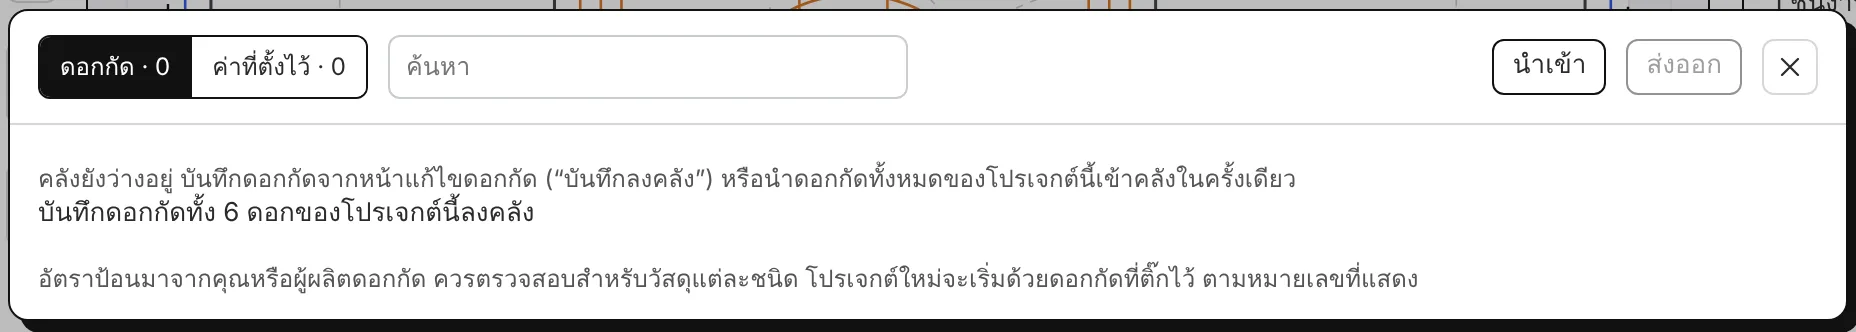
คลัง เก็บดอกกัดของคุณไว้ใช้กับทุกโปรเจกต์ใหม่ ค่าที่ตั้งไว้ (Preset) บันทึกการตั้งค่าของขั้นตอนงานพร้อมดอกกัด (บันทึกเป็นค่าที่ตั้งไว้ ในขั้นตอนงาน) เพื่อนำไปใช้ซ้ำกับงานอื่น