// Operaciones · tecla X
Corte (plasma, láser)
Corta de lado a lado a lo largo de los contornos con una antorcha de plasma o un láser: compensación de kerf, perforación, entradas y las reglas que necesita el plasma.
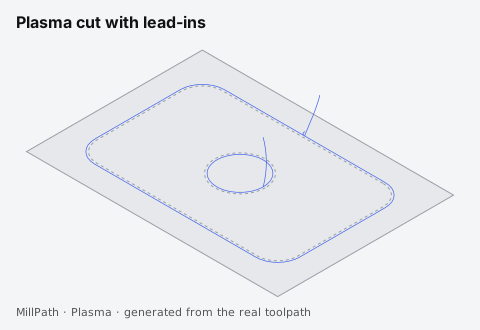
Para: Piezas cortadas de lámina en una mesa de plasma o en un láser.
Herramienta: Una antorcha de plasma o un láser (kerf, altura y tiempo de perforación, altura de corte, potencia; valores de tu tabla de corte).
Ajustes
| Ajuste | Qué hace | Por defecto |
|---|---|---|
| Lado | Auto: contornos por fuera, agujeros por dentro, a medio kerf de la línea, así las piezas conservan su medida. | Auto |
| Entrada / salida | Arco, línea o ninguna, y su largo. La perforación se hace del lado del desecho; las entradas se acortan donde un agujero o una pieza cercana deja menos espacio. | Arco, 3 mm |
| Sobrecorte | Sigue un poco más allá del inicio para que el final se una limpio. Los agujeros terminan solo con el sobrecorte (sin salida). | 1 mm |
| Inicio | Auto: una esquina aguda en láser, el centro del lado más largo en plasma; o elige puntos de inicio en el dibujo. | Auto |
| Agujeros pequeños | Los agujeros por debajo de este diámetro se perforan en su centro, más lento y con el control de altura apagado. | Ø25 mm, 60 % |
| Piezas pequeñas | Las piezas cuyo lado mayor es menor se cortan más lento con el THC apagado. | No |
| Esquinas | Más lento en esquinas agudas, con la altura de la antorcha fija ahí. | 45°, 3 mm, 50 % |
| Puentes | Pequeñas uniones sin cortar alrededor de cada pieza para que quede en la lámina. | Ninguno |
| Perforación en rampa, THC | Baja en rampa a la altura de corte a lo largo de la entrada; control de altura activo al cortar (donde el post tiene las palabras). | No, sí |
| Orden de piezas | La más cercana, de izquierda a derecha o de abajo hacia arriba; los agujeros siempre antes que su pieza. | La más cercana |
| Potencia, avance, pasadas (láser) | La potencia y el avance propios de la operación (0 = los del láser), y cuántas veces se corta cada contorno. | 0, 0, 1 |
| Aire asistido (láser) | M8 o M7 alrededor de la operación (las palabras de refrigerante), apagado al final. | No |
| Recorrido (plasma) | Entre piezas la antorcha viaja a la altura de retracción; sube a la de seguridad solo donde pasa sobre una pieza o un agujero ya cortado (o los rodea, con un post sin Z). | Sí |
| Corte en cadena (plasma) | Piezas unidas a través del desecho cuando el enlace es como mucho el enlace más largo: menos perforaciones. | No (40 mm al activarlo) |
| Reglas de corte | Para agujeros o piezas de un rango de tamaños: % de avance, control de altura activo o fijo, tipo y largo de entrada, sobrecorte, potencia y pasadas del láser. Se aplica cada regla que coincide, en orden; «Reglas típicas de plasma» parte de la práctica habitual para agujeros pequeños. Se guardan con los ajustes. | Ninguna |
| Corte de línea común | Piezas a un kerf de distancia comparten el corte entre ellas: cada borde compartido se corta una vez (anida con separación = kerf). | No |
Cada operación tiene además: Herramienta, Incluir en el código G, Alturas propias, Profundidad inicial, Refrigerante; ver Alturas. En la app, la (i) junto a cada ajuste da la misma explicación.
Consejos
- Usa la prueba de kerf del editor de la herramienta para medir tu kerf, y guarda tus valores por material y espesor en la tabla de corte.
- Las líneas dibujadas dos veces se quitan al importar, así nada se perfora dos veces.