// Lavorazioni · tasto X
Taglio
Taglia passante lungo i contorni con una torcia plasma o un laser (taglio plasma, taglio laser): compensazione del kerf, sfondamento, attacchi e le regole che servono al plasma.
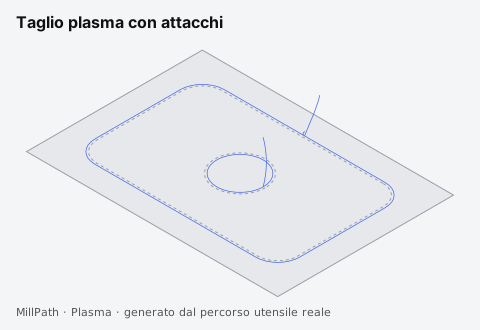
Usala per: Pezzi tagliati da lamiera su un pantografo plasma, o da lamiera e pannelli su un laser.
Utensile: Una torcia plasma o un laser (kerf, altezza e ritardo di sfondamento, altezza di taglio, potenza; valori dalla tua tabella di taglio).
Impostazioni
| Impostazione | Cosa fa | Predefinito |
|---|---|---|
| Lato | Auto: contorni all'esterno, fori all'interno, a metà kerf dalla linea, così i pezzi restano a misura. | Auto |
| Attacco / uscita | Arco, linea o nessuno, e la sua lunghezza. Lo sfondamento avviene sul lato dello sfrido; gli attacchi si accorciano dove un foro o un pezzo vicino lascia meno spazio. | Arco, 3 mm |
| Sovrataglio | Prosegui il taglio oltre il punto di inizio, così la fine si raccorda in modo pulito. I fori finiscono solo con il sovrataglio (senza uscita). | 1 mm |
| Inizio | Auto: uno spigolo vivo sul laser, il centro del lato più lungo sul plasma; oppure scegli i punti di inizio sul disegno. | Auto |
| Fori piccoli | I fori sotto questo diametro vengono sfondati al centro, tagliati più lentamente e con il controllo altezza torcia disattivo. | Ø25 mm, 60% |
| Pezzi piccoli | I pezzi con il lato più lungo sotto questo valore vengono tagliati più lentamente con il THC disattivo. | Spento |
| Spigoli | Più lento sugli spigoli vivi, con l'altezza torcia bloccata in quel tratto. | 45°, 3 mm, 50% |
| Ponticelli | Piccoli tratti non tagliati attorno a ogni pezzo, così resta nella lamiera. | Nessuno |
| Sfondamento in rampa, THC | Scende in rampa fino all'altezza di taglio lungo l'attacco; controllo altezza torcia attivo durante il taglio (dove il post ha le istruzioni). | Spento, acceso |
| Ordine dei pezzi | Il più vicino, da sinistra a destra o dal basso in alto; i fori sempre prima del loro pezzo. | Il più vicino |
| Potenza, avanzamento, passate (laser) | Potenza e avanzamento propri di questa lavorazione (0 = quelli del laser) e quante volte viene tagliato ogni contorno. | 0, 0, 1 |
| Soffio d'aria (laser) | M8 o M7 attorno alla lavorazione (le istruzioni del refrigerante), spento alla fine. | Spento |
| Spostamenti (plasma) | Tra un pezzo e l'altro la torcia si sposta alla quota di svincolo; sale alla quota di sicurezza solo dove il percorso passa sopra un pezzo o un foro già tagliato (lo aggira, con un post che non muove la Z). | Acceso |
| Taglio a catena (plasma) | Pezzi collegati attraverso lo sfrido quando il collegamento è al massimo lungo quanto il collegamento più lungo: meno sfondamenti. | Spento (40 mm se acceso) |
| Regole di taglio | Per fori o pezzi in un intervallo di misure: avanzamento in %, controllo altezza torcia attivo o bloccato, tipo e lunghezza dell'attacco, sovrataglio, potenza e passate del laser. Si applicano in ordine tutte le regole che corrispondono; “Regole tipiche per plasma” parte dalla pratica abituale per i fori piccoli. Salvate con i preset. | Nessuna |
| Taglio a linea comune | I pezzi a un kerf di distanza condividono il taglio tra loro: ogni bordo in comune viene tagliato una volta sola (nesting con distanza = kerf). | Spento |
Ogni lavorazione ha anche: Utensile, Includi nel G-code, Quote proprie, Profondità iniziale, Refrigerante, vedi Quote. Nell'app, passa sopra la (i) accanto a un'impostazione per leggere le stesse spiegazioni.
Consigli
- Usa la Prova kerf nell'editor dell'utensile per misurare il tuo kerf, e tieni le impostazioni per materiale e spessore nella tabella di taglio.
- Le linee disegnate due volte vengono rimosse all'importazione, così niente viene sfondato due volte.