// Nguyên công · phím X
Cắt
Cắt đứt dọc theo đường bao bằng mỏ cắt plasma hoặc laser (cắt plasma, cắt laser): bù kerf, xuyên thủng, đường vào dao và các quy tắc mà plasma cần.
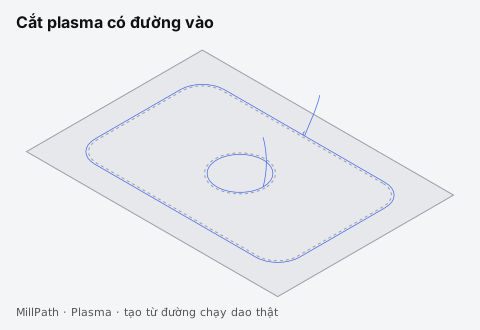
Dùng cho: Chi tiết cắt từ thép tấm trên máy cắt plasma CNC, hoặc từ tôn tấm và ván trên máy cắt laser.
Dao: Mỏ cắt plasma hoặc laser (kerf, độ cao xuyên và thời gian chờ xuyên, độ cao cắt, công suất; giá trị lấy từ bảng thông số cắt của bạn).
Thông số
| Thông số | Tác dụng | Mặc định |
|---|---|---|
| Phía cắt | Tự động: đường bao cắt phía ngoài, lỗ cắt phía trong, lệch nửa kerf khỏi đường, để chi tiết giữ đúng kích thước. | Tự động |
| Đường vào / đường ra | Cung, đường thẳng hoặc không có, và chiều dài của nó. Điểm xuyên nằm ở phía phần bỏ đi; đường vào được rút ngắn ở chỗ lỗ hoặc chi tiết bên cạnh chừa ít chỗ. | Cung, 3 mm |
| Cắt lố | Cắt vượt qua điểm đầu để điểm cuối khép gọn. Lỗ chỉ kết thúc bằng đoạn cắt lố (không có đường ra). | 1 mm |
| Điểm đầu | Tự động: một góc sắc trên máy laser, giữa cạnh dài nhất trên máy plasma; hoặc tự chọn điểm bắt đầu trên bản vẽ. | Tự động |
| Lỗ nhỏ | Lỗ nhỏ hơn đường kính này được xuyên ở tâm, cắt chậm hơn và tắt THC. | Ø25 mm, 60% |
| Chi tiết nhỏ | Chi tiết có cạnh dài nhất nhỏ hơn giá trị này được cắt chậm hơn và tắt THC. | Tắt |
| Góc | Chạy chậm hơn qua góc sắc, khóa độ cao mỏ cắt ở đoạn đó. | 45°, 3 mm, 50% |
| Cầu nối | Các mối nối nhỏ không cắt quanh mỗi chi tiết, để chi tiết nằm lại trên tấm. | Không |
| Xuyên dốc, THC | Hạ dần xuống độ cao cắt dọc theo đường vào; bật THC trong khi cắt (khi post có lệnh tương ứng). | Tắt, bật |
| Thứ tự chi tiết | Gần nhất, từ trái sang phải hoặc từ dưới lên trên; lỗ luôn cắt trước chi tiết chứa nó. | Gần nhất |
| Công suất, tiến dao, số lượt (laser) | Công suất và tốc độ tiến dao riêng cho nguyên công này (0 = theo laser), và mỗi đường bao được cắt bao nhiêu lần. | 0, 0, 1 |
| Thổi khí (laser) | M8 hoặc M7 bao quanh nguyên công (lệnh tưới nguội), tắt ở cuối. | Tắt |
| Di chuyển (plasma) | Giữa các chi tiết, mỏ cắt di chuyển ở độ cao rút dao; chỉ lên độ cao an toàn ở chỗ đường đi băng qua chi tiết hoặc lỗ đã cắt (đi vòng qua chúng nếu post không điều khiển trục Z). | Bật |
| Cắt liên tục (plasma) | Các chi tiết được nối với nhau qua phần bỏ đi khi đoạn nối không dài hơn đoạn nối tối đa: ít điểm xuyên hơn. | Tắt (40 mm khi bật) |
| Quy tắc cắt | Cho lỗ hoặc chi tiết trong một khoảng kích thước: % tốc độ tiến dao, bật hoặc khóa THC, kiểu và chiều dài đường vào, cắt lố, công suất và số lượt của laser. Mọi quy tắc khớp đều được áp dụng theo thứ tự; “Quy tắc plasma thường dùng” bắt đầu từ cách làm quen thuộc với lỗ nhỏ. Lưu cùng thiết lập sẵn. | Không |
| Cắt chung đường | Các chi tiết cách nhau một kerf dùng chung đường cắt: mỗi cạnh chung chỉ cắt một lần (nesting với khoảng cách = kerf). | Tắt |
Mọi nguyên công còn có: Dao, Đưa vào G-code, Độ cao an toàn riêng, Chiều sâu bắt đầu, Tưới nguội, xem Độ cao và chiều sâu. Trong app, rê chuột lên dấu (i) cạnh mỗi thông số để đọc cùng lời giải thích.
Mẹo
- Dùng Thử kerf trong trình sửa dao để đo kerf của bạn, và lưu thông số theo vật liệu và độ dày trong bảng thông số cắt.
- Đường vẽ trùng hai lần được loại bỏ khi nhập file, nên không chỗ nào bị xuyên hai lần.